商机详情 -
天津焊缝打磨多少钱
钛合金因其轻质和耐腐蚀的特性,在航空航天、医疗器械和制造领域得到应用。钛合金打磨工艺的难点在于材料硬度较高且热导率较低,容易引发局部过热和表面烧伤,影响后续工艺和产品性能。针对这些特点,采用机器人配备的力控打磨工具,可以灵活调整接触力和打磨路径,有效应对钛合金工件表面复杂的轮廓和尺寸变化。通过配合FDC力控系统,机器人能够实时感知工具与工件间的接触状态,自动调节力道,避免过度打磨或打磨不均匀的问题。尤其在焊缝打磨及抛光环节,钛合金焊接部位的形貌复杂,机器人结合浮动主轴的使用,能够实现一定程度的浮动补偿,顺应焊缝轮廓,提升表面质量。钛合金零部件往往形状多变,配合力控打磨工作站的灵活配置,可以根据工件尺寸和加工位置调整设备组合,满足不同批量和工艺需求。在机器人打磨过程中,针对钛合金的特性,选用合适的打磨工具和磨料尤为关键,既要保证材料去除效率,也要避免表面缺陷。通过耗材自动更换系统的应用,能够在连续生产中实现砂纸、砂带等耗材的自动更换,减少人工干预,提高生产连贯性。机器人打磨项目是否需要浮动主轴,要看工件轮廓、加工位置及去毛刺任务。天津焊缝打磨多少钱

一块金属结构件完成焊接后,后续往往还要进行焊缝打磨和表面处理。机器人进入这道工序时,除了要沿着设定轨迹移动,还要持续保持合适的接触状态。工件表面存在弧度、焊缝高低变化时,单靠固定位置运行并不能覆盖全部加工需求,这时就可以把力控能力加入打磨过程,让工具与工件之间的接触状态随实际加工位置进行调整。根据焊缝材质、尺寸和材料去除量,还可以选择相应的重切削设备,并搭配百叶片、砂碟、金刚石砂轮片、钢纸磨片等磨料。这样一来,机器人负责运动,力控系统负责接触状态调节,打磨工具负责材料去除,各部分按照同一工艺目标协同工作。围绕金属焊缝打磨及抛光等场景,盈连科技提供FDC力控系统、力控打磨工具及相关设备。天津橡胶打磨工艺焊缝打磨需要处理高低变化时,可以结合力控系统调整工具与工件的接触状态。
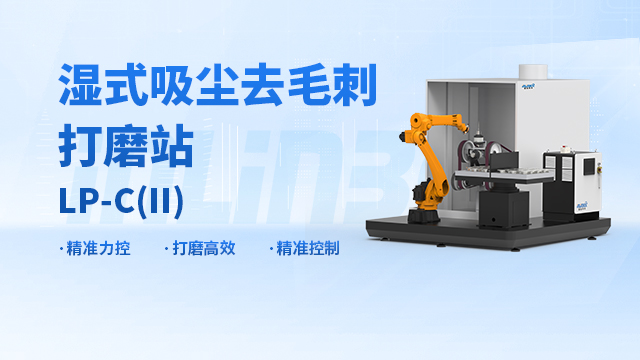
铸件进入后处理工序时,冒口、合模线等位置往往分布在不同边缘和轮廓上。面对这类工件,打磨设备的选择不能只看“能不能磨”,还要结合铸件材质、待处理位置、轮廓形状和实际材料去除量来配置。比如较明显的冒口和合模线,可以结合重切削设备进行处理;遇到轮廓变化较多的位置,则需要关注工具与工件之间的接触状态以及加工过程中的位置补偿。实际搭建机器人打磨单元时,还可以把机器人、FDC力控系统、打磨工具、变位设备等组合起来,让工件翻转、机器人运动和打磨动作按照具体工艺衔接。对于铸铁、钢、铝、钛、铜等不同材料,也可以根据加工任务匹配相应的工具和磨料。围绕铸件冒口、合模线及表面磨抛应用,盈连科技提供力控打磨相关产品和工作站方案。
铸件的冒口和合模线处理是铸造工序后不可或缺的步骤,这些部位的表面质量直接关系到零件的装配精度和使用性能。全自动打磨工艺能够根据铸件材质、尺寸和表面轮廓的差异,灵活调整打磨力度和路径,实现高效的冒口去除和合模线修整。该工艺利用机器人搭载力控打磨工具,配合浮动主轴的柔性补偿能力,能够适应铸件表面的不规则变化,减少人为操作带来的不均匀性和误差。特别是在钢、铝、钛等金属材质的铸件处理中,工艺能够精确匹配不同磨料与打磨工具,满足轻切削到重切削的多种加工需求。通过集成的耗材自动更换系统,打磨过程中的砂纸、砂带等磨料能够实现连续更换,降低停机时间,提高生产效率。全自动打磨工艺的应用既减轻了工人劳动强度,也提升了加工的稳定性和重复性,适合批量生产环境。盈连科技以机器人力控技术为基础,结合丰富的磨抛工艺经验,开发出适应多种铸件冒口及合模线处理的全自动打磨解决方案。打磨工作站加入变位设备后,可根据工件加工位置安排相应的姿态和工艺流程。
现代机器人磨抛系统既承担运动执行任务,还需结合力控系统实现对工具与工件接触状态的精确调节,适应不同工艺如焊缝打磨、去毛刺、表面磨削等。智能电气控制系统在此过程中发挥桥梁作用,实现机器人、力控系统、打磨工具及辅助设备的协调运作。通过系统化的配置,能够根据工件的材质、尺寸及加工位置灵活调整加工参数,提升工艺适应性和生产效率。耗材自动更换系统的集成则减少人为操作和维护负担。力控打磨工作站作为整体解决方案的主要平台,能够组合多种设备和工具,形成针对不同工艺的定制化生产单元。这样的集成方案既提升了打磨工艺的稳定性,也为制造企业提供了更灵活的生产模式,适应不断变化的市场需求。盈连科技专注于机器人力控磨抛技术、打磨设备及自动化磨抛解决方案,围绕制造业中的多种打磨工艺,提供FDC力控系统、力控打磨工具、浮动主轴、耗材自动更换系统及力控打磨工作站等产品,能够根据具体工件和工艺需求进行组合配置,助力制造企业实现智能化打磨生产。单侧砂带机参与打磨时,需要根据工件加工位置和表面处理需求进行匹配。辽宁碳纤维件打磨售价
砂带打磨适合哪些工件,不能只看工件大小,还要结合加工表面和工艺要求。天津焊缝打磨多少钱
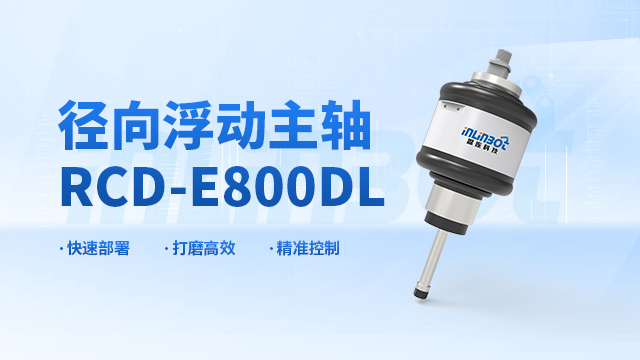
像手机壳内框、金属边缘和一些轮廓较细的零部件,去毛刺时关注的不只是加工速度,更重要的是工具能不能顺着实际轮廓完成边缘处理。机器人按照程序运行到指定位置后,可以搭配径向浮动主轴和旋转锉刀,让加工工具沿着零件边缘完成去毛刺动作。浮动主轴在这类工艺中的作用,是为实际加工提供一定的浮动补偿能力,使工具能够更贴合工件轮廓变化。对于不同零件,还可以根据边缘形状、加工位置和毛刺状态选择对应刀具,而不需要把所有去毛刺任务都套用同一种工具组合。实际应用中,径向浮动主轴既可以集成到机器人系统中,也可以结合小型力控打磨工作站形成相对完整的加工单元。针对精密零部件去毛刺及轮廓修整场景,盈连科技提供径向浮动主轴等相关产品。天津焊缝打磨多少钱