商机详情 -
浙江铜合金打磨头去冒口
自动打磨头设备的操作流程简洁易懂,无需专业技术人员即可快速上手。操作人员通过触摸屏选择对应工件的打磨程序,放置工件至定位夹具后,启动设备即可自动完成打磨作业,过程中实时显示打磨进度、转速、压力等参数,便于实时监控。维护保养方面,日常需每日清理打磨头表面的粉尘与碎屑,检查夹具定位精度;每周对传动部件添加润滑油,检查皮带张力与电机运行状态;每月进行一次多方面检修,包括打磨头磨损检测、传感器校准、控制系统功能测试,磨损严重的打磨头需及时更换,避免影响打磨质量。此外,设备具备故障自诊断功能,出现异常时自动停机并显示故障代码,方便快速排查问题,规范的操作与维护能有效延长设备使用寿命,降低故障率。石材工件打磨常用金刚石自动打磨头,确保石材表面平整光亮。浙江铜合金打磨头去冒口
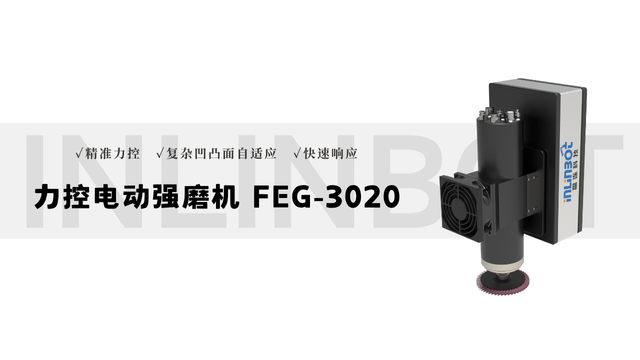
为保障浮动打磨头设备的稳定运行,需建立规范的维护保养体系。日常维护方面,每次作业后需清理打磨头表面的碎屑与粉尘,检查打磨片磨损情况,若磨损量超过 3mm 需及时更换,避免影响打磨精度;同时清洁定位夹具,确保工件定位准确。每周需对浮动机构进行检查,包括气压 / 液压管路是否漏气、浮动支架的弹簧弹性是否正常,若发现管路老化或弹簧失效需立即更换;对传动部件添加特用润滑油,减少机械磨损。每月进行一次多方面检修,校准压力传感器与转速传感器,确保数据反馈准确;检查控制系统的程序存储情况,备份常用打磨参数;测试紧急停止按钮、过载保护等安全功能,确保其响应灵敏。此外,需避免将腐蚀性液体或杂物溅入设备内部,存放时保持环境干燥通风,延长设备使用寿命。浙江铝合金打磨头厂家电话自动打磨头设备的运输固定装置,防止设备搬运时内部部件受损。
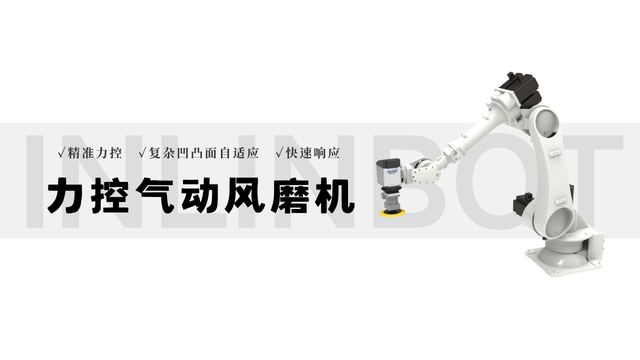
设备关键部件需按周期进行专项保养,重心包括传动系统、力控模块、散热系统三类。传动系统保养每两周一次:拆卸打磨头主轴,清理轴颈处的油污与碎屑,涂抹高温润滑脂(耐温≥200℃),润滑脂用量以覆盖轴颈 1/3 为宜,避免过多导致散热不良;检查传动皮带张力,用手指按压皮带中部,挠度应控制在 5-8mm,过松需调整皮带轮间距,过紧则易导致电机过载。力控模块保养每月一次:校准压力传感器,通过标准砝码加载测试(0.1MPa、0.3MPa、0.5MPa 三个压力点),确保反馈误差≤5%,若偏差超标需重新标定;清洁力控气缸活塞杆,涂抹防锈油,防止气缸内进入杂质导致压力波动。散热系统保养每季度一次:拆开设备侧盖,清理散热片与风扇叶片的粉尘,用压缩空气逆向吹扫,确保散热效率;检查冷却液液位(若为水冷设备),补充至标准刻度,同时更换冷却液滤芯,防止杂质堵塞冷却管路。
打磨头设备通过模块化设计与参数可配置性,实现对金属、复合材料、非金属等多材质工件的兼容打磨。硬件上,设备配备可快速更换的打磨头接口(重复定位精度 ±0.02mm),针对金属件适配金刚石、氧化铝打磨头,针对复合材料适配碳化硅 - 聚氨酯打磨头,针对木材、石材适配砂布带打磨头,更换过程需 1-2 分钟。软件上,设备内置多材质打磨参数数据库,存储不锈钢、碳纤维、ABS 塑料等 20 余种常见材质的预设参数(如金属件打磨压力 0.2-0.4MPa、转速 2500-3000rpm;复合材料压力 0.1-0.2MPa、转速 1500-2000rpm),操作人员只需选择材质类型,系统自动调用对应参数,无需反复调试。多材质兼容功能让一台设备可替代多台特用设备,降低企业设备投入成本,同时减少车间设备占地面积。自动打磨头设备处理后的工件需经质量检测,确保符合精度要求。
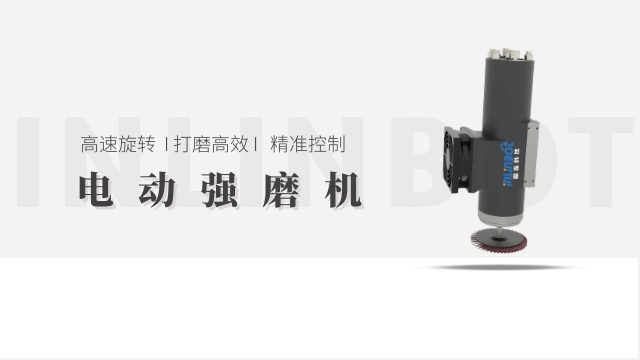
曲面打磨头设备凭借对曲面工件的高效精细打磨能力,普遍应用于多个行业的重心零部件加工。在汽车行业,用于车灯灯罩曲面抛光、方向盘弧形表面打磨、轮毂曲面去毛刺;在消费电子领域,适配智能手表表盘曲面、耳机外壳弧形面的高光处理,以及 VR 设备镜片曲面的精细打磨;医疗器械行业中,针对人工关节球面、内窥镜探头曲面等精密部件进行打磨,确保表面光滑度符合生物相容性要求;航空航天领域则用于发动机叶片曲面、机身蒙皮曲面的加工,满足较强度与高精度的双重需求。此外,在家具制造行业,可对木质圆桌桌面、曲面椅腿进行打磨抛光,在工艺品加工领域,适配陶瓷、玉石等材质曲面摆件的精细打磨,应用场景极为普遍。针对叠层工件,自动打磨头设备可分层打磨,确保每层打磨均匀。四川机器人打磨头哪家好
高硬度工件打磨需提升自动打磨头硬度,选用碳化硅、金刚石材质磨头。浙江铜合金打磨头去冒口
设备日常运行中的常见故障可通过标准化流程排查处理。打磨头振动异常时,首先检查打磨头是否平衡,若存在偏心需更换平衡块或新打磨头,其次检查传动皮带张力,过松或过紧均会导致振动,需调整皮带轮间距使张力符合标准(通常为 50-80N);打磨精度下降时,先校准光栅尺与压力传感器,若参数正常则检查定位夹具磨损情况,夹具定位面磨损超过 0.02mm 需重新研磨或更换;电机过热故障,先检查散热风扇是否正常运转,清理散热片灰尘,若仍过热则检测电机绕组电阻,三相电阻偏差超过 5% 需维修电机;粉尘收集效率下降时,依次检查吸尘管道是否堵塞、HEPA 滤网是否饱和,堵塞需清理管道,滤网饱和则更换新滤网;此外,控制系统报错 “参数异常” 时,可通过设备自带的参数恢复功能,导入备份参数,若无法解决则检查触摸屏与 PLC 通讯线路,确保接线牢固。浙江铜合金打磨头去冒口