商机详情 -
山东机器人打磨头生产厂家
打磨头设备日常维护需遵循 “清洁 - 检查 - 润滑 - 记录” 的标准化流程,每日作业前与作业后各执行一次。作业前,先清理设备表面及工作台的碎屑、粉尘,重点擦拭打磨头安装法兰面,确保无杂质影响同心度;检查打磨头是否松动,用扭矩扳手按标准力矩(通常 8-12N・m)紧固,避免高速旋转时出现晃动。作业后,拆卸打磨头,用压缩空气(压力 0.4-0.6MPa)吹扫磨料间隙的残留碎屑,若为树脂结合剂打磨头,需用中性清洁剂擦拭表面,防止树脂残留硬化堵塞;检查设备电源线、信号线是否破损,散热风扇是否正常运转。同时填写维护记录表,记录打磨头使用时长、设备运行参数(如转速、压力)及异常情况,为后续维护提供数据支撑,通过每日基础维护可降低设备故障率 30% 以上。自动打磨头设备的上下料方式有传送带式、机械臂抓取式等。山东机器人打磨头生产厂家
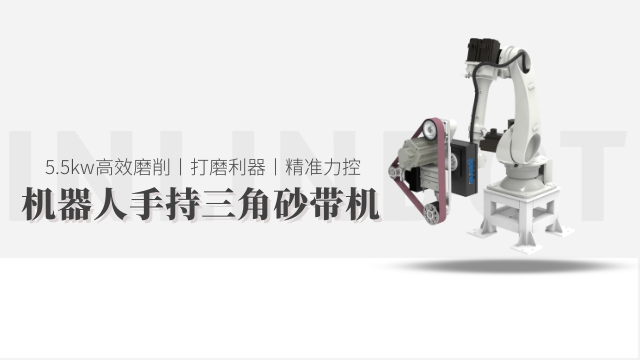
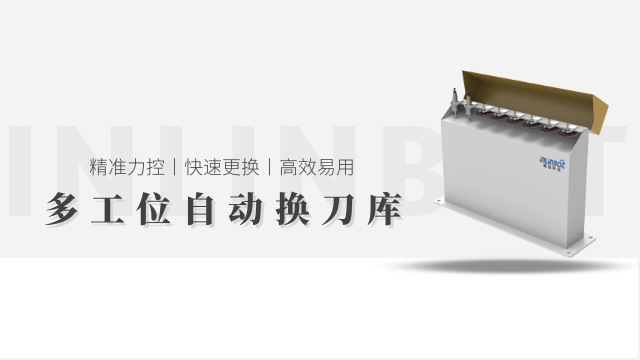
多工序集成功能打破传统 “单设备单工序” 的局限,通过模块化组件与流程优化,实现 “粗磨 - 精磨 - 抛光” 多工序一体化作业。设备配备可切换的打磨头模块,粗磨模块选用 46#-80# 粗粒度磨料,去除工件表面毛刺、氧化层;精磨模块选用 120#-240# 中粒度磨料,降低表面粗糙度;抛光模块选用 400#-800# 细粒度磨料,实现高光洁度表面处理。各模块通过自动换刀机构切换,切换时间≤30 秒,且模块更换后无需重新校准定位。软件上,设备支持多工序路径联动编程,操作人员可一次性设定粗磨、精磨、抛光的路径参数(如路径间距、进给速度),系统按工序自动执行,无需人工转移工件。多工序集成功能使工件打磨工序时间缩短 50%,减少工件在各设备间的转运损耗,同时确保各工序参数衔接一致,提升整体打磨质量稳定性。广东柔性打磨头设备自动打磨头设备的紧急停止按钮安装在显眼位置,突发情况快速停机。
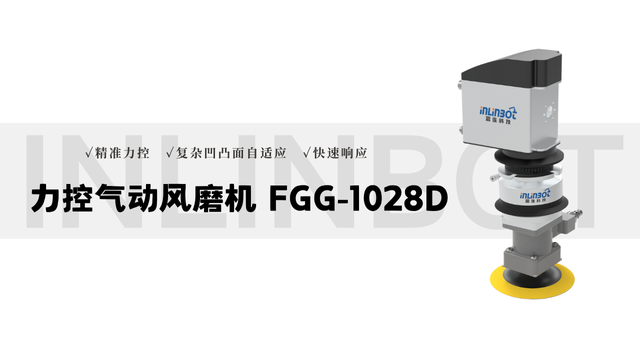
力控系统是机器人打磨头的重心组件,专为解决 “机器人定位误差与工件装夹偏差” 设计。其采用六维力传感器(精度 ±0.5N)安装在末端执行器与机器人法兰之间,实时采集 X、Y、Z 三轴及绕三轴的力矩数据,当打磨头接触工件时,力控系统通过 PID 算法快速计算压力偏差,向机器人控制器发送补偿指令 —— 若实际压力比设定值低 0.05MPa,机器人会自动进给 0.1mm;若压力过高,则反向回退 0.08mm。部分不错系统还具备 “柔顺控制” 功能,可根据工件材质特性调整力控刚度(如铝件设为低刚度 20N/mm,钢件设为高刚度 50N/mm),避免刚性力控导致的工件变形。这种力控配置使机器人打磨头能适配 ±0.3mm 的工件装夹误差,大幅降低对工装夹具的精度要求。
在设备维护过程中,需规避四类常见误区,防止维护行为反而造成设备损伤。误区一:过度润滑主轴,认为润滑脂越多越好,实则过多润滑脂会阻碍散热,导致主轴温度升高,加速轴承磨损,正确做法是按 “少量多次” 原则涂抹,确保润滑均匀即可。误区二:用高压水器直接冲洗设备,易导致电气元件进水短路,尤其控制系统与传感器部位,正确清洁方式是用湿布擦拭设备表面,电气箱区域用压缩空气吹扫粉尘。误区三:打磨头磨损后继续使用,认为 “只要还能打磨就无需更换”,实则磨损的打磨头会导致打磨压力异常升高,增加电机负载,同时造成工件表面粗糙度超标,正确做法是严格按磨损标准及时更换。误区四:维护后不进行试运转,直接投入生产,易忽视维护过程中出现的装配错误(如主轴安装偏心),正确流程是维护后空载运行设备 5-10 分钟,检查转速、噪音、压力等参数正常后,再进行试打磨,确认无问题方可正式使用。自动打磨头设备的折旧年限一般为 5-8 年,与使用频率和维护相关。
相较于普通打磨设备,曲面打磨头设备的优势集中在适配性、精度与效率三大维度。适配性上,其可兼容曲率半径 5mm-500mm 的各类曲面工件,无论是球面、柱面、抛物面还是不规则自由曲面,均能通过轨迹调整实现完美贴合,无需频繁更换打磨头或夹具。精度方面,通过多轴联动与压力自适应控制,曲面表面粗糙度可稳定控制在 Ra0.1-Ra1.6μm 之间,曲面轮廓度误差≤±0.01mm,远优于人工打磨或传统设备的加工精度。效率上,设备支持批量工件连续打磨,单工件打磨时间较人工缩短 60% 以上,且无需人工干预打磨过程,需上下料操作,大幅降低人力成本。此外,设备配备的粉尘收集装置可覆盖打磨头工作区域,粉尘收集率≥98%,既保障操作环境清洁,又避免粉尘对工件表面质量的影响。设备的冷却系统可降低打磨头温度,延长磨头寿命并保护工件。上海钛合金打磨头生产厂家
自动打磨头设备是搭载可自动运转打磨头,实现工件表面处理的自动化设备。山东机器人打磨头生产厂家
维护完成后需通过多维度验证,确保设备达到稳定运行状态,验证标准包括参数检测、空载测试、负载测试三类。参数检测:用转速计测试打磨头实际转速,与设定转速偏差应≤±50rpm;用压力 gauge 检测力控系统输出压力,波动范围需≤±0.02MPa;测量主轴径向跳动,误差应≤0.03mm,确保传动精度。空载测试:设备空载运行 30 分钟,监测电机温度(≤70℃)、轴承温度(≤80℃),无异常噪音(噪音值≤85dB);检查各指示灯与按钮功能正常,紧急停止按钮响应时间≤0.1 秒,确保安全功能可靠。负载测试:选用标准试件(如 45# 钢块或碳纤维板材)进行试打磨,检测工件表面粗糙度(需符合生产要求,如 Ra≤3.2μm),同时记录单试件打磨时间,与维护前数据对比,效率波动应≤10%;检查打磨头磨损情况,试打磨后磨料层无明显脱落或崩口,确认维护效果达标。只有三类测试全部通过,设备方可重新投入批量生产,避免因维护不彻底导致生产质量问题。山东机器人打磨头生产厂家