商机详情 -
浙江铝合金打磨头去合模线
合理的磨损监测与更换是保障铸件打磨质量的关键,需建立明确的判断标准。日常使用中,通过 “视觉观察 + 参数对比” 监测磨损:视觉上,若打磨头刃口出现明显钝化(刃口宽度从初始 3mm 增至 5mm 以上)、排屑槽被磨平(深度<0.5mm),或打磨后铸件表面粗糙度(Ra>12.5μm)超出标准,需初步判断磨损超标;参数上,若相同打磨条件下(转速、压力不变),单铸件打磨时间从初始 2 分钟延长至 3 分钟以上,说明磨料切削力下降,需进一步检测。更换标准需量化:当磨料层厚度减少 4mm(约初始厚度的 1/2)、局部磨料脱落面积超过 15%,或打磨头出现基体变形(径向跳动>0.3mm)时,必须立即更换,避免因磨损导致铸件表面打磨不均,或基体断裂引发安全事故。此外,更换前需清理打磨机主轴杂质,确保新打磨头安装同心度(偏差≤0.05mm)。设备的冷却系统可降低打磨头温度,延长磨头寿命并保护工件。浙江铝合金打磨头去合模线
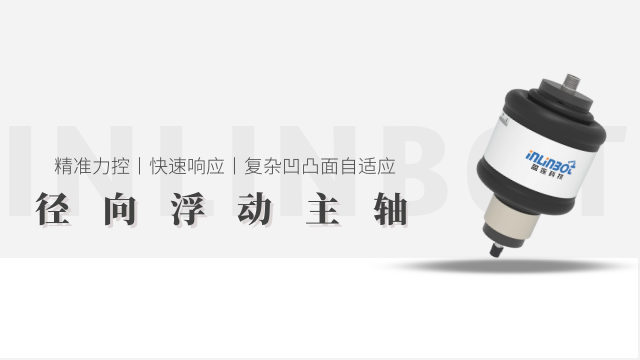
曲面打磨头设备凭借对曲面工件的高效精细打磨能力,普遍应用于多个行业的重心零部件加工。在汽车行业,用于车灯灯罩曲面抛光、方向盘弧形表面打磨、轮毂曲面去毛刺;在消费电子领域,适配智能手表表盘曲面、耳机外壳弧形面的高光处理,以及 VR 设备镜片曲面的精细打磨;医疗器械行业中,针对人工关节球面、内窥镜探头曲面等精密部件进行打磨,确保表面光滑度符合生物相容性要求;航空航天领域则用于发动机叶片曲面、机身蒙皮曲面的加工,满足较强度与高精度的双重需求。此外,在家具制造行业,可对木质圆桌桌面、曲面椅腿进行打磨抛光,在工艺品加工领域,适配陶瓷、玉石等材质曲面摆件的精细打磨,应用场景极为普遍。浙江铝合金打磨头去合模线自动打磨头设备是搭载可自动运转打磨头,实现工件表面处理的自动化设备。
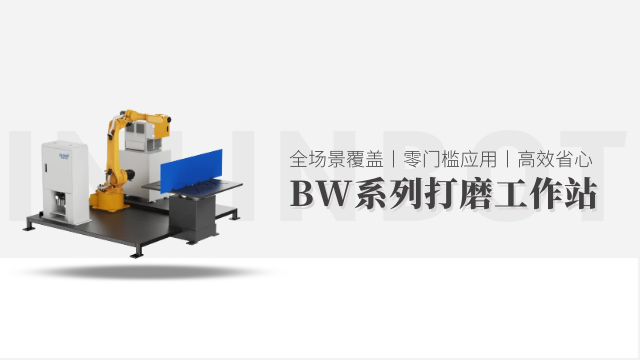
针对金属、复合材料、铸件等不同材质的打磨头,需采用差异化维护方式,避免维护不当影响使用寿命。金属打磨头(如金刚石、氧化铝材质)维护重点在防磨损:每次使用后用钢丝刷清理磨料表面的金属碎屑,避免碎屑嵌入磨料间隙导致切削力下降;存放时需单独放置在硬质包装盒内,防止磨料与其他硬物碰撞产生崩口。复合材料打磨头(如碳化硅 - 聚氨酯结合剂)维护需防堵塞与变形:使用后用软毛刷蘸酒精擦拭表面,溶解残留树脂,禁止用高压水器冲洗,防止结合剂软化;存放时需水平放置,避免受压导致打磨头变形,影响下次使用时的贴合度。铸件打磨头(如棕刚玉 - 树脂结合剂)维护重心在排屑通道清洁:用特用通针(直径 1-2mm)疏通排屑槽,确保通道无堵塞;检查磨料层是否有局部脱落,若脱落面积≤5%,可通过补涂树脂胶临时修复,脱落面积过大则需直接更换,避免打磨时出现应力集中导致基体断裂。
高效排屑功能专为解决打磨过程中碎屑堆积影响效率与质量的问题,通过 “结构设计 + 辅助系统” 协同实现。打磨头本体采用螺旋式排屑槽设计,槽宽 2-3mm、槽深 1.5-2mm,配合打磨头高速旋转产生的离心力,使碎屑沿排屑槽快速甩出,排屑效率较普通直槽设计提升 60%。设备还配备专项排屑辅助系统:针对干性打磨(如金属件),采用侧吸式吸尘装置,吸尘口距离打磨区域≤100mm,负压值≥2000Pa,可收集 95% 以上的干性碎屑;针对湿性打磨(如石材、玻璃),配备高压喷淋系统,通过 0.3-0.5MPa 的高压水流冲洗碎屑,同时搭配水循环过滤装置,过滤精度 50μm,实现水资源循环利用。高效排屑功能不避免碎屑堵塞打磨头导致的切削力下降,还能防止碎屑划伤工件表面,使打磨后工件表面瑕疵率降低 30%,同时改善车间作业环境。定期对自动打磨头设备的轴承、导轨添加润滑油,延长设备寿命。
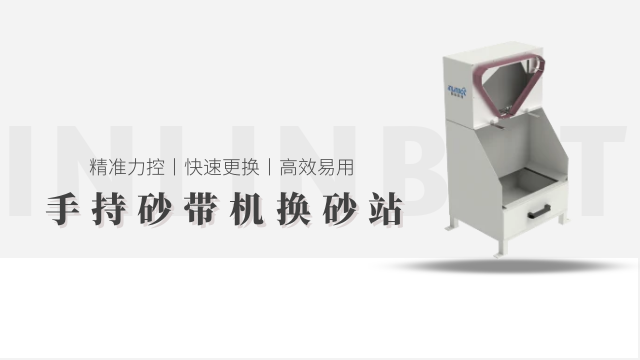
机器人打磨头的路径规划依托三维建模与离线编程技术,实现复杂工件的精细覆盖。首先通过激光扫描获取工件三维点云数据,导入路径规划软件产成网格化模型,软件会根据打磨要求(如表面粗糙度 Ra0.8μm)自动划分打磨区域,采用 “螺旋式” 或 “往复式” 路径策略 —— 平面区域选用往复式路径,路径间距设为 5mm 确保无遗漏;曲面区域采用螺旋式路径,螺距随曲率变化自动调整(曲率半径越小,螺距设为 2mm 提升覆盖率)。离线编程完成后,还可通过虚拟仿真验证路径合理性,模拟打磨过程中机器人关节运动范围、打磨头与工件的干涉情况,提前优化路径规避碰撞风险。相比传统人工示教,这种规划方式使路径精度提升至 ±0.05mm,且编程效率提高 60%,尤其适合批量复杂工件打磨。设备的打磨压力可根据工件硬度实时调整,保障打磨效果和质量。浙江铝合金打磨头去合模线
自动打磨头设备的能耗管控功能,非工作时段自动进入低功耗模式。浙江铝合金打磨头去合模线
设备主要由柔性打磨单元、动力驱动系统、智能感知组件、控制系统及辅助支撑部件构成。柔性打磨单元是重心,打磨头采用柔性材料制成,如弹性砂轮、海绵砂纸或纤维磨头,部分打磨头还具备可变形结构,能根据工件形态灵活调整外形;打磨头与驱动轴连接部位设有缓冲弹簧或气压缓冲装置,进一步提升柔性适配性。动力驱动系统多采用伺服电机,支持 0-2800rpm 无级调速,可根据工件材质与打磨需求精细调节转速,确保打磨效率与质量平衡。智能感知组件包含力传感器、位移传感器,实时采集打磨过程中的接触力、打磨头位移数据,并反馈至控制系统。控制系统搭载特用操作软件,支持参数可视化设定与打磨路径编程,搭配触摸屏方便操作人员监控与调整,同时具备数据存储功能,可保存常用工件的打磨参数,便于后续快速调用。浙江铝合金打磨头去合模线