商机详情 -
上海钢管去毛刺是什么
去毛刺机器人常见故障可按 “机械故障 + 电气故障 + 工艺故障” 分类,通过系统化排查快速定位并解决。机械故障方面,若机器人关节运动异响或卡顿,多为润滑不足(需补充特用润滑脂)或轴承磨损(更换同型号轴承);若工具更换后精度下降,需检查快换接口是否磨损(更换接口密封圈或定位销),重新校准工具坐标系。电气故障方面,若机器人无法启动,先检查电源电压(需稳定在 AC 380V±10%)与急停按钮状态(是否被误触发),再排查控制系统通讯(如工业以太网协议是否丢包,检查网线接头);若视觉系统无法定位工件,需清洁相机镜头(用无尘布蘸酒精擦拭)、重新标定视觉坐标系,或检查工件表面是否有油污(影响特征识别,需提前清洁)。工艺故障方面,若毛刺去除不彻底,需调整加工参数(如提高打磨转速、延长停留时间)或检查工具磨损(如砂轮粒度变细需更换);若工件出现划痕,需降低打磨力度(通过力控传感器重新设定阈值)、更换更细粒度工具(如从 80 目砂轮换为 120 目),或调整夹具与工件的接触方式(增加缓冲材料)。故障处理后需进行试加工(连续加工 10-20 件),验证精度与效果后再恢复批量作业。去毛刺设备的操作需经过专业培训,操作人员需熟悉设备参数设置与维护。上海钢管去毛刺是什么
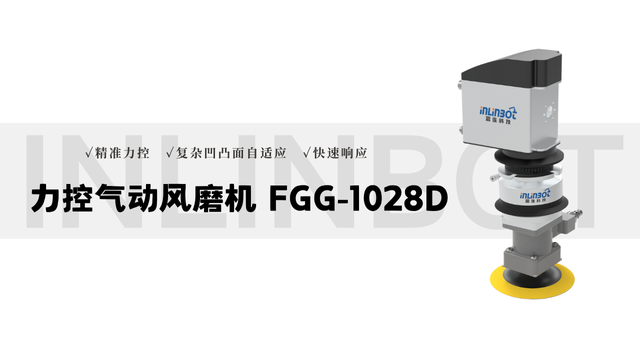
柔性打磨类工具凭借柔性材质特性,可贴合工件复杂曲面去除毛刺,重心包括磨料丝刷、海绵磨块、抛光布轮等,适配异形件、软质材料工件的去毛刺。磨料丝刷由尼龙丝或涤纶丝内嵌磨料颗粒制成,磨料粒度 80-240 目,丝径 0.2-0.8mm,按刷头形状分为圆盘刷(适合平面、圆弧面毛刺)、圆柱刷(适配内孔、管道内壁毛刺)与碗形刷(用于边角、缝隙处毛刺),可安装在机器人或手动打磨机上使用,柔性刷头能适应工件表面起伏,避免硬接触导致的工件变形。海绵磨块以高密度海绵为基体,表面粘贴砂纸或磨料涂层,磨块硬度分为软、中、硬三类(邵氏硬度 30-80),软质磨块适合塑料、橡胶等软质材料工件,硬质磨块适配金属曲面件,手动打磨时可灵活调整角度,尤其适合手机中框、家电外壳等外观件的毛刺去除与表面抛光。抛光布轮由棉布、麻布或化纤布层压制成,表面可涂抹抛光膏,用于去毛刺后的表面细化处理,如不锈钢餐具、五金配件的镜面抛光,使表面粗糙度从 Ra 1.6μm 降至 Ra 0.2μm 以下。浙江箱体去毛刺测试去毛刺设备的维护周期一般为每月一次,包括清洁、部件检查与参数校准。
去毛刺工作站具备极强的定制化能力,可根据不同行业、不同工件的特性,调整模块配置与工艺组合,满足个性化加工需求。针对电子行业的微型精密零件(如连接器引脚),工作站会集成超声振动去毛刺模块 + 显微视觉检测模块,采用软质研磨介质(树脂磨料),避免损伤零件细小结构,毛刺去除精度可达 0.005mm;针对汽车行业的大型异形件(如发动机缸体),则集成多轴机器人打磨模块 + 高压水射流模块,机器人搭载不同打磨工具(砂轮、钢丝刷)处理外表面毛刺,高压水射流深入缸体油道孔去除内孔毛刺,兼顾效率与精度;针对医疗行业的不锈钢器械(如手术剪刀),工作站会增加清洗消毒模块,去毛刺后通过高压喷淋、紫外线消毒,确保工件符合医疗卫生标准(如 ISO 13485)。此外,工作站还可根据车间空间布局,设计直线型、U 型或环形结构,较大化利用场地资源,适配不同生产环境。
准确判断去毛刺刀具磨损状态,及时更换刀具,是保障加工质量的关键,重心判定标准分为四类。一类是视觉判定,通过肉眼或显微镜观察刀具刃口:若刃口出现明显崩缺、卷刃,或刀具表面有严重划痕、氧化,需立即更换;针对切削式刀具,若刃口颜色变为蓝色(高温氧化),说明磨损严重,需停止使用。第二类是加工效果判定,若加工后工件毛刺残留量超过标准(如通用零件>0.05mm),或表面粗糙度值升高(如从 Ra 1.6μm 升至 Ra 3.2μm),且调整工艺参数后无改善,说明刀具已磨损;针对倒圆刀具,若加工后的边角倒圆半径偏差超过 ±0.05mm,需更换刀具。第三类是参数判定,通过设备监测刀具加工时的电流、扭矩:若电流突然升高(超过正常范围 10% 以上),或扭矩波动增大(±5% 以上),说明刀具磨损导致切削阻力增加,需停机检查刀具;第四类是寿命判定,根据刀具材质与加工量设定使用寿命:高速钢刀具加工软质材料时,寿命约 500-1000 件;硬质合金刀具加工硬质材料时,寿命约 2000-3000 件,达到寿命后需强制更换,避免突发崩刃导致工件报废。定期对去毛刺设备的导轨、轴承等运动部件添加润滑油,延长使用寿命。
工件夹持方案需根据工件材质、结构特性设计,重心目标是 “稳定固定 + 无损伤 + 快速换型”,常见方案分为三类。针对规则形状工件(如轴类、方块件),采用刚性夹具,通过 V 型块、定位销与气动压块组合定位,夹具材质选用铝合金(减轻重量),与工件接触部位粘贴橡胶垫(避免划伤软质材料),定位误差≤0.01mm,适配六轴机器人或 SCARA 机器人的批量作业;针对薄壁件、易变形工件(如铝合金壳体),采用柔性夹具,以真空吸盘(吸力 5-20N,根据工件重量选择)或气动手指(夹持力 1-5N)替代刚性压块,在工件薄弱部位设置辅助支撑点(如硅胶支撑柱),防止夹持变形,同时夹具表面做喷砂处理(粗糙度 Ra 1.6μm),增加摩擦力避免工件滑动;针对多品种快速换型需求,采用模块化夹具,夹具底座统一接口(如燕尾槽结构),更换工件时只需拆卸旧夹具模块、安装新模块(换型时间≤5 分钟),模块上的定位销与传感器可快速校准,无需重新调试机器人程序,适配小批量、多品种生产场景(如每天更换 3-5 种工件型号)。去毛刺设备的工件夹持力度需适中,过紧易损伤工件,过松影响定位。广东铣削去毛刺怎么选
电子元器件领域多采用小型精密去毛刺设备处理芯片引脚、连接器毛刺。上海钢管去毛刺是什么
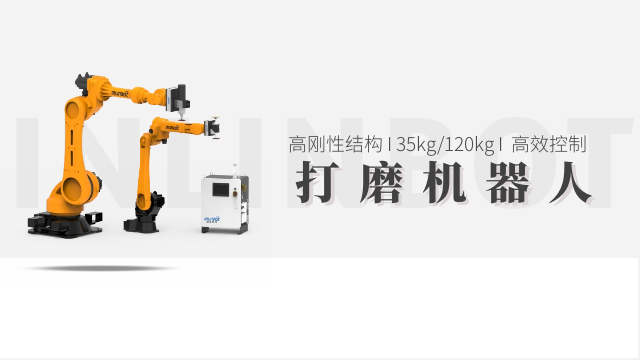
在大批量、复杂工件加工场景中,多台去毛刺机器人需通过系统化调度实现高效协同,重心机制包括 “任务分配”“路径规划”“状态同步” 三方面。任务分配环节,控制系统根据工件类型与加工工序,将任务拆解为单独单元(如 A 机器人处理外表面毛刺、B 机器人处理内孔毛刺),通过负载均衡算法分配至各机器人,避避免会单台设备过载;路径规划环节,借助车间数字地图,规划机器人运动路径与工件流转路线,确保多台机器人在同一工作区域内无碰撞(安全距离≥100mm),同时优化工件转运时间(如 AGV 小车与机器人上下料衔接间隔≤30 秒);状态同步环节,各机器人通过工业以太网实时上传作业状态(如 “加工中”“待料”“故障”),若某台机器人出现故障,系统自动将其任务分配给备用机器人,或调整其他机器人加工节奏,确保整体生产不中断。以汽车零部件生产线为例,3 台六轴机器人协同作业,单日处理量可提升至 1500-2000 件,较单台机器人效率提升 2-3 倍。上海钢管去毛刺是什么