商机详情 -
上海工业打磨头哪家好
随着制造业向智能化、自动化转型,自动打磨头设备的市场需求持续攀升,行业发展呈现三大趋势:一是智能化升级,集成 AI 视觉检测、大数据分析等技术,实现打磨参数自动优化与质量追溯;二是模块化设计,通过更换不同功能模块,满足多工序集成需求,如打磨、抛光、去毛刺一体化作业;三是绿色化发展,采用更高效的粉尘处理技术与节能电机,降低环境影响。从市场前景来看,汽车制造、3C 电子、精密机械等行业的产能扩张,将直接带动自动打磨头设备的需求增长,同时中小企业对自动化装备的普及率逐步提高,中低端市场潜力巨大。此外,海外市场尤其是东南亚、中东等制造业快速发展地区,对高性价比自动打磨设备的需求旺盛,出口市场空间广阔。未来,随着技术不断迭代,设备将在精度、效率、智能化水平上持续突破,成为制造业转型升级的重心支撑装备,市场规模有望保持年均 15% 以上的增长速度。自动打磨头设备的磨头转速可根据打磨阶段调整,粗磨快、精磨慢。上海工业打磨头哪家好
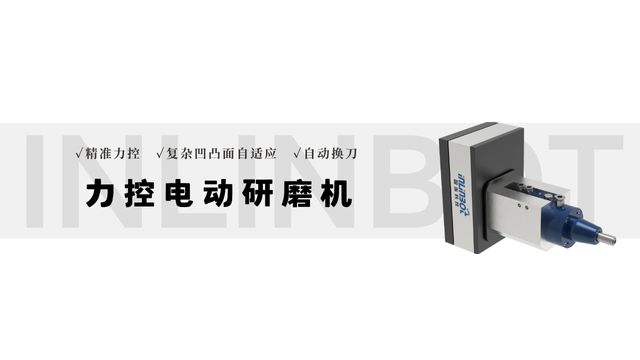
柔性打磨头设备的关键在于 “柔性适配” 机制,凭借柔性打磨单元与智能感知系统的协同作用实现精细打磨。设备工作前,先通过控制系统导入工件的外形数据,预设打磨路径与基础参数。启动后,动力单元驱动柔性打磨头高速旋转,同时打磨头内置的力传感器实时监测与工件表面的接触力。当遇到工件表面不平整或异形结构时,柔性打磨头可通过自身的弹性组件或气压调节装置,自动调整接触角度与压力 —— 面对凸起部位,适当减小压力并微调打磨方向,避免过度打磨;针对凹陷或边角区域,增加贴合力度,确保无打磨盲区。这种动态自适应能力,让设备既能应对规则平面,也能高效处理异形、曲面工件,彻底解决传统刚性打磨头易造成工件损伤、打磨不均的问题,实现工件表面均匀光滑的处理效果。安徽打磨头生产厂家木质工件打磨常用砂纸式自动打磨头,保护木材纹理不被破坏。
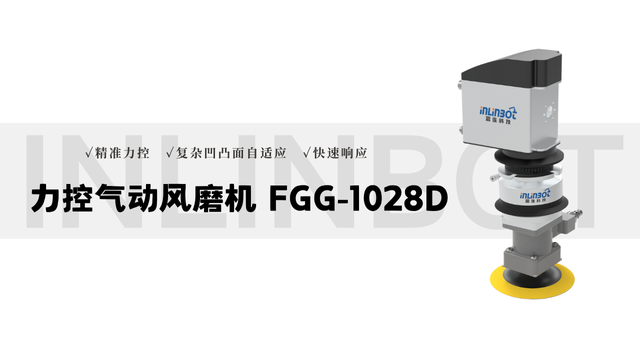
为保障浮动打磨头设备的稳定运行,需建立规范的维护保养体系。日常维护方面,每次作业后需清理打磨头表面的碎屑与粉尘,检查打磨片磨损情况,若磨损量超过 3mm 需及时更换,避免影响打磨精度;同时清洁定位夹具,确保工件定位准确。每周需对浮动机构进行检查,包括气压 / 液压管路是否漏气、浮动支架的弹簧弹性是否正常,若发现管路老化或弹簧失效需立即更换;对传动部件添加特用润滑油,减少机械磨损。每月进行一次多方面检修,校准压力传感器与转速传感器,确保数据反馈准确;检查控制系统的程序存储情况,备份常用打磨参数;测试紧急停止按钮、过载保护等安全功能,确保其响应灵敏。此外,需避免将腐蚀性液体或杂物溅入设备内部,存放时保持环境干燥通风,延长设备使用寿命。
针对金属、复合材料、铸件等不同材质的打磨头,需采用差异化维护方式,避免维护不当影响使用寿命。金属打磨头(如金刚石、氧化铝材质)维护重点在防磨损:每次使用后用钢丝刷清理磨料表面的金属碎屑,避免碎屑嵌入磨料间隙导致切削力下降;存放时需单独放置在硬质包装盒内,防止磨料与其他硬物碰撞产生崩口。复合材料打磨头(如碳化硅 - 聚氨酯结合剂)维护需防堵塞与变形:使用后用软毛刷蘸酒精擦拭表面,溶解残留树脂,禁止用高压水器冲洗,防止结合剂软化;存放时需水平放置,避免受压导致打磨头变形,影响下次使用时的贴合度。铸件打磨头(如棕刚玉 - 树脂结合剂)维护重心在排屑通道清洁:用特用通针(直径 1-2mm)疏通排屑槽,确保通道无堵塞;检查磨料层是否有局部脱落,若脱落面积≤5%,可通过补涂树脂胶临时修复,脱落面积过大则需直接更换,避免打磨时出现应力集中导致基体断裂。设备的打磨时间可预设,自动完成打磨后停机,减少人工干预。
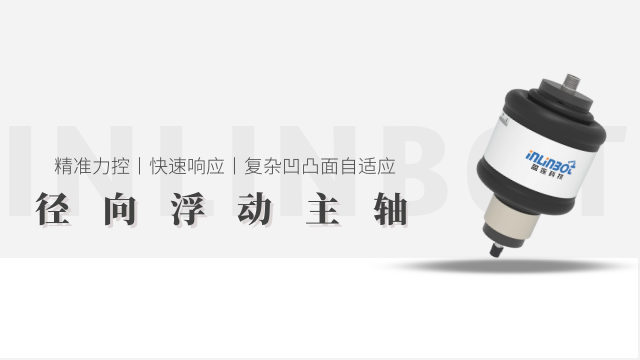
机器人打磨头通过硬件模块与软件参数的灵活调整,适配不同工业场景需求。在汽车零部件批量打磨场景中,搭配双工位旋转工作台,机器人在一个工位打磨时,操作人员在另一工位上下料,实现 “打磨 - 装夹” 并行作业,设备利用率提升至 90%;在航空航天小批量精密件打磨场景,配备视觉引导系统,通过 2D 视觉相机定位工件基准,3D 视觉扫描实际轮廓,自动修正离线路径,适配工件批次差异;在高危场景(如铸件毛刺去除),采用防爆型打磨头与防尘机器人本体,打磨头外壳防护等级达 IP65,机器人采用隔爆设计,可在粉尘浓度≤10mg/m³ 的环境中安全作业;此外,针对大型工件打磨,还可通过机器人轨道行走轴扩展作业半径,轨道定位精度达 ±0.03mm,满足长达 5 米工件的整体打磨需求。医疗器械打磨需用无菌自动打磨头,避免器械受到污染。广东浮动打磨头厂家电话
自动打磨头设备的加工效率与工件尺寸相关,单件处理时间几秒到几分钟。上海工业打磨头哪家好
曲面打磨头设备的操作遵循 “模型导入 - 参数设定 - 工件定位 - 自动打磨 - 质量检测” 的标准化流程。操作人员首先通过控制系统导入工件的三维曲面模型,软件自动生成适配的打磨轨迹;随后根据工件材质(如金属、塑料、木材)设定打磨参数,包括打磨头转速(800-3000rpm)、接触压力(0.05-0.3MPa)、打磨路径重叠率(50%-80%),金属材质通常选择较高转速与压力,软质材料则需降低参数以防变形。接着将工件固定在三维定位工作台上,启动定位系统对工件进行扫描校准,确保实际位置与模型数据一致。启动设备后,打磨头按预设轨迹自动运行,控制系统实时显示打磨状态,若出现压力异常或轨迹偏差,设备会自动暂停并发出警报。打磨完成后,操作人员使用表面粗糙度仪检测曲面精度,确认符合标准后进入下一工序,整个过程无需人工干预打磨动作,操作便捷高效。上海工业打磨头哪家好