商机详情 -
安徽精密去毛刺解决方案
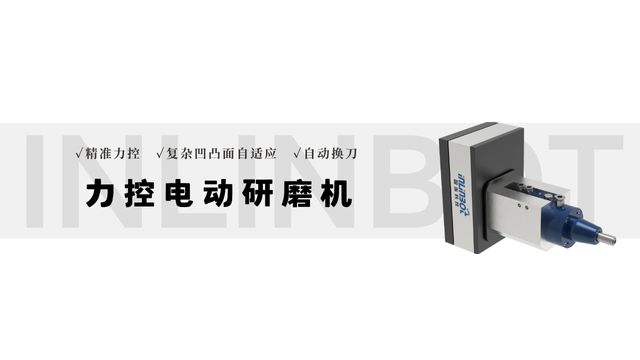
开展去毛刺测试前需做好充分准备,确保测试结果的准确性与代表性。首先需明确测试对象的重心参数:包括工件材质(如铝合金、不锈钢、塑料等)、结构特征(薄壁件、深孔件、异形件等)、毛刺产生原因(切削加工、冲压成型、注塑成型等)及毛刺类型(飞边毛刺、尖角毛刺、丝状毛刺等)。样品选取需遵循 “随机抽样” 原则,从同一批次工件中抽取 3-5 件作为测试样件,确保样品毛刺状态与批量生产工件一致。同时需准备特用测试设备(如粗糙度仪、显微镜、卡尺)、标准检测工具(如毛刺高度规、圆角样板),并搭建与实际生产一致的测试环境(温度 20±5℃、湿度 40%-60%),避免环境因素影响测量精度。测试前还需对样品进行清洁处理,去除表面油污、切屑,确保测试聚焦毛刺本身。机器人去毛刺设备通过多轴运动实现复杂工件多角度毛刺去除。安徽精密去毛刺解决方案
去毛刺测试需遵循行业统一标准,确保测试结果具有威信性与可比性。目前主流标准包括 ISO 13715《机械加工表面毛刺术语与定义》、GB/T 1031《表面粗糙度参数及其数值》、ASTM B912《金属工件去毛刺与边缘倒圆标准》等,标准明确了毛刺测量方法、合格阈值及测试流程。在实际应用中,去毛刺测试为工艺优化提供重心依据:通过对比不同工艺(如手工去毛刺 vs 自动化去毛刺)的测试结果,可选择性价比较优的方案;针对批量生产中的毛刺问题,通过测试定位关键影响因素(如刀具磨损、加工参数偏差),实现工艺持续改进。此外,测试报告可作为产品质量追溯的重要依据,尤其在汽车、航空航天、电子等不错制造领域,合格的去毛刺测试结果是产品出厂的必要条件,能有效降低客户投诉与售后风险,提升产品市场竞争力。山东机器人去毛刺多少钱去毛刺设备的参数设置需根据工件毛刺大小、材质硬度逐步调试优化。
去毛刺测试方法需根据工件特性与测试需求选择,不同方法各有适配场景。显微镜观察法(放大倍数 50-200 倍)适用于检测微小毛刺(≤0.1mm),如精密电子零件、医疗器械组件,可清晰观察毛刺形态与残留位置;接触式测量法(使用百分表、粗糙度仪)适合量化毛刺高度与表面粗糙度,操作简便且数据精细,适配机械加工类工件;光学投影法通过投影放大工件轮廓,可快速测量边角倒圆半径与毛刺分布范围,适用于平板类、轴类工件;装配模拟测试则通过模拟工件实际装配过程,验证去毛刺后是否存在装配干涉,适配汽车零部件、工程机械组件等装配要求高的产品。此外,对于密封件、液压元件等关键工件,还需搭配压力测试、泄漏测试,间接验证毛刺是否影响密封性能。
科学的维护与快速故障处理是保障去毛刺设备稳定运行的关键。日常维护需重点关注三大重心部件:一是研磨 / 切削部件,定期检查磨料磨损情况(磨损量超过 30% 需更换),清理刀具或磨料中的杂质,避免影响去毛刺效果;二是动力与传动系统,检测电机运行电流(波动范围≤±5%),检查皮带、齿轮等传动部件的松紧度与磨损情况,每季度进行一次润滑保养;三是控制系统与传感器,清洁控制柜灰尘,检查线路连接是否松动,定期校准视觉定位系统与压力传感器(每半年一次)。常见故障及处理方案:若出现去毛刺不彻底,可能是磨料磨损、压力不足或参数设置不当,需更换磨料、调整压力或优化工艺参数;若工件出现划伤、变形,可能是夹持力度过大或设备运行不稳定,需调整夹持压力(软质材料≤0.5MPa)、检查设备水平度(偏差≤0.1mm/m);若设备报警停机,需查看故障代码,针对性排查电气故障(如线路短路)或机械故障(如卡料),复杂故障需联系厂家技术人员处理,避免自行拆解导致二次损坏。塑料工件去毛刺需控制设备温度,防止高温导致工件融化或变形。
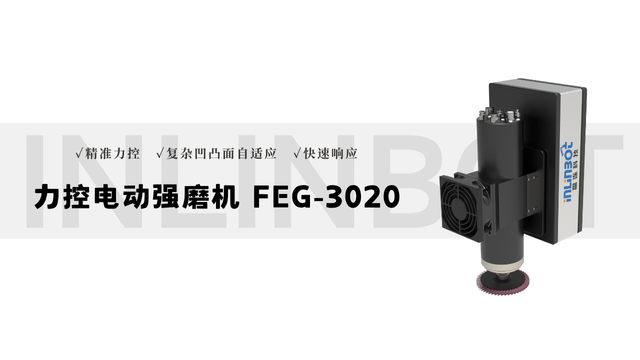
机器人打磨式去毛刺设备由工业机器人(如 6 轴机器人)、打磨工具(如砂轮、钢丝刷、铣刀)、视觉定位系统、夹具组成,是自动化程度较高的去毛刺设备。工作时,视觉定位系统通过摄像头捕捉工件位置与毛刺分布,将数据传输至机器人控制系统,机器人按预设程序带动打磨工具移动,根据毛刺大小、位置调整打磨力度(0.5-5N)与转速(1000-10000rpm),精细去除毛刺。这类设备适配汽车零部件(如变速箱壳体)、航空航天组件(如发动机叶片)等大批量、标准化工件,可实现 24 小时连续作业,单台机器人每小时可处理 20-50 件工件,且去毛刺精度稳定(重复定位精度 ±0.01mm),能替代 3-5 名人工,降低人力成本。使用时需根据工件结构定制特用夹具,确保工件固定牢固;定期校准机器人精度(每季度一次)与视觉系统(每月一次),避免定位偏差;打磨工具需按磨损情况更换(砂轮使用寿命约 50-100 小时),同时配备除尘系统,收集打磨粉尘,改善车间环境。去毛刺设备的打磨压力可根据工件材质硬度调节,通常范围 0.1-0.5MPa。福建抛光去毛刺有哪些
机械打磨式去毛刺设备通过砂轮、砂纸等磨具研磨工件去除毛刺。安徽精密去毛刺解决方案
去毛刺刀具的材质直接影响其硬度、耐磨性与加工效果,重心材质分为三类,需根据工件材质科学选型。一类是高速钢(HSS)材质,硬度可达 HRC 62-65,韧性好、抗冲击,适合去除铝合金、铜合金等软质材料毛刺,且价格适中,常用于中小批量加工;但高速钢耐磨性较差,加工硬质材料时易磨损,需频繁更换。第二类是硬质合金材质,以碳化钨为基体,硬度高达 HRC 85-90,耐磨性是高速钢的 5-10 倍,适合不锈钢、合金钢等硬质材料毛刺加工,尤其适配高速旋转加工场景(转速 2000-5000rpm);但硬质合金韧性较差,受冲击易崩刃,需避免加工含杂质较多的工件。第三类是金刚石材质,硬度较高(莫氏硬度 10),耐磨性极强,适合去除陶瓷、玻璃等超硬材料毛刺,或精密零件的镜面去毛刺(表面粗糙度可达 Ra 0.02μm);但金刚石刀具价格昂贵,且不能加工铁族金属(会产生化学反应导致磨损加速),在特殊高精度场景使用。安徽精密去毛刺解决方案