商机详情 -
广东金属去毛刺有哪些
工件夹持方案需根据工件材质、结构特性设计,重心目标是 “稳定固定 + 无损伤 + 快速换型”,常见方案分为三类。针对规则形状工件(如轴类、方块件),采用刚性夹具,通过 V 型块、定位销与气动压块组合定位,夹具材质选用铝合金(减轻重量),与工件接触部位粘贴橡胶垫(避免划伤软质材料),定位误差≤0.01mm,适配六轴机器人或 SCARA 机器人的批量作业;针对薄壁件、易变形工件(如铝合金壳体),采用柔性夹具,以真空吸盘(吸力 5-20N,根据工件重量选择)或气动手指(夹持力 1-5N)替代刚性压块,在工件薄弱部位设置辅助支撑点(如硅胶支撑柱),防止夹持变形,同时夹具表面做喷砂处理(粗糙度 Ra 1.6μm),增加摩擦力避免工件滑动;针对多品种快速换型需求,采用模块化夹具,夹具底座统一接口(如燕尾槽结构),更换工件时只需拆卸旧夹具模块、安装新模块(换型时间≤5 分钟),模块上的定位销与传感器可快速校准,无需重新调试机器人程序,适配小批量、多品种生产场景(如每天更换 3-5 种工件型号)。去毛刺设备的加工效率与工件尺寸、毛刺厚度相关,单件处理时间几秒到几分钟。广东金属去毛刺有哪些
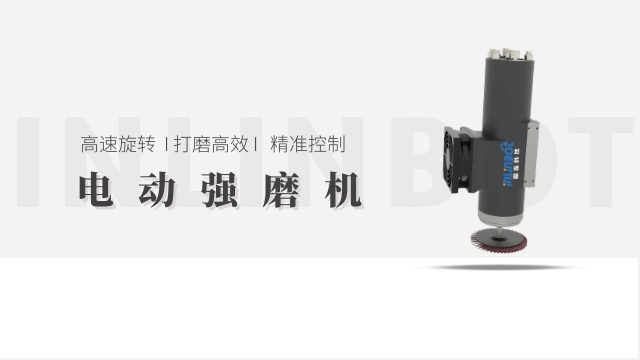
去毛刺刀具的刃口设计需结合毛刺类型与加工需求,通过优化刃口形状、角度提升去毛刺效率与精度。针对飞边毛刺(厚度 0.1-0.5mm),刀具刃口设计为 “锐角单刃”,刃口角度 30°-45°,切削时可快速切断毛刺,避免毛刺挤压变形,适配切削式铣刀、刮刀;针对丝状毛刺(直径≤0.1mm),刃口设计为 “多刃螺旋形”,如螺旋铣刀,刃数 3-6 刃,螺旋角 15°-30°,高速旋转时通过多刃协同切削,将丝状毛刺粉碎,避免缠绕刀具;针对边角毛刺(需倒圆处理),刃口设计为 “圆弧刃”,圆弧半径与工件要求的倒圆半径一致(0.1-0.3mm),如圆弧倒角刀,加工时可一次性完成毛刺去除与边角倒圆,无需二次加工;针对深孔内壁毛刺,刃口设计为 “收缩式刃口”,刀具直径从刀柄到刃口逐渐减小(锥度 1°-3°),避免加工时刀具与孔壁碰撞,同时刃口采用 “反向切削” 设计,确保毛刺向孔外排出,防止堵塞孔道。河南国产去毛刺开发商小型家用去毛刺设备功率低(几百瓦),适合手工制品或小批量毛刺处理。
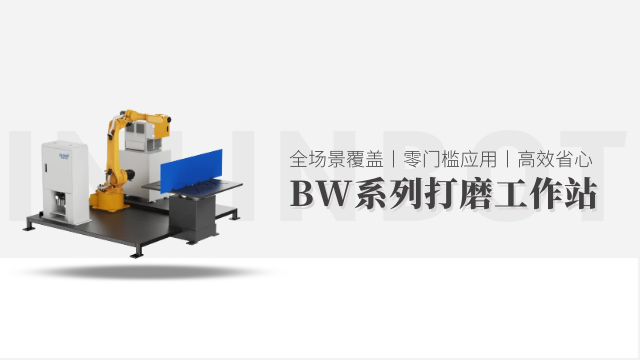
现代去毛刺设备通过技术升级,在高效去毛刺的同时,能有效控制污染,符合国家环保标准,助力企业绿色生产。化学腐蚀式设备配备废水处理模块,可对腐蚀废液进行中和、过滤处理,使排放水达到 GB 8978《污水综合排放标准》,避免化学药剂污染环境;高压水射流式设备采用水循环系统,水资源利用率达 80% 以上,大幅减少水资源消耗;机械研磨式、机器人打磨式设备搭配除尘系统,可收集打磨过程中产生的粉尘,粉尘排放浓度符合 GB 16297《大气污染物综合排放标准》,改善车间作业环境。此外,磨料流式设备的磨料可重复使用 50-100 次,超声振动式设备噪音≤70dB,均能减少资源浪费与噪音污染,帮助企业实现环保生产目标,避免因环保问题面临处罚或停产风险。
针对深孔件、交叉孔件、微型件等特殊工件,去毛刺工作站需进行模块改造,重心改造方向包括 “工具适配”“路径优化”“辅助装置添加”。处理深孔件(孔径≤5mm、孔深>50mm)时,改造加工模块:将机器人打磨工具更换为细长磨头(直径 3-4mm、长度 60-80mm),高压水射流喷嘴更换为细长直管喷嘴(孔径 0.5-1mm),同时在孔口设置导向套,确保工具精细进入孔内;处理交叉孔件(如阀体的垂直交叉孔)时,优化加工路径:通过视觉相机采集交叉孔位置,规划 “多角度加工路径”(如先加工主孔,再调整角度加工侧孔),避免工具在交叉处碰撞,同时在加工后增加 “吹气清理” 步骤(通入高压空气),去除孔内残留毛刺碎屑;处理微型件(尺寸≤10mm)时,添加辅助装置:在输送模块增加 “微型工件定位托盘”(带吸附功能),加工模块配备微型夹爪(夹持范围 0.5-10mm),检测模块更换高分辨率显微相机(像素≥1000 万),确保微小工件在各环节不脱落、不丢失,满足精密加工需求。改造后的模块可通过快速接口与原有工作站对接,无需整体更换设备。去毛刺设备的磨具需定期更换,更换周期根据磨具磨损程度与加工量确定。
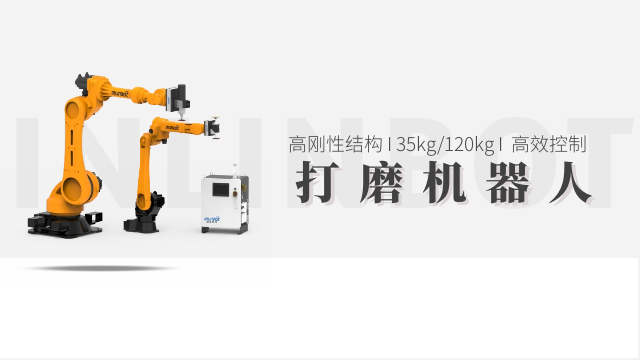
去毛刺工作站的工件定位方式需根据工件结构特征差异化设计,重心分为 “刚性定位”“柔性定位”“视觉辅助定位” 三类,确保加工时工件无位移。针对规则形状工件(如圆形轴类、方形块体),采用刚性定位:通过 V 型块、定位销与压块组合,将工件固定在预设基准面,定位误差≤0.01mm,适配机器人打磨、机械研磨等需稳定支撑的工艺;针对薄壁件、易变形工件(如铝合金壳体),采用柔性定位:用硅胶吸盘、气动夹爪替代刚性压块,夹持力控制在 3-8N,同时在工件薄弱部位设置辅助支撑点,避免定位时工件产生塑性变形;针对异形件、无规则基准工件(如汽车发动机缸盖),采用视觉辅助定位:通过 2-3 台视觉相机采集工件表面特征点,与预设模型对比后计算偏移量,控制系统自动调整机械抓手位置,定位精度可达 ±0.02mm,确保后续去毛刺工艺精细作用于目标区域。不同定位方式可通过更换夹具组件快速切换,适配多品种工件加工。去毛刺设备的防护栏可防止加工过程中工件或磨具飞溅,保障操作安全。山东铣削去毛刺品牌
去毛刺设备是用于去除工件加工后边缘多余毛刺的自动化或半自动化设备。广东金属去毛刺有哪些
去毛刺测试是工业制造中验证工件毛刺去除效果的关键环节,重心目的是确保工件满足装配精度、使用安全性及外观质量要求。测试需围绕四大重心指标展开:毛刺残留量(单个毛刺高度≤0.05mm 为合格,关键精密件需≤0.02mm)、表面粗糙度(经去毛刺后工件表面 Ra 值需≤1.6μm,配合面需≤0.8μm)、边角倒圆半径(通常控制在 0.1-0.3mm,避免尖锐边角影响装配或造成安全隐患)、工件完整性(测试后需无变形、划痕、材质损伤等二次缺陷)。通过量化这些指标,可精细判断去毛刺工艺是否适配工件特性,避免因毛刺残留导致后续装配卡滞、密封失效,或因过度去毛刺造成工件尺寸精度损失,为批量生产提供工艺可行性依据。广东金属去毛刺有哪些