商机详情 -
江苏不锈钢去毛刺多少钱
去毛刺机器人的重心性能由 “本体结构 + 工具系统 + 控制系统” 三大配置决定,各组件需精细匹配。本体结构方面,六轴机器人需关注负载能力(常规 5-50kg,重型工件可选 100kg 以上型号)与工作半径(1.2-3m,根据车间布局选择),关节减速机构多采用谐波减速器或 RV 减速器,前者体积小、传动效率高(可达 96%),适合轻负载(<20kg)高速场景,后者刚性强、抗冲击性好,适配重负载(>20kg)高精度需求;工具系统需根据毛刺类型选择,处理硬质材料毛刺可搭配高速电主轴(转速较高可达 50000rpm,功率 1000-2000W),处理软质材料适配超声打磨头(振动频率 20-40kHz),工具末端配备快换接口(如 ISO 9409-1 标准),换刀时间≤10 秒;控制系统是重心中枢,需具备多轴联动控制、工艺参数存储(支持 100-500 套程序)、实时数据监测功能,部分不错系统可接入 MES 生产管理系统,实现加工数据追溯,同时配备操作面板(带急停按钮、手动调节旋钮),便于现场调试。超声波去毛刺设备的高频振动不会损伤工件本体,适合精密零件处理。江苏不锈钢去毛刺多少钱
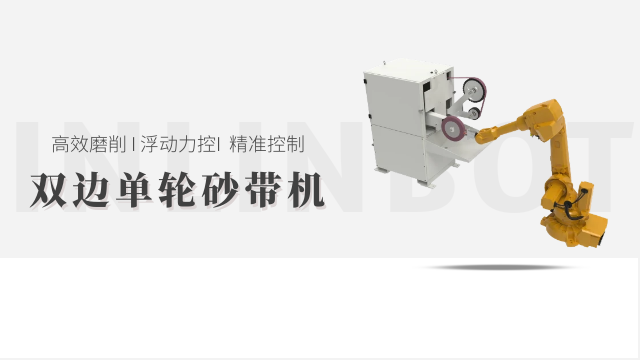
去毛刺测试需结合具体工艺特点针对性设计,不同工艺的测试重点存在明显差异。针对机械去毛刺(如锉削、研磨),测试重点关注毛刺残留的均匀性与工件尺寸稳定性,需检测不同部位(如孔壁、边角、槽口)的毛刺去除效果,避免因手工操作或设备参数不当导致局部残留;对于化学去毛刺,需重点测试表面腐蚀情况,通过浸泡后的重量变化(失重率≤0.5%)、表面色差检测,判断化学药剂是否对工件材质造成损伤,同时验证深孔、盲孔等隐蔽部位的毛刺去除效果;高压水射流去毛刺测试需聚焦工件完整性,检测是否存在水射流冲击导致的变形、壁厚减薄,尤其适用于薄壁件、易损件;超声波去毛刺测试则需关注边角倒圆效果与表面粗糙度,避免超声能量过高导致工件表面出现麻点。浙江一站式去毛刺实力厂家全自动去毛刺设备可集成上下料系统,实现工件毛刺处理全流程无人化。
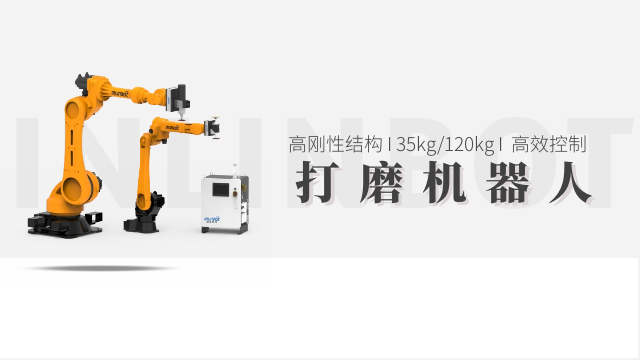
去毛刺设备类型丰富,能针对不同材质、结构、精度要求的工件,提供定制化去毛刺方案,适配多元工业场景。对于不锈钢、碳钢等硬质材料的规则零件,机械研磨式设备可高效批量处理;针对铝合金、塑料等软质材料的微型零件,超声振动式设备能精细去除超细毛刺;深孔件、交叉孔件等机械方法难以触及的工件,化学腐蚀式、磨料流式设备可通过腐蚀或磨料流体作用,深入内孔去除毛刺;薄壁件、异形件则可借助高压水射流式设备的无应力冲击特性,避免工件变形。即使是航空航天领域的高精度复杂组件,机器人打磨式设备搭配视觉定位与定制夹具,也能实现精细去毛刺。这种普遍的适配性,让去毛刺设备能覆盖电子、汽车、医疗、航空航天等多个行业,解决各类工件的去毛刺难题。
去毛刺设备根据工作原理可分为机械类、化学类、流体类、超声类四大重心类型,适配不同工件特性与生产需求。机械类设备(如研磨机、锉刀机)通过物理摩擦去除毛刺,适用于不锈钢、碳钢等硬度较高的金属工件,尤其适配轴类、齿轮等规则形状零件,处理效率高(单件处理时间 10-30 秒),但对异形件易产生局部过度打磨。化学去毛刺设备利用化学药剂腐蚀毛刺,适合精密电子零件、深孔件等机械方法难以触及的场景,去毛刺均匀且不损伤工件精度,不过需配套环保处理设备,避免药剂污染。流体类设备(高压水射流、磨料流)通过高压流体或磨料冲击毛刺,适配薄壁件、异形件及模具型腔,高压水射流设备可处理厚度≤5mm 的板材工件,磨料流则适用于复杂内孔毛刺。超声去毛刺设备借助超声波振动带动研磨介质作用于毛刺,适合塑料、铝合金等软质材料工件,尤其适配微型零件(如电子元器件引脚),处理后表面粗糙度可降至 Ra0.8μm 以下。去毛刺设备的加工路径可通过示教编程或离线编程预设,适配不同工件。
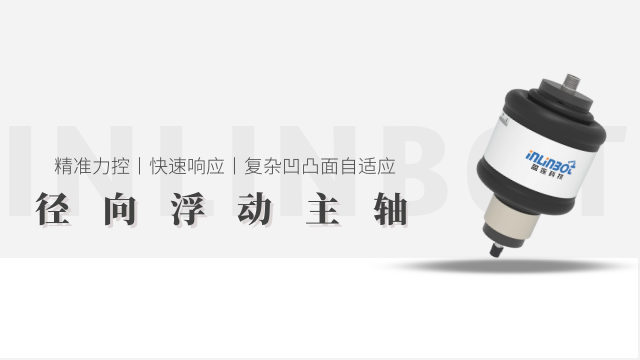
去毛刺刀具的材质直接影响其硬度、耐磨性与加工效果,重心材质分为三类,需根据工件材质科学选型。一类是高速钢(HSS)材质,硬度可达 HRC 62-65,韧性好、抗冲击,适合去除铝合金、铜合金等软质材料毛刺,且价格适中,常用于中小批量加工;但高速钢耐磨性较差,加工硬质材料时易磨损,需频繁更换。第二类是硬质合金材质,以碳化钨为基体,硬度高达 HRC 85-90,耐磨性是高速钢的 5-10 倍,适合不锈钢、合金钢等硬质材料毛刺加工,尤其适配高速旋转加工场景(转速 2000-5000rpm);但硬质合金韧性较差,受冲击易崩刃,需避免加工含杂质较多的工件。第三类是金刚石材质,硬度较高(莫氏硬度 10),耐磨性极强,适合去除陶瓷、玻璃等超硬材料毛刺,或精密零件的镜面去毛刺(表面粗糙度可达 Ra 0.02μm);但金刚石刀具价格昂贵,且不能加工铁族金属(会产生化学反应导致磨损加速),在特殊高精度场景使用。去毛刺设备的加工精度可通过校准工具定期校准,确保长期稳定。江苏机器人去毛刺作用
便携式去毛刺设备适合大型工件或现场毛刺处理,灵活性高。江苏不锈钢去毛刺多少钱
去毛刺机器人常见故障可按 “机械故障 + 电气故障 + 工艺故障” 分类,通过系统化排查快速定位并解决。机械故障方面,若机器人关节运动异响或卡顿,多为润滑不足(需补充特用润滑脂)或轴承磨损(更换同型号轴承);若工具更换后精度下降,需检查快换接口是否磨损(更换接口密封圈或定位销),重新校准工具坐标系。电气故障方面,若机器人无法启动,先检查电源电压(需稳定在 AC 380V±10%)与急停按钮状态(是否被误触发),再排查控制系统通讯(如工业以太网协议是否丢包,检查网线接头);若视觉系统无法定位工件,需清洁相机镜头(用无尘布蘸酒精擦拭)、重新标定视觉坐标系,或检查工件表面是否有油污(影响特征识别,需提前清洁)。工艺故障方面,若毛刺去除不彻底,需调整加工参数(如提高打磨转速、延长停留时间)或检查工具磨损(如砂轮粒度变细需更换);若工件出现划痕,需降低打磨力度(通过力控传感器重新设定阈值)、更换更细粒度工具(如从 80 目砂轮换为 120 目),或调整夹具与工件的接触方式(增加缓冲材料)。故障处理后需进行试加工(连续加工 10-20 件),验证精度与效果后再恢复批量作业。江苏不锈钢去毛刺多少钱