商机详情 -
部署MES
MES系统对设备进行全生命周期的数字化管理,彻底改变了传统“坏了再修”的被动维护模式。系统实时采集设备的运行温度、振动、负载等参数,通过数据分析预测设备可能发生的故障,并提前生成维护工单。这种预防性维护使设备故障率大幅下降,非计划停机时间***减少。同时,MES系统自动计算设备综合效率,包括时间开动率、性能开动率和合格品率,帮助管理者精细识别影响设备效能的瓶颈环节。实际应用表明,使用MES后设备利用率可提高5%以上,维护成本降低约40%。设备始终处于比较好运行状态,既保障了生产计划的顺利执行,也延长了设备的使用寿命。MES系统是连接企业计划层与kongzhi层的关键信息系统,负责生产现场管理。部署MES
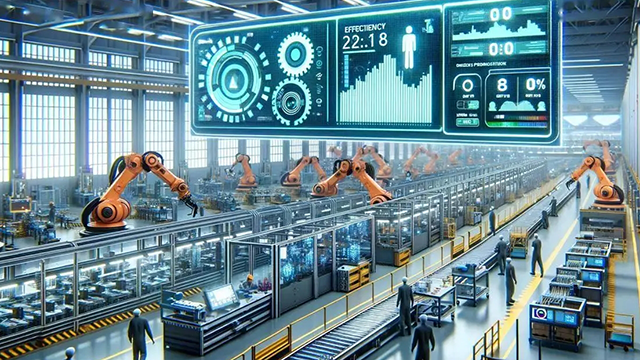
多品种小批量生产中,“排产排了半天,结果缺料”是常见噩梦。我们的MES系统集成APS高级排程功能后,排产时会自动向WMS“询问”物料可用性——“计划生产A产品1000件,B物料库存够吗?***批次是什么?” WMS实时反馈库存详情后,MES才确认排产计划并锁定物料。这套机制让生产计划不再是“纸上谈兵”,而是基于真实库存的可行性方案。通过MES系统与WMS协同,物料齐套性得到大幅提升,生产排单能精细给出客户交期,库存误差率从1%降至0.05%以下,“人工漏检、规格错发、材质用错”成为历史。江苏数字化MES模块从需求调研、方案设计、部署实施,到人员培训、售后运维,全程跟进,助力企业自动化落地。
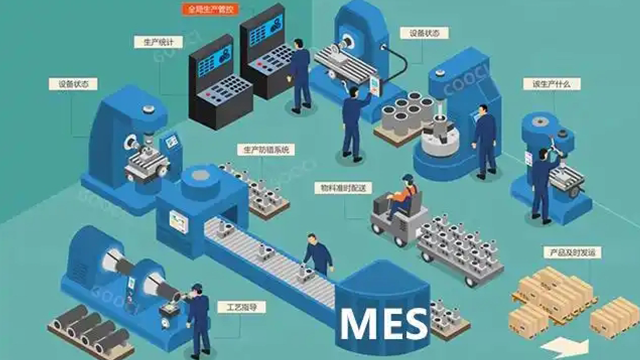
MES系统一般包括多个**功能模块。数据采集模块是系统的**,负责数据库和控制系统之间的双向数据交换,完成数据收集和信息反馈。生产管理模块依据ERP所制订的订单进行生产计划的编制、上线和修改,并支持实时生产情况查询。质量管理模块涵盖进料检验、过程检验和出货检验,支持SPC统计过程控制,对关键质量特性进行实时监控与报警。此外,还包括看板模块用于控制电子看板显示,维修模块管理不合格品维修,以及综合查询模块提供报表查询和数据分析功能。这些模块协同工作,构成了完整的MES功能体系。
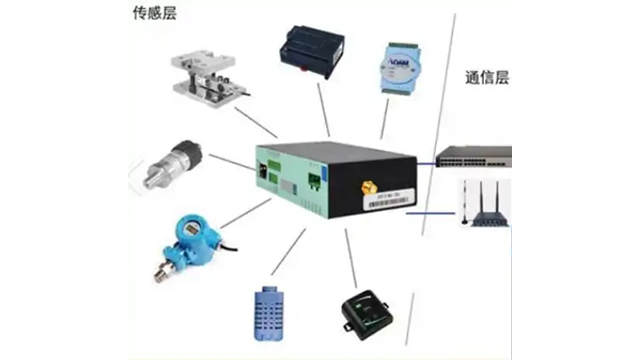
自动化MES的基础能力是实现生产设备与系统的深度互联。通过OPC UA、MQTT、Modbus TCP等标准工业协议,MES可以连接不同品牌型号的PLC、数控机床、工业机器人和检测仪器,打破设备间的信息孤岛。系统自动采集的数据丰富多样,包括设备运行状态(开机、停机、运行中)、实际加工节拍、主轴负载、关键工艺温度或压力、以及各类报警记录。这种自动采集方式彻底取代了传统的人工抄录,保证了原始数据的实时性、准确性和完整性。更重要的是,MES不*能读数据,还能下发指令,例如将数控加工程序直接传输到机床,或远程控制设备的启停。这种双向交互让原本孤立的生产设备成为会“说话”且能受控的智能终端,为生产监控、效率分析提供了坚实的数据基础。自动生成电子报表与可视化看板,为管理决策提供数据支撑。
一套成熟的自动化MES系统通常包含四大**功能模块。其一是生产调度与路径控制:系统根据ERP订单自动拆分工序任务,并依据设备状态、工装夹具可用性,自动将程序代码与工艺图纸下发到比较好工位,指导操作员或直接驱动机器人上料加工。其二是设备数据采集与监控:通过OPC UA、MTConnect等工业协议,实时读取PLC、CNC、测试仪表的运行信号,自动识别设备报警、刀具磨损或过程偏移,并触发看板报警或停线机制。其三是质量控制联动:检测设备测量的尺寸、电性能参数会直接上传至MES,系统自动比对规格限,若出现超趋势则自动锁定当前批次物料,防止缺陷扩散。其四是物料与追溯:通过扫码/RFID绑定物料批次与工艺路线,系统自动记录每个装配步骤的扭矩、温度等过程变量,形成完整的数字化追溯链。这些模块并非孤立运行,而是通过工作流引擎协同配合,例如当SPC系统检测到异常趋势时,MES自动调整后续工位的加工参数,实现预防式质量控制。它实时采集生产数据,实现生产过程的可视化与透明化管理。江苏数字化MES模块
MES系统助力企业实现生产透明化、数字化与智能化转型。部署MES
MES本质上是一个控制平台,它决定哪些事情可以在车间发生,并根据实际存在的订单、批次、设备状态和操作员情况进行执行管控。与ERP回答“我们应该生产什么”不同,MES回答的是“接下来允许做什么”,它负责实时调度工作、确保流程正确、收集执行证据,并将车间作业转化为可供审计的电子记录。许多制造缺陷并非知识问题,而是执行问题——即使标准操作规程正确无误,仍会出现使用错误批次、跳过步骤、设备代码偏差等情况,而MES正是为解决这些执行层面的问题而生。部署MES