商机详情 -
江西制药废水蒸发器优势
多效废水蒸发器适合大规模连续废水处理
唯恒塬环保多效废水蒸发器采用二效至五效梯级换热结构,在大型工业园区、火电脱硫、化工集中处理等大规模废水场景中,单日处理量可覆盖200吨至800吨区间。设备通过多次重复利用蒸汽热量,提升整体热效率,在长周期运行中保持稳定的蒸发速率与浓缩比例。系统配备在线清洗与故障预警功能,可提前识别结垢趋势、液位异常、温度波动等问题,降低非计划停机概率。多效蒸发器出水清澈,可满足回用或达标排放要求,结晶盐纯度可达98%以上,在煤化工、冶炼废水等项目中实现盐类资源化。设备布局紧凑,可根据现场空间进行模块化组装,减少基础改造投入,同时配套完善的除臭、降噪结构,改善车间操作环境,适配长时间连续生产需求。 废水蒸发器冷凝水可回收用于锅炉补水,降低锅炉用水成本,节约水资源。江西制药废水蒸发器优势
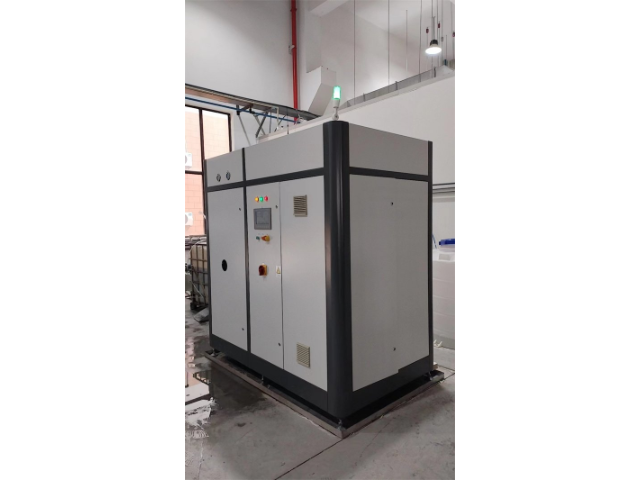
光伏硅料清洗废水含大量硅粉、切削液及盐分,直接排放不*造成硅资源浪费,还会严重污染水体。唯恒塬环保科技(苏州)有限公司依托在光伏行业的技术积累,推出“预处理+MVR蒸发”专项解决方案。该方案先通过气浮+超滤工艺去除废水中的硅粉和胶体杂质,再由MVR蒸发器实现水分与切削液、盐分的分离。设备采用降膜式换热结构,传热系数达2500W/(m²·K),蒸发温度控制在80℃以下,避免切削液高温分解。通过智能控制系统实时调控进料流量和蒸发速率,确保硅粉回收率超95%,切削液浓缩后可直接回用于生产。某光伏企业应用该系统后,年处理硅料清洗废水6万吨,回收硅粉500余吨,水资源回用率92%,不*降低了危废处置成本,还减少了新水采购支出,形成资源循环利用的良性闭环。河南低温真空废水蒸发器日常维护废水蒸发器具备液位实时显示功能,便于监控废水处理进度与剩余量。
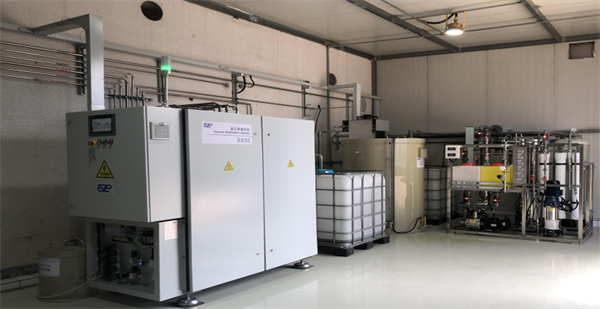
垃圾渗滤液作为高难度工业废水,具有高COD、高色度、难降解的特点,COD浓度可达数万mg/L,处理不当会造成严重环境污染。唯恒塬环保科技(苏州)有限公司推出“高级氧化+MVR结晶”组合处理系统,先通过臭氧催化氧化技术降解废水中的难降解有机物,降低COD负荷,再由MVR蒸发器进行浓缩结晶。设备采用强制循环设计,循环流速2.8m/s,可有效防止渗滤液中杂质造成的堵塞,配备的消泡装置和活性炭吸附系统,避免有机物高温分解产生VOCs二次污染。蒸发器采用高效保温材料,减少热量散失,吨水电耗控制在45kWh以内。某垃圾填埋场应用该系统后,渗滤液处理量达500吨/天,出水水质符合《生活垃圾填埋场污染控制标准》,冷凝水可回用于绿化灌溉,污泥减量85%,解决了垃圾渗滤液处理的难题。
唯恒塬环保化工废水蒸发器可适应反应母液、精馏残液、洗涤废水等复杂组分废水,耐受高粘度、高结晶、易起泡物料,在有机化工、无机化工、精细化工场景中持续运行。设备采用大流量循环结构与防堵设计,减少维护频次,在长周期运行中保持蒸发效率平稳。系统可将废水进行浓缩,降低委外处置量,同时回收水资源,减少企业综合处理成本。设备主体可适应酸碱与高温环境,搭配消泡、除沫结构提升运行稳定性。在多个化工园区项目中,设备可帮助企业实现废水稳定减量,为连续化生产提供保障。废水蒸发器操作简单便捷,启动后无需人工值守,节省人力成本。
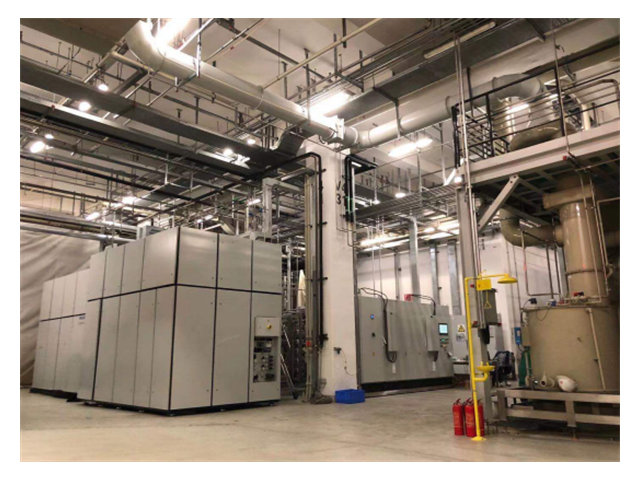
食品饮料行业的乳清废水处理中,唯恒塬环保科技(苏州)有限公司的三效降膜蒸发器凭借高效资源化优势备受青睐。乳清废水含乳糖、乳清蛋白等有价成分,传统处理方式易造成资源浪费和环境污染。该设备采用三级串联蒸发设计,利用前效二次蒸汽作为后效热源,蒸汽消耗较单效蒸发降低70%。降膜式换热结构传热系数高,可在低温环境下完成浓缩,保留乳清蛋白的活性。处理过程中,废水先经预处理去除悬浮物,再进入蒸发器浓缩,浓缩液可回收乳糖和乳清蛋白,冷凝水达标后回用于生产清洗。某乳制品厂应用后,排水量减少80%,年回收乳糖价值超百万元,实现了废水资源化的良性循环。废水蒸发器可处理食品行业高糖废水,浓缩后糖份可回收,实现资源再利用。江西制药废水蒸发器优势
废水蒸发器运行噪音≤60dB,比同类产品低3-5dB,营造更舒适的作业环境。江西制药废水蒸发器优势
唯恒塬环保废水蒸发器作为工业废水近零排放工艺中的重要设备,可将末端废水高度浓缩减量,配合后续固化与资源化工艺,实现废水回用与减少外排。设备适应化工、制药、新能源、火电、电镀等高排放行业,在多个零排放相关项目中保持稳定运行。系统可将废水进行大幅减量,降低危废处置量与环保风险,同时提升企业水资源循环利用率。设备搭配在线监测与自动化控制结构,满足长期稳定运行与环保监管要求,帮助企业推进清洁生产与绿色转型,适应日趋严格的环保管控标准。江西制药废水蒸发器优势