商机详情 -
无锡316L不锈钢酸洗工艺
满足北方冬季户外施工、冷链设备管道处理等特殊需求。其突破在于定制化低温酸液配方:通过添加新型低温活化剂,使酸液在低温下仍能保持反应活性,避免传统酸液低温时“反应停滞”问题;同时优化缓蚀剂配比,确保低温下管材基体腐蚀速率控制在以内,与常温工艺腐蚀控制效果一致。针对北方某石化企业冬季长输管道酸洗项目,佐贺采用“现场保温棚搭建+低温酸液循环加热”的组合方案,将酸液温度稳定控制在5℃-8℃,用48小时便完成10公里DN300不锈钢管道的酸洗处理,处理后管道钝化膜厚度达10nm,盐雾测试1000小时无锈蚀,与常温处理效果无差异。此外,该低温工艺还可应用于冷链物流设备的不锈钢管道处理,避免低温环境下管道因酸洗不彻底导致的腐蚀渗漏,某冷链企业采用该工艺后,设备管道维护周期从6个月延长至2年,大幅降低停机损失。全周期成本优化方案,实现客户效益比较大化佐贺表面处理通过工艺革新与资源循环利用,为客户提供覆盖“酸洗-使用-维护”全周期的成本优化方案,从多维度降低客户综合成本。在酸洗环节,佐贺的酸液循环再生系统可将酸液重复利用6-8次,酸液补充量较传统工艺减少60%,某化工企业应用后年均酸液采购成本下降35%。佐贺不锈钢酸洗,废渣集中处理。无锡316L不锈钢酸洗工艺
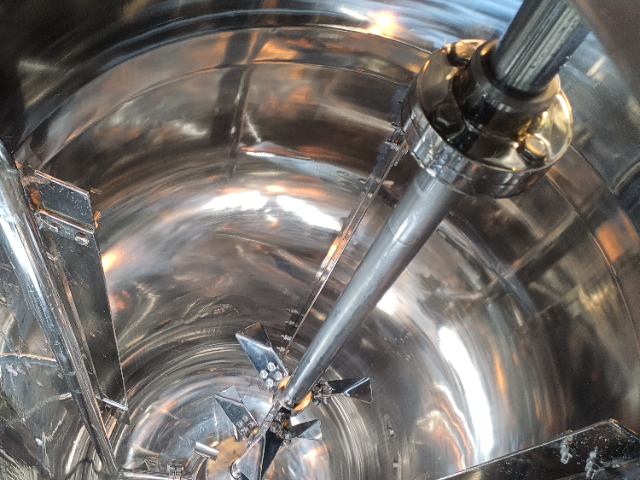
根据操作方式不同,不锈钢酸洗钝化处理主要有浸渍法、膏剂法、涂刷法、喷淋法、循环法、电化学法等6种方法,其中,浸渍法、膏剂法、喷淋法比较适用于不锈钢化学品船及设备的酸洗钝化。一、浸渍法:不锈钢管线、弯头、小件等适用该法,且处理效果好。因为处理件可充分浸泡在酸洗钝化液中,表面反应完全、钝化成膜致密均匀。川东造船厂利用本厂酸洗车间批量酸洗“宁化417”不锈钢管线,取得了较好的效果。该法适合连续批量作业,但需随溶液反应浓度降低而不断补充新液。其缺点是受酸槽形状及容量的限制,不适合大容量设备及形状过长过宽的管线;长期不用会因溶液挥发等原因而效果下降,需要场地、酸池及加热设备。二、膏剂法:不锈钢酸洗钝化膏目前已在国内使用并有系列产品供应,主要成分由硝酸、氢氟酸、缓蚀剂、粘稠剂等按一定比例组成,船标《不锈钢酸洗钝化膏》CB/T3595-94有具体的检验规则,手工操作,适合现场施工,对不锈钢化学品船焊缝处理、焊接变色、甲板顶部、拐角死角、扶梯背面及液舱内大面积的涂抹钝化都适用。膏剂法的是不需要设备和场地,不需要加热设备,现场操作灵活,酸洗钝化一次完成,性强;钝化膏保质期长,每次涂抹处理都用新的钝化膏一次性使用。无锡316L不锈钢酸洗工艺佐贺工艺,不锈钢酸洗温度可控。
佐贺表面处理建立了覆盖预处理、酸洗、后处理的全流程质控体系。预处理阶段采用碱性脱脂(pH12-14,50-70℃)与高压喷淋结合,通过三级逆流漂洗将电导率降至≤100μS/cm,确保酸液与基体充分接触;酸洗过程中,PT100热电阻与pH传感器每4小时监测参数,电阻探针法实时判断反应终点(误差±15秒),避免过腐蚀或欠处理。后处理环节的精细化操作进一步巩固性能优势:三级中和槽(碳酸钠溶液→纯水→钝化液)逐步消除残酸,80-100℃热风干燥防止二次氧化,终通过机器视觉检测表面灰度值(60-70%为合格)。这种严谨管控使产品适配多元严苛场景:化工反应釜用管在强酸环境中使用寿命超5年,海洋工程用管通过三级防腐涂层与盐雾耐受测试,食品级用管满足痕量金属检测标准。佐贺的合同规范与丰富案例,更成为品质保障的有力印证。
完全符合GMP洁净标准;食品机械领域则侧重钝化层致密性,通过延长20-60分钟硝酸钝化处理,使管体通过48小时中性盐雾测试,corrosionrate在强酸环境中降低40%。在制造场景中,佐贺的工艺精度更显优势:航空航天用钛合金不锈钢管酸洗时,通过频率自适应超声技术(20-200kHz实时调节)将氢含量控制在50ppm以下,彻底规避氢脆风险;电子半导体领域采用“王水超声-去离子水超声”工艺链,使管体内壁污染颗粒数降至<5个/cm²。苏州某汽车零部件企业采用该定制方案后,发动机喷油嘴用管清洗合格率从82%提升至98%,酸洗工序时间从120分钟缩短至25分钟。三、绿色循环技术,平衡效能与价值在法规日趋严格的背景下,佐贺表面处理率先实现酸洗工艺的绿色升级。2025年投产的2000㎡新车间引入全闭环废酸循环系统,配合三级逆流漂洗与纯水机(电阻率≥15MΩ・cm),实现废水重金属零排放,COD排放较传统工艺降低60%,完全符合RoHS指令要求。该系统通过膜分离技术使酸液循环利用率超95%,某汽车零部件企业应用后年节约酸液成本达75万元。工艺细节的设计同样考量周全:酸雾处理采用气动升降式PVC盖板+PP离心风机+净化塔喷淋系统,使酸雾外溢量控制在安全标准内。泰州佐贺不锈钢酸洗,环保药液。
150g)涂抹后静置10-20分钟垂直表面处理喷洗剂磷酸(3%)+柠檬酸(4%)+表面活性剂(2%)压力喷射,温度50-60℃大型设备在线清洗注:镍含量高的不锈钢(如316L)可直接使用原液,而马氏体不锈钢(如420)建议稀释后使用。2.碳钢酸洗液配比常规酸洗液:10-20%盐酸或**溶液,常温浸泡30-60分钟钝化处理液:硝酸(5%)+重铬酸钾(3%)溶液,处理温度15-30℃管道清洗液:柠檬酸(2-3%)+缓蚀剂,循环清洗2-4小时三、酸洗工艺操作规范1.操作流程预处理:用碱性清洗剂去除表面油脂,清水冲洗干净酸液配制:按比例将酸加入水中(禁止反向操作),搅拌至均匀酸洗处理:浸泡法:完全浸没工件,定时检查表面状态喷淋法:压力,覆盖率≥95%中和冲洗:用1-2%碳酸钠溶液中和,用去离子水冲洗干燥处理:压缩空气吹干或热风烘干2.关键控制参数温度:通常控制在15-50℃(氢氟酸体系≤30℃)时间:不锈钢5-30分钟,碳钢15-60分钟浓度监控:定期用滴定法测定游离酸含量铁离子浓度:超过120g/L需更换新液四、安全与**管理1.个人防护要求呼吸防护:配备全面罩防毒面具(酸性气体滤毒盒)身体防护:耐酸橡胶围裙+防化靴(渗透时间>480分钟)手部防护:丁基橡胶手套。不锈钢酸洗,钢结构焊缝统一色。无锡316L不锈钢酸洗工艺
不锈钢酸洗,户外栏杆抗风雨。无锡316L不锈钢酸洗工艺
不锈钢酸洗工艺流程详解(基于泰州佐贺公司生产实践)一、预处理阶段脱脂清洗使用碱性溶液(pH12-14)在50-70℃温度下浸泡15-30分钟配备超声波清洗机处理复杂结构件(如食品机械螺纹连接处)水洗三级逆流漂洗系统(电导率逐级递减至≤100μS/cm)高压喷淋(压力)确保表面无残留二、酸洗工序酸液配置主酸槽配比:硝酸15-25%+氢氟酸1-5%(泰州佐贺)温度控制:20-60℃(通过PLC精确调控±2℃)处理过程浸泡时间:15-30分钟(氧化层厚度100μm以下取下限)特殊工件采用喷淋酸洗(如食品管道内壁处理)三、后处理流程中和钝化三级中和槽:碳酸钠溶液(浓度5-8%)→纯水→硝酸钝化液(浓度20-30%)钝化时间:20-60分钟(形成≥12%铬含量的钝化膜)终清洗纯水冲洗(电阻率≥15MΩ·cm)热风干燥(温度80-100℃)四、质量控制要点工艺参数监测酸液浓度每日滴定检测钝化膜厚度检测(XRF法,目标值2-5nm)效果验证蓝点试验(检测铁离子残留)盐雾测试(96小时无红锈为合格)(注:本流程整合泰州佐贺公司酸洗线实际操作参数。无锡316L不锈钢酸洗工艺
泰州市佐贺表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**泰州市佐贺表面处理供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!