商机详情 -
南通食品级不锈钢酸洗服务
如某制企业在管道使用中出现局部变色问题,佐贺技术团队4小时内抵达现场,通过光谱分析确定为清洁液残留导致,当场提供针对性处理方案,避免问题扩大。此外,佐贺还定期为客户提供技术升级服务,将研发的酸洗优化工艺(如新型钝化液、清洗技术)同步给老客户,帮助客户降低后续处理成本,某电子企业通过应用佐贺升级后的酸液循环技术,每年额外节省成本8万元。同时,佐贺会每半年为客户提供一次管道表面状态检测服务,通过便携式膜厚仪与盐雾测试片,评估钝化膜完好度并给出维护建议,确保客户管道长期稳定运行。多介质耐受酸洗工艺,适配复杂腐蚀环境佐贺表面处理针对化工、冶金、电镀等行业管道需接触多种腐蚀性介质的场景,研发出“钝化膜成分优化+表面结构调整”的酸洗技术,大幅提升不锈钢管对混合介质的耐受能力。其在于通过调整钝化液中铬、钼元素比例,使形成的钝化膜中Cr₂O₃与MoO₃含量提升25%,同时引入纳米级陶瓷颗粒增强膜层致密性,让管道可同时耐受浓度10%的、5%的盐酸及20%的氢氧化钠溶液,且在温度80℃的混合介质中仍能保持稳定。针对某冶金企业的废水处理管道(同时接触酸性废水与含氯剂)。不锈钢酸洗,去氧化皮一步到位。南通食品级不锈钢酸洗服务
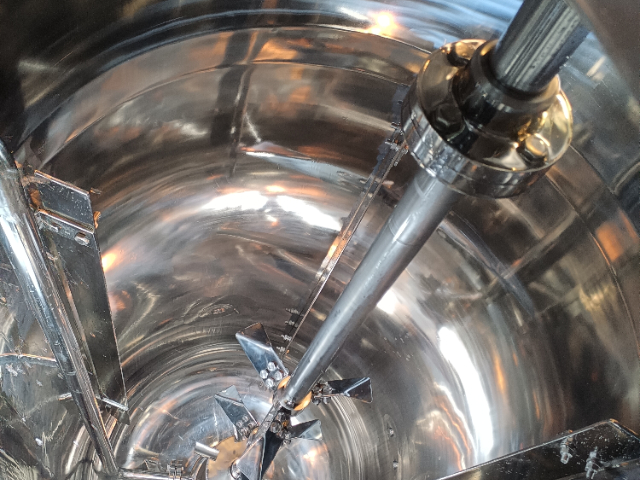
不锈钢酸洗的原理与工艺全解析一、酸洗的化学原理氧化层溶解机制不锈钢表面氧化皮(主要成分为FeO、Fe₂O₃、Fe₃O₄)与混合酸液发生反应:硝酸(HNO₃)分解氧化层中的铁氧化物氢氟酸(HF)溶解铬氧化物(Cr₂O₃)并促进钝化膜形成典型反应式:Fe₂O₃+6HF→2FeF₃+3H₂O钝化过程酸洗后表面铬元素富集(含量≥12%),形成致密Cr₂O₃钝化膜,电极电位从,增强耐腐蚀性。二、工艺流程(以泰州佐贺公司)预处理阶段脱脂:碱性溶液去除油污(温度50-70℃)水洗:高压喷淋去除残留物酸洗阶段酸液配比:硝酸15-25%+氢氟酸1-5%(温度20-60℃)处理时间:15-30分钟(视氧化层厚度调整)后处理阶段中和:碳酸钠溶液中和残留酸钝化:硝酸钝化20-60分钟形成稳定钝化膜纯水冲洗:电导率≤10μS/cm三、关键设备与技术参数生产线配置泰州佐贺公司配备4条,可处理大工件尺寸××配套纯水机(产水电阻率≥15MΩ·cm)保障终清洗质量工艺控制要点温度波动需控制在±2℃以内酸液浓度每日检测。泰州本地不锈钢酸洗价格佐贺工艺,不锈钢酸洗温度可控。
可选)→水洗电解酸洗:工件作为阳极/阴极,在酸液中通电处理(5-30分钟)后处理:水洗→中和→水洗→干燥废液处理:中和→沉淀→过滤→达标排放关键控制参数:温度:15-50℃(氢氟酸体系≤30℃)时间:根据材质和氧化层厚度调整电流密度:²酸液浓度:定期检测并补充六、应用与发展趋势电解酸洗技术广泛应用于不锈钢、碳钢等金属材料的表面处理,特别适用于:不锈钢带钢连续处理生产线精密零部件表面处理对要求严格的加工场景未来发展趋势包括:更高程度的自动化与智能化控制新型电解液的开发应用能源回收与循环利用技术的集成模块化设计以适应多品种小批量生产电解酸洗作为金属表面处理的重要工艺,其生产线构成体现了机电一体化与清洁生产的理念,随着要求的提高和技术的进步,将在工业领域发挥更加重要的作用。
不锈钢酸洗废液处理需结合其强酸性、重金属及氟化物污染特性,采用多阶段工艺实现达标排放或资源化回收。以下是关键处理流程与技术要点:一、预处理阶段pH调节与中和使用石灰、氢氧化钠等碱性物质中和酸性(pH调至6-8),促使重金属(Cr³⁺、Ni²⁺、Fe²⁺)形成氢氧化物沉淀。需控制反应速度以避免氢气风险。混凝沉淀添加PAC(聚合氯化铝)和PAM(聚丙烯酰胺),通过絮凝作用增强沉淀效果。可同步去除部分悬浮物和胶体污染物。二、深度处理阶段重金属专项处理六价铬还原:投加亚**钠将Cr⁶⁺还原为低毒Cr³⁺,再通过二次沉淀分离。膜分离技术:反渗透(RO)或超滤(UF)进一步去除残留离子,产水可回用于生产线。氟化物去除石灰-氯化钙法生成氟化钙沉淀,需优化钙盐投加量以提高效率。三、资源化与终处置蒸发结晶对浓缩液进行多效蒸发,分离出**钠、**亚铁等副产品。镍、铬等金属可通过溶解-结晶-纯化工艺回收。污泥处理脱水后泥饼若含危险废物(如六价铬),需固化填埋或交由资质单位处置。四、**优化措施源头减量:采用**酸液(如柠檬酸)替代氢氟酸,减少污染物生成。循环利用:膜处理出水回用于漂洗环节。不锈钢酸洗,食品机械易清洗。
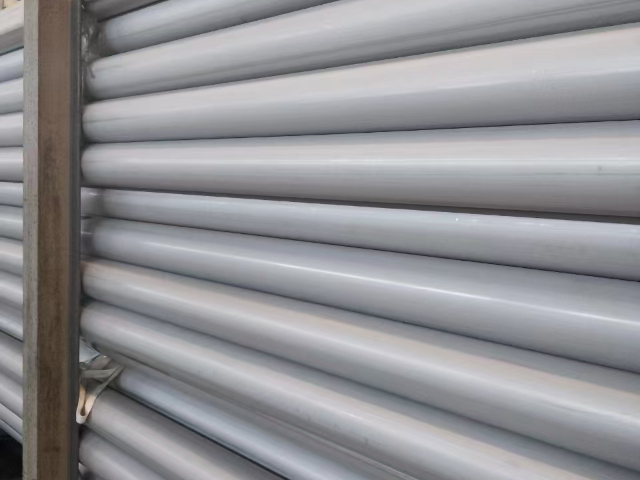
根据操作方式不同,不锈钢酸洗钝化处理主要有浸渍法、膏剂法、涂刷法、喷淋法、循环法、电化学法等6种方法,其中,浸渍法、膏剂法、喷淋法比较适用于不锈钢化学品船及设备的酸洗钝化。一、浸渍法:不锈钢管线、弯头、小件等适用该法,且处理效果好。因为处理件可充分浸泡在酸洗钝化液中,表面反应完全、钝化成膜致密均匀。川东造船厂利用本厂酸洗车间批量酸洗“宁化417”不锈钢管线,取得了较好的效果。该法适合连续批量作业,但需随溶液反应浓度降低而不断补充新液。其缺点是受酸槽形状及容量的限制,不适合大容量设备及形状过长过宽的管线;长期不用会因溶液挥发等原因而效果下降,需要场地、酸池及加热设备。二、膏剂法:不锈钢酸洗钝化膏目前已在国内使用并有系列产品供应,主要成分由硝酸、氢氟酸、缓蚀剂、粘稠剂等按一定比例组成,船标《不锈钢酸洗钝化膏》CB/T3595-94有具体的检验规则,手工操作,适合现场施工,对不锈钢化学品船焊缝处理、焊接变色、甲板顶部、拐角死角、扶梯背面及液舱内大面积的涂抹钝化都适用。膏剂法的是不需要设备和场地,不需要加热设备,现场操作灵活,酸洗钝化一次完成,性强;钝化膏保质期长,每次涂抹处理都用新的钝化膏一次性使用。佐贺服务,不锈钢酸洗随叫随到。泰州食品级不锈钢酸洗厂
不锈钢酸洗,工件清洁更方便。南通食品级不锈钢酸洗服务
使手术器械耐蒸汽灭菌次数从50次提升至200次。食品工业应用:乳品管道采用玻璃珠喷砂(Ra=μm)+钝化酸洗,使附着率降低90%,CIP清洗效率提升70%。某啤酒发酵罐经喷砂预处理后,酸洗时间从8小时缩短至3小时,年产能提升35%。工艺优化与发展趋势当前喷砂-酸洗联合工艺仍面临一些技术挑战,未来发展方向包括:现存问题:磨料嵌入难题:传统喷砂铁污染率约,对高纯应用场景形成限制。压力:酸洗废液处理成本占工艺总成本30-40%,亟需绿色替代方案。技术创新方向:智能化控制:采用AI视觉实时监测表面粗糙度,动态调节喷砂参数,如某企业开发的第七代系统使均匀性达98%。绿色工艺:无酸洗喷砂技术(如干冰喷砂)开始应用,碳排放减少80%,但成本仍为传统工艺2-3倍。微纳米复合处理:结合纳米喷砂与电解酸洗,可在表面形成纳米级多孔结构,使骨植入物骨整合率提升至95%以上。标准化进展:新版ISO8501-3:2025将喷砂-酸洗组合工艺的验收标准细化为PSC级(Post-SurfaceConditioning),涵盖粗糙度、清洁度、钝化膜厚度等7项指标。我国GB/T38924-2025规定不锈钢喷砂预处理的技术规范,明确不同类型不锈钢的喷砂参数区间。南通食品级不锈钢酸洗服务
泰州市佐贺表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来泰州市佐贺表面处理供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!