商机详情 -
浙江瑕疵检测系统私人定做
瑕疵检测自动化降低人工成本,同时提升检测结果的客观性一致性。传统人工检测需大量操作工轮班作业,不人力成本高(如一条电子元件生产线需8名检测工,月薪合计超4万元),还因主观判断差异导致检测结果不一致。自动化检测系统可24小时不间断运行,一条生产线需1名运维人员,年节省人力成本超30万元。更重要的是,自动化系统通过算法固化检测标准,无论检测量多少、环境如何变化,都能按统一阈值判定,避免“不同人不同标准”的问题。例如检测手机屏幕划痕时,人工可能因疲劳漏检0.05mm的细微划痕,而自动化系统可稳定识别,且同一批次产品的检测误差≤0.001mm,大幅提升结果的客观性与一致性,减少因判定差异引发的客户投诉。无惧高危、粉尘、高温环境,稳定完成质检任务。浙江瑕疵检测系统私人定做
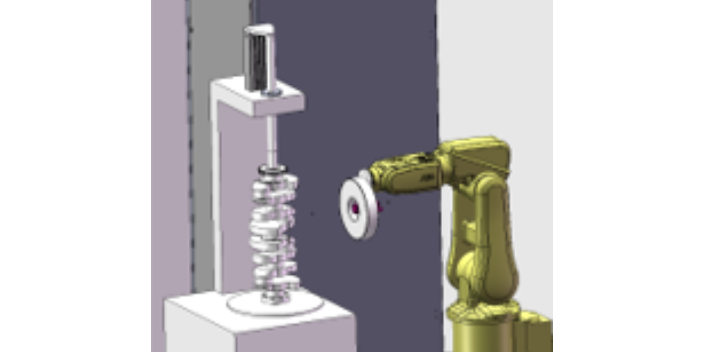
传统人工瑕疵检测效率低,易疲劳漏检,正逐步被自动化替代。传统人工检测依赖操作工用肉眼逐一排查产品,每人每小时能检测数十至数百件产品,效率远低于自动化生产线的节拍需求;且长时间检测易导致视觉疲劳,漏检率随工作时长增加而上升,尤其对微米级缺陷的识别能力极弱。例如在手机屏幕检测中,人工检测单块屏幕需30秒,漏检率约8%,而自动化检测系统每秒可检测2块屏幕,漏检率降至0.1%以下。此外,人工检测结果受主观判断影响大,不同操作工的判定标准存在差异,导致产品质量不稳定。随着工业自动化的推进,人工检测正逐步被机器视觉、AI驱动的自动化检测系统替代,成为行业发展的必然趋势。无锡密封盖瑕疵检测系统案例瑕疵检测系统构建智能质检防线,助力产业升级。
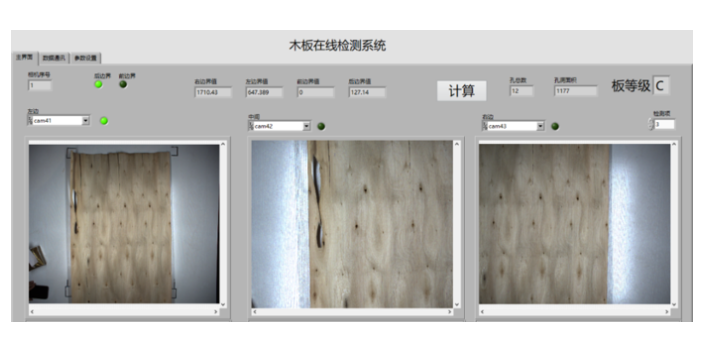
现代瑕疵检测系统每天产生海量的图像数据与检测结果数据。这些数据若*用于实时分拣,则其潜在价值被极大浪费。通过构建数据管道,将这些数据上传至边缘服务器或云端,进行更深入的分析,可以挖掘出巨大价值。例如:1)质量追溯与根因分析:将特定瑕疵模式(如周期性出现的划痕)与生产线上的设备ID、工艺参数(温度、压力、速度)、操作员、原材料批次等信息关联,通过数据挖掘(如关联规则分析)快速定位问题根源。2)过程能力监控:统计过程控制(SPC)图表可以实时监控关键质量特性的波动,预警工艺漂移。3)预测性维护:分析瑕疵率随时间或设备运行周期的变化趋势,预测关键部件(如镜头、光源、机械部件)的性能衰减或故障,提前安排维护。4)模型持续优化:将系统在实际运行中遇到的难例(漏检或误检样本)自动收集、标注(可能需要人工复核),形成增量数据集,用于定期重新训练和优化深度学习模型,使系统具备自我进化能力。云计算平台提供了近乎无限的计算与存储资源,使得复杂的分析、大规模模型训练成为可能,推动了瑕疵检测从“感知”向“认知”和“决策”的智能演进。
成功部署一套瑕疵检测系统是一个系统工程,而非简单的设备采购。典型的实施流程包括:需求分析(明确检测对象、缺陷类型、速度、精度、环境等关键指标);方案设计与可行性验证(通过实验室打样,确定硬件选型和算法路径);现场集成与调试(机械安装、电气连接、软硬件联调,并针对实际产线环境优化);试运行与验收(在真实生产条件下长期运行,评估稳定性与误报率);培训与交付。其中,成功的关键因素在于:前期清晰、量化的需求定义;第二,跨学科团队的紧密合作(涵盖工艺工程师、光学工程师、软件算法工程师和自动化工程师);第三,高质量、有代表性的图像数据积累;第四,用户方的深度参与和流程适配;第五,供应商强大的技术支持与持续服务能力。任何环节的疏漏都可能导致项目效果大打折扣。简化质检流程,减少人工干预,实现少人化工厂。
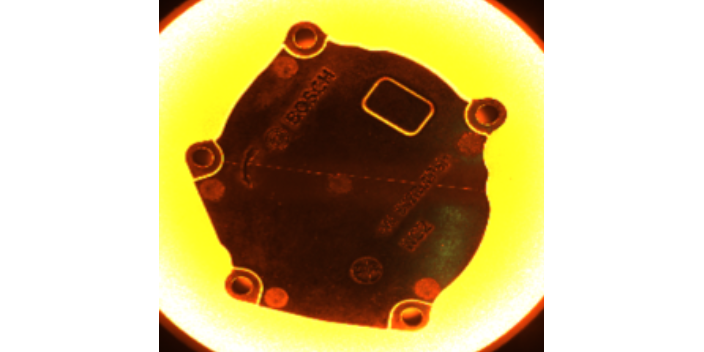
瑕疵检测系统是现代工业制造中不可或缺的质量控制工具,其原理在于利用先进的传感技术、图像处理算法和数据分析模型,自动识别产品表面或内部存在的缺陷。这些缺陷可能包括划痕、凹坑、裂纹、色差、杂质、尺寸偏差等,它们往往难以通过人眼高效、稳定地察觉。系统的基本工作流程通常始于数据采集阶段,通过高分辨率相机、激光扫描仪、X光机或超声波传感器等设备,获取产品的数字化图像或信号。随后,预处理模块会对原始数据进行降噪、增强和标准化,以提升后续分析的准确性。紧接着,特征提取与识别算法(如传统的边缘检测、纹理分析,或基于深度学习的卷积神经网络)会对处理后的数据进行分析,将可疑区域与预设的“合格”标准进行比对。系统会做出分类决策,标记出瑕疵的位置、类型和严重程度,并触发相应的分拣或报警机制。其价值在于将质检从一项依赖个人经验、易疲劳且主观性强的人工劳动,转化为客观、高速、可量化的自动化过程,从而大幅提升生产线的吞吐量、降低漏检与误检率、节约人力成本,并为工艺优化提供数据反馈,是智能制造和工业4.0体系的关键基石。金属、塑料、玻璃、布料等材质均可稳定检测。木材瑕疵检测系统优势
强光、弱光、反光环境下仍稳定检测,适应性强。浙江瑕疵检测系统私人定做
玻璃制品瑕疵检测对透光性敏感,气泡、杂质需高分辨率成像捕捉。玻璃制品的透光性既是其特性,也为瑕疵检测带来特殊要求——气泡、杂质等缺陷会因光线折射、散射形成明显的光学特征,需通过高分辨率成像捕捉。检测系统采用高像素线阵相机(分辨率超2000万像素),配合平行背光光源,使光线均匀穿透玻璃:气泡会在图像中呈现黑色圆点,杂质则表现为不规则阴影,系统通过灰度阈值分割算法提取这些特征,再测量气泡直径、杂质大小,超过行业标准(如食品级玻璃气泡直径≤0.5mm)即判定为不合格。例如在药用玻璃瓶检测中,高分辨率成像可捕捉瓶壁内直径0.1mm的微小气泡,确保药品包装符合GMP标准,避免因玻璃缺陷影响药品质量。浙江瑕疵检测系统私人定做