标签列表 - 深圳市兴鸿科技有限公司
-
 安徽咨询难加工材料高效低成本加工打包方案
烧结成型金属坯料通过粉末烧结固化成型,内部烧结结构细密紧实,传统加工易破坏原生成型结构。传统机械铣削、打磨会挤压、撕裂坯料内部烧结组织,造成结构疏松、孔隙堵塞、局部破损,工件成型质量不达标,报废损耗突出。烧结坯料原料成本偏高,大量报废会直接拉高整体生产投入。同时,坯料外形修整、孔位加工分步开展,工序繁琐、耗时漫长,生产效率低下,难以适配批量生产需求。电解加工依托平缓的电化学反应逐层去除多余材质,无机械挤压和撕裂作用,完整保护坯料烧结成型结构,大幅降低报废率,提升原料利用率。整合外形修整、精细开孔、沟槽加工等工序,缩短生产周期。电解液循环使用,耗材消耗少,设备运行稳定、故障低,批量标准化作业可有...
发布时间:2026.09.29 -
 江西哪里有难加工材料高效低成本加工服务商
建筑门窗合金缓冲限位件体型小巧、结构精密,开合缓冲效果直接影响门窗使用体验与使用寿命。传统机械精细切削、打磨加工,操作繁琐、耗时漫长,单件人工投入量大,批量生产效率偏低。加工过程的机械作用力易造成限位件内部结构偏差,缓冲行程卡顿、缓冲失效等问题频发,成品次品率高,浪费原材料与加工资源。同时,表层打磨不平整会导致门窗启闭撞击噪音大,产品品质不足,售后整改成本高。电解加工可平缓完成限位件外形修整、缓冲接触面塑形、内部活动空间成型,一体化完成多道精细工序,精简生产流程、提升产能。加工后构件结构规整、缓冲顺畅,启闭噪音小、故障率低,后期维护投入少。批量标准化作业损耗低、一致性好,有效控制精密建筑五金配...
发布时间:2026.09.28 -
 黑龙江咨询难加工材料高效低成本加工解决方案
船舶制造所用的耐腐蚀合金构件,长期适配海洋高盐雾、高湿度工况,材质表层具备特殊防护结构,加工工序相对繁琐。传统加工方式会直接破坏工件表层防护层,后续需要增加防腐喷涂、钝化处理等多道附加工序,人力、物料与时间投入大幅增加。多重工序叠加不拉长生产周期,还会累积大量生产成本。运用电解加工工艺处理这类合金构件,可依托温和的电化学反应完成塑形、开孔、修边等基础工序,避开工件原有防护结构,无需整体重做防腐处理,大幅精简后续加工流程。该工艺适配管件、异形连接件、小型五金配件等多种船舶构件,无需配备多类加工设备,减少设备购置与储备成本。加工废弃物分类清晰、处理简便,排污处置费用低,批量生产稳定性强,在保障工件...
发布时间:2026.09.24 -
 德阳需要难加工材料高效低成本加工解决方案
园林机械合金切割刀片需要兼顾锋利度与基体韧性,坯料开刃预处理是保障刀片品质的关键工序。传统机械开刃、开槽加工,切削作用力容易破坏刀片内部韧性组织结构,成品使用中易出现崩口、脆断,配件损耗速度快,持续增加设备运维成本。同时,精细开刃加工耗材损耗量大、人工操作难度高,单件加工耗时久,批量生产效率偏低,生产成本难以管控。电解加工可平稳完成刀片坯料基础开刃、塑形预处理,修整刃口基础形态,预留充足精磨空间,无需强力切削冲击。全程保全刀片基体韧性结构,规避后期使用崩断问题,延长刀片使用寿命。批量加工可统一刃口基础角度,减少设备调试频次与物料损耗,精简作业流程、提升产能,以低损耗模式完成园林刀片预处理加工。...
-
 上海难加工材料高效低成本加工案例
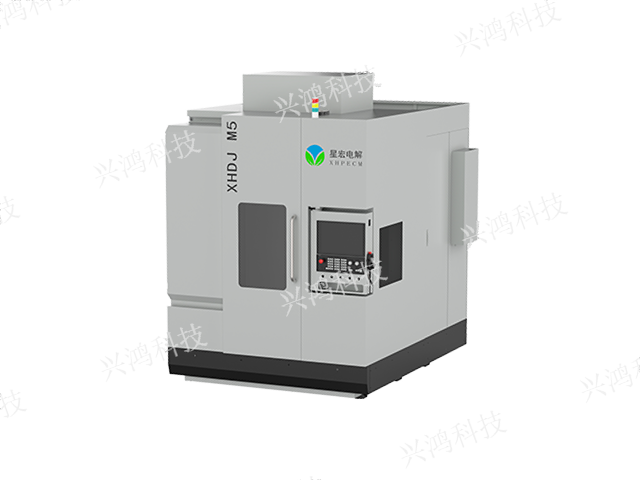
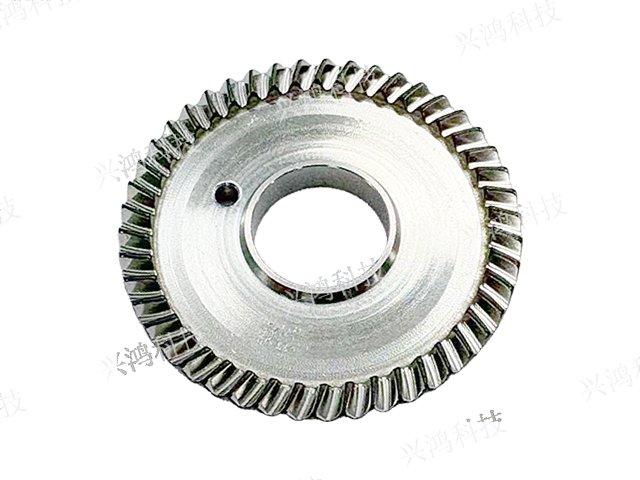
精密仪器微型传动合金齿轮体型细小、齿形密集,是设备传动系统配件,精细加工难度较高。传统机械滚齿、铣齿加工,极易出现缺齿、断齿、齿形残缺等问题,细小工件报废率较高,原料浪费严重,大幅拉高生产成本。同时,微型齿轮精细加工需要人工操控,单件耗时久、产能低,人力成本投入占比大,难以实现规模化量产。电解加工采用微量精细化作业模式,可一次性完成微型齿轮细密齿形一体化成型,齿形完整、尺寸规整,彻底规避断齿、缺齿缺陷。管控齿轮外径与中心孔尺寸,保障设备内部传动顺畅,无需后期微调修复。设备运行无冲击、能耗低,批量作业无需反复调试,大幅提升生产效率,减少人力与物料损耗,适配微型精密齿轮高效低成本批量生产。老旧加工...
发布时间:2026.09.23 -
安徽需要难加工材料高效低成本加工服务商
工业阀门密封面合金结构致密,接触面的贴合平整度直接决定管路流体密封效果,是阀门加工的难点。传统机械修整、打磨工艺难以均匀处理密封面表层凸起,容易出现贴合缝隙,导致阀门渗漏,设备使用故障多,售后维护成本持续增加。同时,密封面精细加工耗时久、打磨耗材损耗快,批量生产效率低,单件加工投入成本偏高。电解加工可平缓去除密封面表层多余余量,均匀优化接触面平整度,提升密封贴合效果,减少阀门渗漏故障。加工过程针对密封区域精细化处理,不会损伤阀体主体承重结构,保障阀门整体结构强度,延长阀体使用寿命。单套设备可适配多种规格阀门加工,提升设备利用率,分摊固定生产成本。成品阀门启闭稳定、故障率低,减少后期运维投入,以...
发布时间:2026.09.22 -
 黑龙江咨询难加工材料高效低成本加工服务商
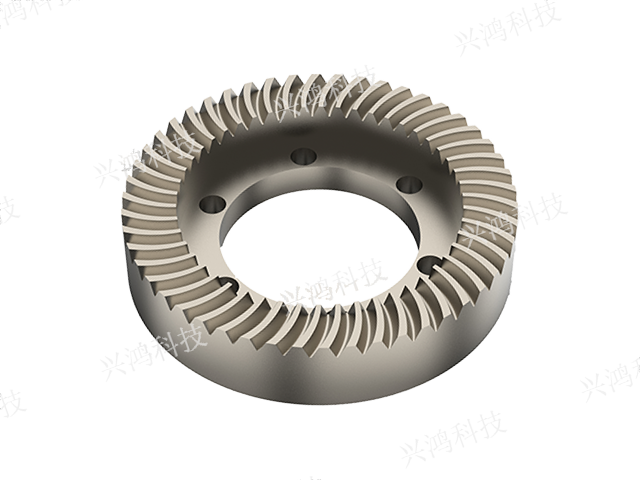
石油钻探合金配件长期适配地层复杂工况,需要具备良好的耐磨、抗挤压、耐腐蚀性能,加工工序繁杂、生产投入较高。传统加工工艺塑形精度有限,配件表层易留加工缺陷,下地作业后磨损、腐蚀速度快,配件更换频次高,持续增加钻探施工运维成本。同时,钻探配件结构特殊,传统加工需要多套设备分步处理,设备购置、调试、养护投入大,生产周期长,难以快速适配施工需求。电解加工可一体化完成钻探配件连接结构、防滑槽、对接端面的精细化加工,精简作业工序,缩短生产周期。加工过程完整保留合金基材的耐磨、抗挤压特性,配件野外使用损耗平缓,替换周期大幅拉长。单套设备可适配多款钻探配件加工,提升设备利用率,降低设备固定投入。成品次品率低、...
发布时间:2026.09.22 -
宜宾咨询难加工材料高效低成本加工案例
粮油仓储合金通风网板需要兼顾通风透气、防虫防护与结构强度,加工工艺需要平衡多重性能需求。传统加工方式将通风孔加工、筋条加固、外形裁切分多道工序开展,生产流程分散、周期漫长,设备启停能耗高、人力投入量大。分步加工容易造成网板局部形变、筋条错位,结构强度下降,铺设使用后易挤压变形、破损,仓储防护效果大打折扣,配件更换成本偏高。电解加工可实现通风孔、加固筋条、整体外形的一体化成型,精简工序、缩短生产周期,大幅提升生产效率。合理规划孔位排布与孔径大小,兼顾通风效果与防虫防护能力,同时强化拼接位置结构强度,不易形变破损。成品运维简单、使用寿命长,批量生产物料损耗低,可大面积推广应用,实现仓储配件高效低成...
发布时间:2026.09.16 -
苏州哪里有难加工材料高效低成本加工解决方案
制冷换热设备所用的合金板材是换热系统用材,板材内部导热结构排布规律,加工过程不能随意破坏,否则会直接降低设备换热性能。传统裁切、冲孔、修边加工依靠机械作用力塑形,容易挤压扭曲板材内部导热通路,打乱原有结构排布,导致板材换热效率不达标,工件报废率偏高。同时,传统加工工序分散,单次能完成单一操作,生产节奏缓慢,人力与能耗投入量大。电解加工可锁定加工区域,去除预设位置多余材质,完整保留板材内部导热组织结构,保障换热性能稳定。可同步完成裁切、开孔、修边等多道工序,整合作业流程,大幅提升生产效率。电解液循环复用,耗材消耗可控,板材成型后无需二次修整,可直接组装投入使用,减少附加工序投入。批量标准化作业有...
发布时间:2026.09.14 -
泸州咨询难加工材料高效低成本加工案例
通信基站合金散热片结构细密、片体轻薄、排布密集,是电子散热系统的关键配件,传统加工形变破损问题突出。传统冲压、裁切、打磨加工的机械作用力,极易导致轻薄片体弯折、扭曲、断裂,工件报废率高,原料浪费严重。片体间距、厚度难以统一规整,成型后散热风道紊乱,散热效率不达标,成品适配性差,返工整改工作量大。同时,精细加工耗时久、设备能耗高,批量生产经济性较差。电解加工采用无接触柔性作业模式,可平稳完成密集散热片成型、间距规整、侧边修形作业,从源头规避形变破损问题。可管控片体厚度,保障热量传导通畅,散热性能稳定。电解液循环使用,耗材消耗少,设备运行稳定、故障低。批量标准化作业产能高,成品散热效果均匀,设备运...
-
 重庆哪里有难加工材料高效低成本加工打包方案
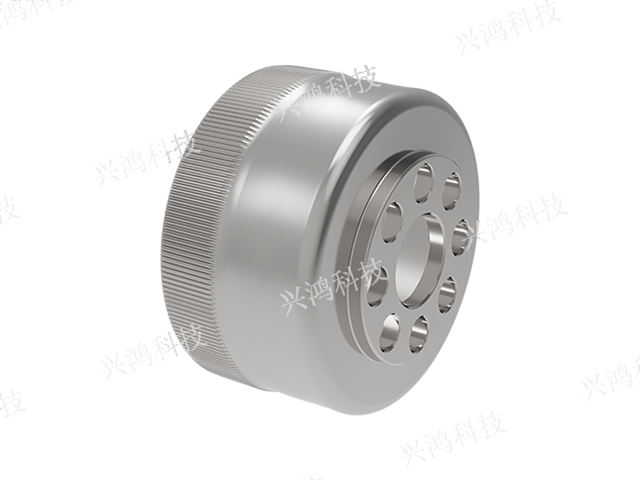
工业生产中,各类高硬度、高韧性的难加工金属材料,一直是机械制造环节降本增效的主要难点。传统切削、打磨、钻孔等加工模式,需要频繁更换刀具、砂轮等耗材,设备长期高负荷运转还会产生大量能耗,整体生产投入居高不下。同时,传统加工容易因机械应力导致工件变形、开裂,产生大量废品与返工工件,进一步增加物料和时间成本。电解加工依托电化学溶解原理开展作业,全程无硬性机械切削和挤压作用,不会产生刀具损耗,大幅减少耗材采购与更换的费用。整套加工流程工序精简,无需多次装夹定位工件,有效缩短单件加工时长,提升单位时间生产产能。加工过程中可通过循环系统持续利用电解液,降低介质消耗,且工件成型后次品率低,减少原料浪费与返工...
-
清远咨询难加工材料高效低成本加工解决方案
环卫清扫设备合金滚刷基座长期暴露在户外尘土、泥水、酸碱环境中,对结构稳定性、耐腐蚀性要求较高。传统加工成型的基座表层结构粗糙,耐蚀、耐磨性能薄弱,户外使用老化速度快,配件更换频次高,设备运维成本持续增加。同时,基座外形定型、刷毛孔位加工分步开展,工序繁琐、耗时漫长,人工与耗材投入量大,批量生产效率偏低。电解加工可一次性完成基座整体外形定型、阵列式刷毛安装孔位加工,精简作业流程,缩短生产周期。电化学反应可优化合金表层组织结构,提升基材耐泥水、耐酸碱腐蚀能力,延缓户外老化速度,延长配件使用寿命。批量加工可统一转动平衡参数,成品运行平稳、清扫效果好,后期清理维护工作量少,从生产和运维两端压缩环卫配件...
发布时间:2026.09.02 -
 绵阳哪里有难加工材料高效低成本加工
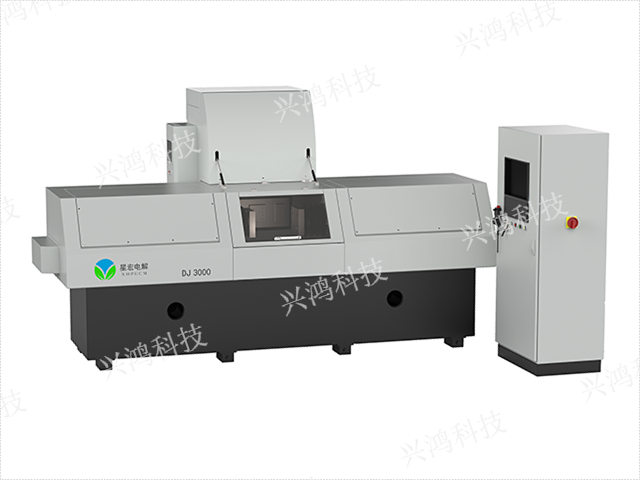
制冷换热设备所用的合金板材是换热系统用材,板材内部导热结构排布规律,加工过程不能随意破坏,否则会直接降低设备换热性能。传统裁切、冲孔、修边加工依靠机械作用力塑形,容易挤压扭曲板材内部导热通路,打乱原有结构排布,导致板材换热效率不达标,工件报废率偏高。同时,传统加工工序分散,单次能完成单一操作,生产节奏缓慢,人力与能耗投入量大。电解加工可锁定加工区域,去除预设位置多余材质,完整保留板材内部导热组织结构,保障换热性能稳定。可同步完成裁切、开孔、修边等多道工序,整合作业流程,大幅提升生产效率。电解液循环复用,耗材消耗可控,板材成型后无需二次修整,可直接组装投入使用,减少附加工序投入。批量标准化作业有...
发布时间:2026.08.27 -
 南充咨询难加工材料高效低成本加工服务商
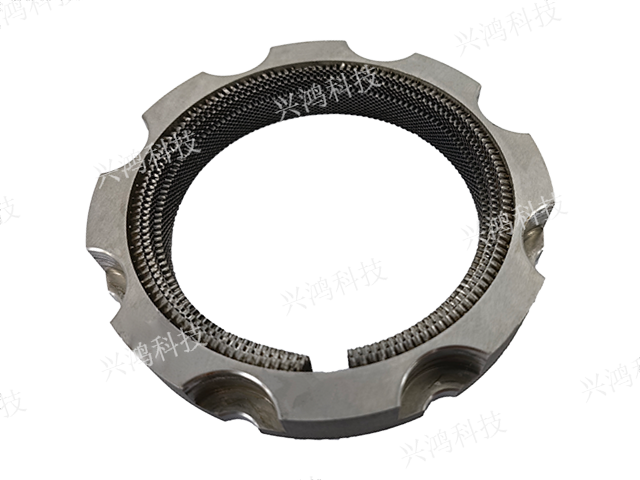
带复合涂层的难加工金属工件,表层涂层具备防护、耐磨、耐蚀等特殊功能,传统加工极易破坏涂层结构。传统切削、打磨工艺的机械摩擦与冲击,会造成涂层脱落、划伤、破损,导致工件防护性能失效,成品无法达标,报废损耗严重。涂层破损后的工件需要重新喷涂修复,增加喷涂耗材、人工与时间投入,生产成本大幅上升。同时,基体材质修整与涂层修复分步开展,工序繁琐、生产周期长,批量生产效率低下。电解加工可实现定向加工,对金属基体多余余量进行去除,完整保留表层复合涂层结构与原有防护性能,杜绝涂层破损带来的返工损耗。可整合基体修形、孔位加工等多道工序,精简生产流程,缩短加工周期。电解液按需调配、循环利用,耗材消耗可控,成品无需...
-
陕西哪里有难加工材料高效低成本加工
纺织机械所用的合金针板、导向滑移配件,长期处于高频往复运动状态,对表面平顺度和结构稳定性要求较高,属于量产需求大的难加工配件。传统打磨、切削加工很难彻底处理坯料表层凹凸瑕疵,成品表面残留加工纹路和细微麻点,使用中易造成丝线断裂,需要频繁检修更换配件,增加设备运维成本。同时,传统精加工工序琐碎,分步打磨、修边、打孔需要耗费大量人工和耗材,生产效率偏低。电解加工可均匀去除工件表层多余余量,一次性完成表面整平、阵列孔位加工、边角修形等工序,精简作业流程,减少打磨耗材与人力投入。设备调试完成后可长时间连续批量作业,减少频繁调试产生的资源浪费。加工后的配件表面顺滑,运行摩擦损耗小,使用寿命更长,配件更换...
发布时间:2026.08.12 -
山西难加工材料高效低成本加工服务商
建筑门窗合金缓冲限位件体型小巧、结构精密,开合缓冲效果直接影响门窗使用体验与使用寿命。传统机械精细切削、打磨加工,操作繁琐、耗时漫长,单件人工投入量大,批量生产效率偏低。加工过程的机械作用力易造成限位件内部结构偏差,缓冲行程卡顿、缓冲失效等问题频发,成品次品率高,浪费原材料与加工资源。同时,表层打磨不平整会导致门窗启闭撞击噪音大,产品品质不足,售后整改成本高。电解加工可平缓完成限位件外形修整、缓冲接触面塑形、内部活动空间成型,一体化完成多道精细工序,精简生产流程、提升产能。加工后构件结构规整、缓冲顺畅,启闭噪音小、故障率低,后期维护投入少。批量标准化作业损耗低、一致性好,有效控制精密建筑五金配...
发布时间:2026.08.04 -
 清远需要难加工材料高效低成本加工
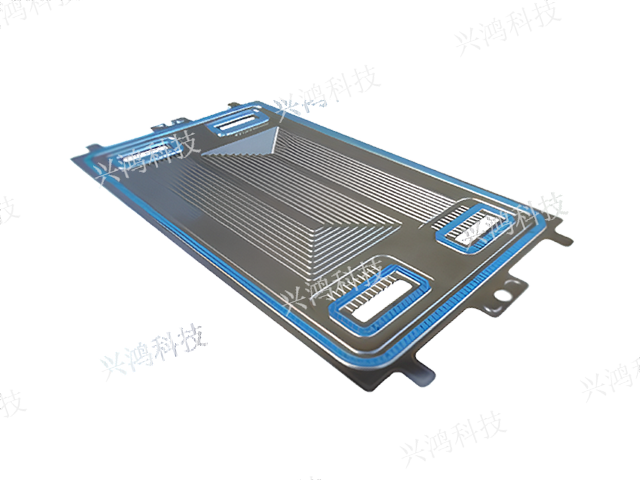
注塑机合金模芯是塑胶成型配件,表层平整状态、内部流道规整度直接决定塑胶产品成型品质,加工精细度要求严苛。传统机械打磨、铣削加工难以处理模芯表层细微砂眼、氧化瑕疵,成型后塑胶产品易出现麻点、流纹等缺陷,模芯返修、抛光工作量大,打磨耗材与人力投入偏高。同时,模芯内部细小流道、排气槽加工难度大,传统工艺需要分步钻孔、疏通,工序繁琐、耗时长久,生产效率低下。电解加工可修整模芯成型表面,处理细微瑕疵,提升表面平整性,大幅减少人工打磨抛光工作量。搭配小型电极可同步完成内部隐蔽流道、排气槽的精细化加工,整合多道工序,缩短加工周期。加工后模芯结构稳定、不易形变,使用寿命更长,减少模具重新制作成本,批量加工模式...
发布时间:2026.07.24 -
 汉中哪里有难加工材料高效低成本加工服务商
镍基高温合金具备良好的耐热、耐蚀、抗氧化性能,多用于高温工况设备,材质硬度高、加工难度大,是工业领域典型的难加工材料。传统切削加工会产生大量加工热量,高温会灼伤工件表层、破坏材质耐热组织结构,滋生细微裂纹、表层缺陷,造成大量次品、废品,直接拉高生产损耗与成本。同时,高温加工需要停机降温,生产流程断断续续,整体作业效率偏低。电解加工可在常温常压环境下完成工件塑形,全程无加工余热产生,完整保留合金原有耐热性能,规避高温损伤问题,提升成品合格率。加工时可控制材质去除余量,减少原料无谓消耗,多规格工件可共用同一套设备加工,降低设备调试与更替损耗。加工杂质可快速随电解液排出,避免工件表面瑕疵,减少返修工...
发布时间:2026.07.23 -
佛山需要难加工材料高效低成本加工制造厂家
新能源储能设备配套的薄壁合金配件,整体厚度轻薄、结构精度要求高,适配设备轻量化装配需求,加工管控难度较大。传统加工需要通过夹具强力固定工件,夹持压力极易造成薄壁配件凹陷、变形,切削过程也易导致边角破损,工件报废率居高不下,原料浪费严重。同时,精细加工需要人工操作,单件加工耗时久,人力成本偏高,难以实现批量高效生产。电解加工依托无接触柔性作业优势,无需机械夹持固定,不会对薄壁工件产生挤压和切削损伤,保留工件规整形态,大幅降低报废损耗。加工参数固化后可连续批量作业,减少反复调试的时间与物料消耗,电解液循环利用模式有效缩减耗材采购频次。可同步完成开孔、修型、裁切等多道工序,缩短单件成型周期,提升产能...
发布时间:2026.07.20 -
 广安难加工材料高效低成本加工服务商
厚壁管道类难加工管材壁厚数值大、结构紧实,传统加工方式处理管口、内壁结构难度高、损耗大。传统设备切削厚壁管材时阻力极大,设备运转负荷高、电能消耗量大,刀具磨损速度快,频繁更换耗材持续增加生产成本。强力切削容易造成管口形变、内壁划痕,管道装配密封性差,使用中易出现介质渗漏,设备运维成本偏高。同时,厚壁管材精细加工耗时久,单条管道加工周期长,批量生产产能受限。电解加工不受管壁厚度和材质硬度限制,可平稳完成管口修形、内壁整平、开孔开槽等工序,设备运行负荷平缓、能耗更低。加工过程无机械形变,管道结构规整、密封性好,使用故障率低、使用寿命长。电解液循环复用,耗材投入少,连续化作业模式产能稳定,实现厚壁管...
-
 辽宁需要难加工材料高效低成本加工解决方案
制冷换热设备所用的合金板材是换热系统用材,板材内部导热结构排布规律,加工过程不能随意破坏,否则会直接降低设备换热性能。传统裁切、冲孔、修边加工依靠机械作用力塑形,容易挤压扭曲板材内部导热通路,打乱原有结构排布,导致板材换热效率不达标,工件报废率偏高。同时,传统加工工序分散,单次能完成单一操作,生产节奏缓慢,人力与能耗投入量大。电解加工可锁定加工区域,去除预设位置多余材质,完整保留板材内部导热组织结构,保障换热性能稳定。可同步完成裁切、开孔、修边等多道工序,整合作业流程,大幅提升生产效率。电解液循环复用,耗材消耗可控,板材成型后无需二次修整,可直接组装投入使用,减少附加工序投入。批量标准化作业有...
发布时间:2026.07.13 -
成都难加工材料高效低成本加工
风机叶轮合金叶片依托曲面流线结构实现高效送风,叶片弧度、重量、平整度的统一性,直接影响风机运行稳定性与送风效率。传统分片加工模式需要单独塑形每一片叶片,工序分散、装夹定位次数多,容易产生弧度偏差、重量不均等问题,组装后风机抖动、噪音大,设备运维成本偏高。同时,分片加工耗时久、耗材消耗量大,单件叶片加工成本高,难以实现批量高效生产。电解加工可顺着叶片流体力学设计弧度,完成一体化连贯塑形,保障曲面弧度均匀规整,契合气流流通需求。可统一同组叶片的重量与外形尺寸,减少装配调试工作量,规避设备运行故障。全程无刀具损耗,省去刀具采购更换费用,电解液循环使用降低耗材消耗。加工流程紧凑、连续作业产能高,有效提...
-
湖南需要难加工材料高效低成本加工案例
建筑门窗合金缓冲限位件体型小巧、结构精密,开合缓冲效果直接影响门窗使用体验与使用寿命。传统机械精细切削、打磨加工,操作繁琐、耗时漫长,单件人工投入量大,批量生产效率偏低。加工过程的机械作用力易造成限位件内部结构偏差,缓冲行程卡顿、缓冲失效等问题频发,成品次品率高,浪费原材料与加工资源。同时,表层打磨不平整会导致门窗启闭撞击噪音大,产品品质不足,售后整改成本高。电解加工可平缓完成限位件外形修整、缓冲接触面塑形、内部活动空间成型,一体化完成多道精细工序,精简生产流程、提升产能。加工后构件结构规整、缓冲顺畅,启闭噪音小、故障率低,后期维护投入少。批量标准化作业损耗低、一致性好,有效控制精密建筑五金配...
-
河南哪里有难加工材料高效低成本加工服务商
饲料机械合金粉碎齿盘需要统一的齿牙角度、外形尺寸,保障物料粉碎均匀度,是农牧设备的耐磨配件。传统机械开槽、塑形、打磨加工,齿牙角度易出现偏差,表层易留加工瑕疵,长期高速撞击物料后磨损、变形速度快,配件更换频次高,设备运维成本偏高。同时,单颗齿牙分步加工工序繁琐,耗时久、耗材损耗大,批量生产效率低下,难以适配规模化饲料加工设备配套需求。电解加工可一次性完成齿盘所有齿牙的开槽、塑形、角度校准,统一所有齿牙规格标准,保障物料粉碎受力均匀、出料规整。加工过程不会弱化合金耐磨性能,齿牙抗磨损、抗冲击能力稳定,配件使用寿命大幅延长。设备调试后可连续批量作业,减少调试损耗与人力投入,产能稳步提升,以经济型加...
发布时间:2026.07.02 -
河源难加工材料高效低成本加工服务商
制冷换热设备所用的合金板材是换热系统用材,板材内部导热结构排布规律,加工过程不能随意破坏,否则会直接降低设备换热性能。传统裁切、冲孔、修边加工依靠机械作用力塑形,容易挤压扭曲板材内部导热通路,打乱原有结构排布,导致板材换热效率不达标,工件报废率偏高。同时,传统加工工序分散,单次能完成单一操作,生产节奏缓慢,人力与能耗投入量大。电解加工可锁定加工区域,去除预设位置多余材质,完整保留板材内部导热组织结构,保障换热性能稳定。可同步完成裁切、开孔、修边等多道工序,整合作业流程,大幅提升生产效率。电解液循环复用,耗材消耗可控,板材成型后无需二次修整,可直接组装投入使用,减少附加工序投入。批量标准化作业有...
发布时间:2026.07.01 -
 河南需要难加工材料高效低成本加工解决方案
矿山机械配套的厚重合金坯料体积大、壁厚数值高,是典型的难加工原材料,传统加工方式处理这类坯料存在诸多弊端。传统设备加工厚重坯料时负荷较高,运转过程能耗量大,刀具、夹具等耗材损耗速度快,频繁的配件更换和设备养护持续增加生产开支。同时,强力切削容易让工件内部产生残余应力,后期设备使用中易出现结构变形、破损,增加设备运维与配件更换成本。电解加工工艺不受工件体积、厚度和硬度限制,可平稳完成厚重坯料的开槽、切面、修形、打孔等各类加工工序,作业流程连贯顺畅,生产速度稳步提升。加工全程无机械冲击,工件内部不会留存应力,成品使用寿命更长。电解液循环系统可持续作业,减少停机等待时间,提升批量生产效率,同时降低设...
-
成都需要难加工材料高效低成本加工制造厂家
船舶制造所用的耐腐蚀合金构件,长期适配海洋高盐雾、高湿度工况,材质表层具备特殊防护结构,加工工序相对繁琐。传统加工方式会直接破坏工件表层防护层,后续需要增加防腐喷涂、钝化处理等多道附加工序,人力、物料与时间投入大幅增加。多重工序叠加不拉长生产周期,还会累积大量生产成本。运用电解加工工艺处理这类合金构件,可依托温和的电化学反应完成塑形、开孔、修边等基础工序,避开工件原有防护结构,无需整体重做防腐处理,大幅精简后续加工流程。该工艺适配管件、异形连接件、小型五金配件等多种船舶构件,无需配备多类加工设备,减少设备购置与储备成本。加工废弃物分类清晰、处理简便,排污处置费用低,批量生产稳定性强,在保障工件...
发布时间:2026.06.13 -
清远咨询难加工材料高效低成本加工制造厂家
舞台灯光合金调角支架需要兼顾角度调节灵活性与设备承载稳定性,铰接结构、定位卡槽的加工精度至关重要。传统机械加工支架转动铰接部位卡顿严重,定位卡槽间距不均,灯光角度定格不准,成品适配性差,返工修整工作量大,持续增加生产成本。同时,支架承重结构与调节结构分步加工,工序繁琐、耗时久,设备调试频次高,物料与时间损耗量大,批量生产效率偏低。电解加工可一次性完成支架铰接转动结构、多角度定位卡槽的精细化加工,卡槽间距均匀规整,角度调节顺滑无卡顿,灯光定格。加工过程不破坏支架主体承重结构,保障承载稳定性,设备使用故障率低、运维成本少。多款支架可共用设备生产,提升设备利用率,分摊固定投入,批量产能稳定,有效实现...
发布时间:2026.06.09 -
珠海哪里有难加工材料高效低成本加工制造厂家
石油钻探合金配件长期适配地层复杂工况,需要具备良好的耐磨、抗挤压、耐腐蚀性能,加工工序繁杂、生产投入较高。传统加工工艺塑形精度有限,配件表层易留加工缺陷,下地作业后磨损、腐蚀速度快,配件更换频次高,持续增加钻探施工运维成本。同时,钻探配件结构特殊,传统加工需要多套设备分步处理,设备购置、调试、养护投入大,生产周期长,难以快速适配施工需求。电解加工可一体化完成钻探配件连接结构、防滑槽、对接端面的精细化加工,精简作业工序,缩短生产周期。加工过程完整保留合金基材的耐磨、抗挤压特性,配件野外使用损耗平缓,替换周期大幅拉长。单套设备可适配多款钻探配件加工,提升设备利用率,降低设备固定投入。成品次品率低、...
发布时间:2026.06.09 -
成都咨询难加工材料高效低成本加工
印刷设备滚筒合金基底的表层平整度、洁净度,直接影响后续防护涂层的附着效果,是印刷配件预处理的关键环节。传统打磨、喷砂处理方式,难以彻底处理基底表层顽固氧化层、铸造瑕疵和凹凸结构,后续涂层易出现起皮、脱落、厚薄不均等问题,需要频繁重新喷涂,增加耗材与人力投入。同时,传统表面处理工序耗时久、粉尘污染大,设备能耗高,整体生产经济性较差。电解加工可清理滚筒基底表层的氧化杂质与凹凸缺陷,均匀整平基底表面,大幅提升涂层附着贴合能力,减少后期涂层返修、重喷工作量。整套加工作业流程连贯,可连续批量处理滚筒工件,提升生产效率。设备磨损程度低、养护开支少,电解液循环使用减少耗材浪费。成型基底适配各类防护涂层喷涂,...