标签列表 - 深圳市兴鸿科技有限公司
-
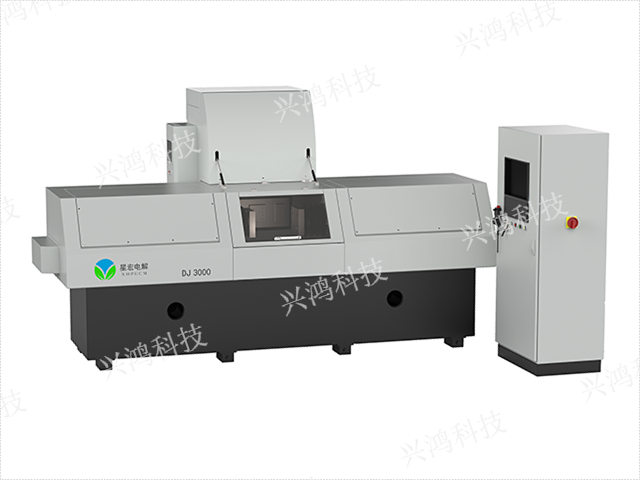 广东特种加工种类之难加工材料电解加工销售商
奥氏体不锈钢拥有极强的防锈耐腐性能,在户外工程设备、流体输送管路、化工器械配件中使用范围较广,该材质韧性高、粘性大,机械加工极易出现粘刀、积屑等不良现象。粘刀问题会直接造成工件表面出现划痕、毛刺、尺寸偏差等加工缺陷,后期修整耗费大量人力物力,严重影响生产交付效率。电解加工彻底摒弃实体切削刀具,依靠电化学溶解作用完成不锈钢工件塑形,从根源上杜绝粘刀带来的各类加工瑕疵。技术人员结合不锈钢化学成分与使用场景调配电解液,控制电场输出强度,平稳把控金属材料溶解剥离速度,有效规避反应力度不均引发的成型误差。针对不锈钢板材、无缝管件、异形连接件等不同形态工件,合理调整工件摆放角度与电解液定向冲刷方向,保障工...
发布时间:2026.09.28 -
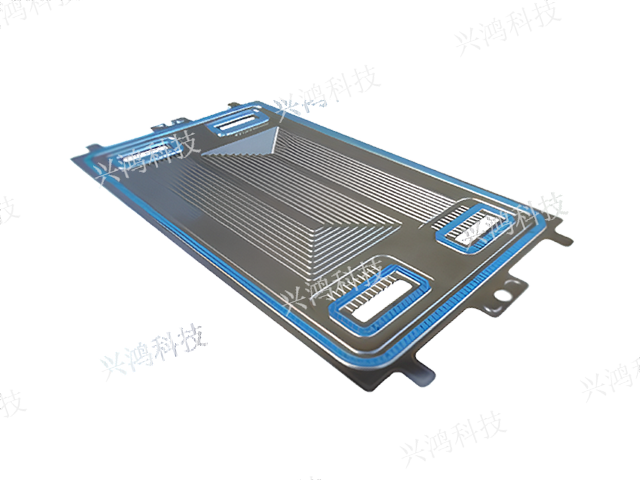 惠州哪里有难加工材料电解加工案例
钛合金综合力学性能优良,耐蚀能力突出,是航空航天、精密装备、医疗器械领域常用难加工材料,其化学活性较强,给传统机械加工带来不小阻碍。普通车铣打磨作业极易造成工件表面划伤、边角形变,还会破坏材料表层防护结构,提升后续表面处理难度。采用电解加工工艺处理钛合金工件,可调配适配材质属性的中性电解液,搭建稳定可控的电化学反应环境,循序渐进去除工件多余加工余量。作业期间通过绝缘防护材料划分固定加工区域,确保预设成型部位均匀发生溶解反应,非加工区域保持原有形态与性能不受影响。针对曲面构件、薄壁管件、异形连接件等不同样式钛合金工件,可灵活调整电解液循环流量与电极运动轨迹,适配不同位置加工需求。经过电解加工成型...
-
西安哪里有难加工材料电解加工打包方案
精密计时仪器、小型计量仪表内部微型传动合金齿轮整体体型细微小巧,齿轮表面齿形排布密集繁杂,传统机械加工极易出现缺齿、断齿、齿形残缺等批量加工不良问题,属于微型精密仪器类难加工材料。微型齿轮加工精度直接决定仪器计时度与数据计量准确度。电解加工采用微量化精细化平稳作业模式,顺利完成微型合金齿轮细密齿形一体化整体成型加工,严格保障每一处传动齿形结构完整规整、尺寸标准统一。生产期间严格管控齿轮整体外径尺寸与中心定位装配孔尺寸,保障微型齿轮在仪器内部狭小密闭空间之中咬合传动顺畅无阻,传动间隙均匀合理。整套加工流程全程杜绝一切硬性机械冲击作用力,从源头彻底规避细小微型齿轮出现碎裂、扭曲、变形等各类加工不良...
发布时间:2026.09.14 -
 辽宁难加工材料电解加工销售商
印刷机械设备滚筒合金涂层基底,表层基础平整状态至关重要,平整均匀的基底是后续耐磨防护涂层牢固附着的前提,属于印刷设备基材类预处理难加工材料。传统基础打磨处理很难彻底去除基底表层顽固氧化层与深浅不一凹凸结构,容易造成后续涂层附着厚薄不均、起皮脱落等不良问题。电解加工工艺能够彻底清理合金滚筒基底表面老旧氧化层、铸造残留瑕疵与各类凹凸不平结构,大幅提升基底表层整体洁净度与附着贴合能力。加工过程中统一管控滚筒基底整体加工厚度,杜绝出现局部厚度差异过大的情况,从源头规避后期防护涂层附着厚薄失衡、局部脱落等故障隐患。整套电解整平作业不会损伤滚筒基体自身结构强度,长久稳固维持印刷滚筒高速转动运行的基础使用条...
发布时间:2026.09.14 -
广州哪里有难加工材料电解加工销售商
铁铬合金具备良好的高温稳定性与热强性,广应用于热力管道配件、工业炉体连接件、高温换热设备构件制作,长期处于温差波动较大的运行环境,对工件成型加工质量有着极为严苛的规范要求。传统热加工与强力切削加工容易改变铁铬合金内部耐热组织结构,造成材质耐热性能衰减,无法满足高温工况长期使用需求。电解加工全程在常温常压安全作业环境中完成工件塑形加工,作业过程无额外高温产生,从根本上保全铁铬合金固有耐热、抗热震使用性能。工作人员合理调整电解液内部缓蚀功能性成分配比,在有序去除工件加工余量的同时,保护工件非加工区域表层防护结构,避免出现非必要腐蚀损伤。针对构件对接端面、安装定位卡槽、密封连接台阶等关键装配位置,细...
发布时间:2026.09.08 -
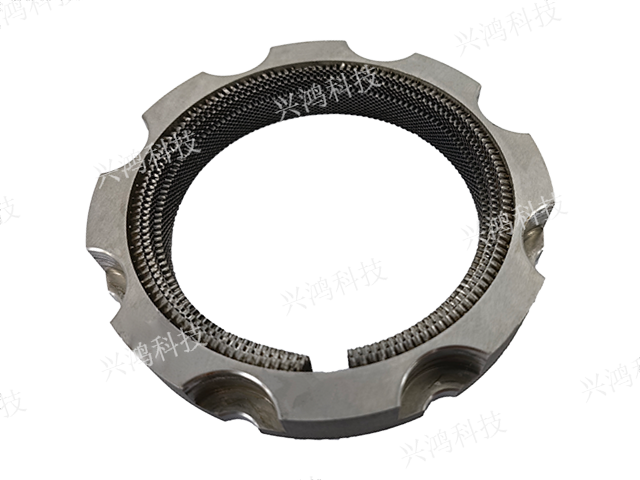 江门特种加工种类之难加工材料电解加工案例
经过整体淬火处理的模具合金基材硬度大幅提升,物理强度增强,是注塑模具、压铸模具、冲压模具基础用材,淬火后型腔与流道加工一直是模具生产行业难点。传统加工需要提前对淬火模具进行退火软化处理,不增加加工工序,拉长生产周期,还容易造成模具基材整体性能下降。电解加工可直接针对淬火完成后的高硬度模具合金基材开展成型作业,无需实施退火软化流程,有效精简模具整套生产制作工序。技术人员依据模具内部腔体、导流流道、排气槽等复杂结构样式,定制专属一体化成型电极,一次性完成深腔、窄缝、交错沟槽等内部复杂结构整体加工,彻底消除分次加工遗留的拼接痕迹与衔接误差。加工过程不会磨损模具基材成型表面,模具腔体侧壁垂直度规整统一...
-
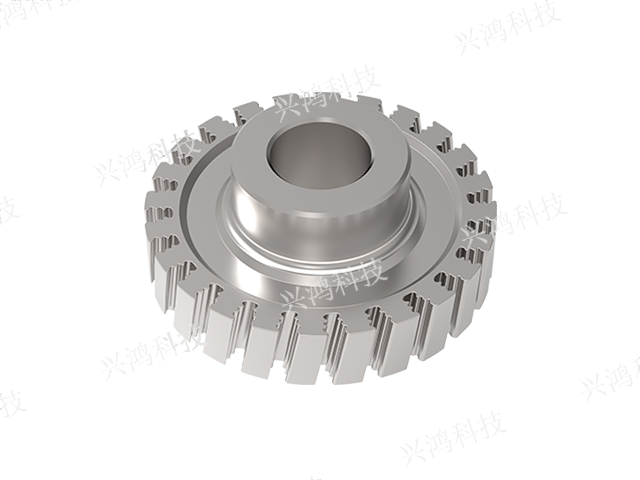 贵州哪里有难加工材料电解加工
船舶制造耐蚀合金长期处于海上高湿度、高盐雾腐蚀环境之中,材质表层自带致密防腐防护结构,常规机械切削加工极易直接破坏原有防护层,大幅削弱构件野外耐腐蚀能力。后期整体重做防腐防护处理工序繁杂,施工成本偏高,还会延误船舶配件整体生产进度。电解加工采用温和舒缓的化学溶解加工模式,作业方式柔性可控,可避开工件表层原有防腐防护结构,专注完成工件内部结构、安装孔位、外形修边等塑形加工工作。技术人员结合船舶各类五金配件、管路连接件的外形规格与使用位置,灵活调整电解液喷射覆盖范围与电解作用时长,高效完成开孔、切边、异形造型等基础成型工序。工件完成电解加工之后,需要对局部加工裸露位置开展简易防腐补强处理即可投入使...
发布时间:2026.09.02 -
 绵阳特种加工种类之难加工材料电解加工服务商
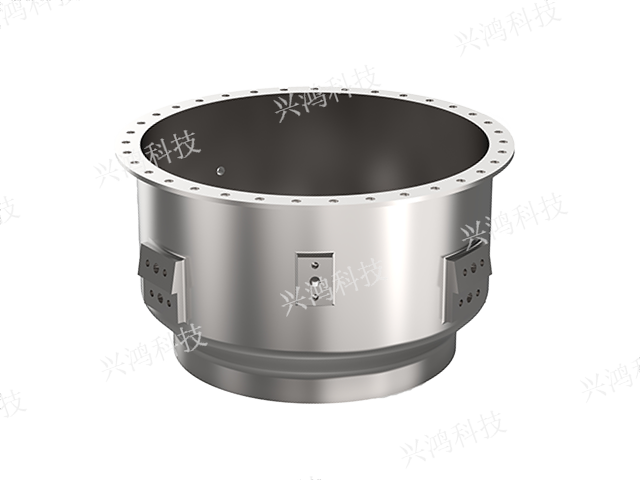
石油钻探合金配件长期深入地层深处开展钻探作业,作业环境包含岩层挤压、泥沙磨损、地层腐蚀等多重复杂影响因素,工件成型加工标准设定严苛,属于油气钻探领域高负荷难加工材料。传统加工成型的钻探配件容易存在表层加工缺陷,下地作业过程中磨损快、易损坏,增加钻探施工耗材更换成本。电解加工工艺可平稳高效完成钻杆端部连接结构、外侧防滑定位槽、钻头配套基座等关键部位精细化加工,作业过程稳定可控,不易出现结构破损、尺寸偏差等问题。技术人员结合实际钻探作业深度、地层土质条件确定合理科学的加工余量,分步骤有序完成配件外形修整、定位开槽、对接螺纹加工等全流程工序。电解成型后的钻探合金配件对接端面、连接螺纹规整标准统一,野...
-
 佛山特种加工种类之难加工材料电解加工制造厂家
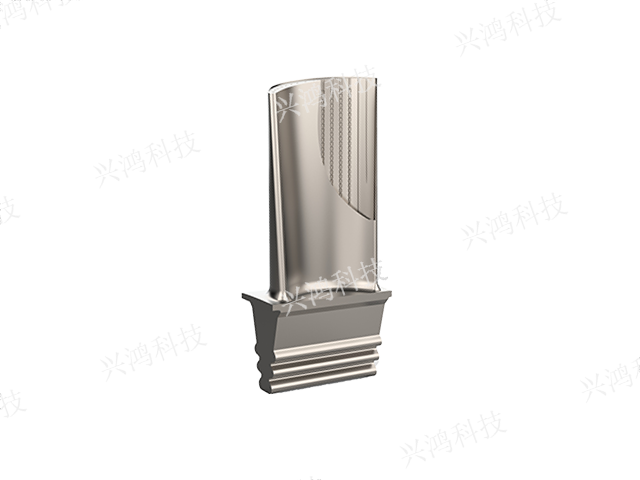
工程机械铰接位置承重合金部件日常承载超大负荷压力,设备运行过程中受力方向复杂多变,对工件成型之后的整体结构对称性、受力均衡性有着硬性规范,属于重型承重类难加工材料。传统单侧分步加工模式极易造成部件两侧结构尺寸失衡,后期投入使用容易出现受力不均、局部过载形变等安全隐患。电解加工可采用对称式同步作业布局,同步推进工件左右双侧结构一体化加工成型,从工艺层面保障承重部件整体结构对称均衡。加工生产阶段平稳控制整体金属材料去除总量,统一规范工件各处壁厚数值、外形轮廓尺寸,提前规避后期装配运行受力不均引发的各类设备故障问题。工件完成全部电解加工流程之后,内部不存在任何机械加工残留应力,长期持续承受重压载荷也...
发布时间:2026.08.26 -
 佛山特种加工种类之难加工材料电解加工
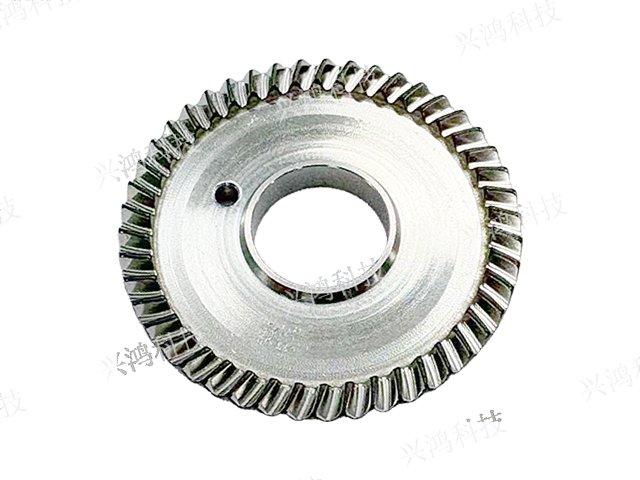
矿山机械耐磨合金配件整体结构厚实坚固,日常作业过程中长期承受撞击、摩擦、碾压等多重外力作用,使用工况恶劣,这类厚重合金材料传统加工耗时漫长,整体生产成本居高不下。传统工艺加工厚壁耐磨合金坯料,不作业效率低下,还容易出现内部加工缺陷,影响配件现场使用安全性。电解加工工艺能够高效完成厚重合金坯料打孔、深槽开设、外形整体修整、端面找平等各类基础加工工序,整体作业速度不会受到工件自身厚度与体积大小的制约。进入批量规模化生产阶段后,可统一固化电解液配比浓度、电场运行功率、电极移动速度等作业参数,严格保障同批次所有耐磨合金配件加工制作标准高度统一。加工过程中重点严控配件装配对接面、承重接触面的整体平整度,...
发布时间:2026.08.26 -
安康哪里有难加工材料电解加工解决方案
建筑家装门窗配套合金缓冲限位件,主要用于调控各类门窗实际开合角度,同时缓冲降低门窗闭合撞击力度,配件体型小巧精致,成型加工综合精度要求偏高,属于建筑五金类精密难加工材料。加工尺寸偏差会直接造成门窗开合卡顿、缓冲失效等使用故障。电解加工工艺平稳有序完成限位合金配件整体外形精细修整、缓冲受力接触面塑形优化等全流程加工工序,保障配件受力缓冲过程均匀柔和,启闭体验舒适顺畅。工作人员预留规划配件内部缓冲结构实际活动空间,保障合金限位件伸缩缓冲运行全程顺畅无阻,有效弱化门窗日常启闭过程中产生的硬性撞击声响,优化居家居住静谧环境。电解加工成型后的合金门窗缓冲限位件外观简约规整大方,施工现场装配简易高效,适配...
发布时间:2026.08.26 -
 山东特种加工种类之难加工材料电解加工案例
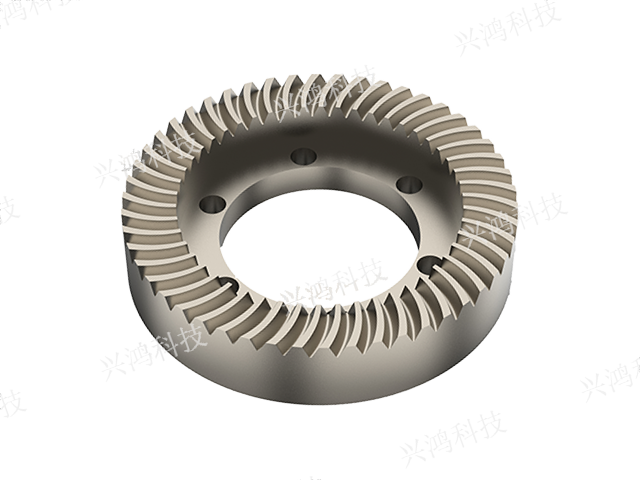
镍基高温合金具备优异的耐高温、抗氧化与耐酸碱腐蚀能力,长期应用于热力发电设备、航空动力部件、高温工况机械配件制造,属于典型高难度加工材料。传统切削、磨削加工方式受力局限较大,加工过程产生的高温容易灼伤工件表层,滋生细微裂纹,大幅降低构件运行使用年限,加工成型尺寸也难以保持统一。电解加工能够在常温状态下完成镍基高温合金整体塑形作业,选用弱酸性适配电解液,搭配平稳脉冲供电模式,让电化学反应节奏均匀舒缓,避免反应强度失衡造成工件尺寸偏差。加工过程中启动全自动电解液循环系统,及时带走场内反应生成的金属杂质与析出沉淀物,防止杂质附着堆积在工件表面,影响整体成型质量与表面光洁度。整套作业流程无需硬质加工刀...
发布时间:2026.08.24 -
河南需要难加工材料电解加工
变速减速机内部传动合金齿轮长期处于高频次啮合传动运行状态,齿面加工成型品质优劣,直接决定整套传动设备运行顺畅程度、传动效率与日常磨损速度,属于传动机械类难加工材料。经过淬火硬化处理后的齿轮硬度较高,传统工艺修整齿形难度大,还容易滋生内部加工应力。电解加工工艺可直接针对淬火硬化完成后的合金齿轮实施精细化齿形修整作业,均匀微调齿面多余加工余量,科学优化齿轮之间啮合咬合间隙,让传动配合更加顺滑。整套电解修整流程不会在齿轮基体内部产生任何残留加工应力,齿轮经过长期不间断啮合传动运行之后,不易出现外形形变、齿位偏移等老化故障。批量生产过程中统一固化同规格齿轮全套加工标准,让成套齿轮组联动咬合传动更加协调...
发布时间:2026.08.20 -
佛山哪里有难加工材料电解加工制造厂家
高硬度合金材料凭借稳定物理特性,广应用于工业耐磨构件与模具基体制作,这类材料硬度偏高,常规机械切削加工存在诸多实操难题。传统加工模式不会加速切削刀具磨损,增加生产物料消耗,还容易在工件表层产生加工应力与细微裂纹,影响成品长期使用状态。电解加工依托电化学阳极溶解原理开展作业,全程依靠电场与电解液协同作用完成材料逐层剥离,不会产生机械挤压与硬性切削作用力,能够彻底摆脱材料硬度带来的加工限制。实际生产过程中,技术人员可根据合金内部元素组成比例,灵活调配电解液浓度,合理调控电流密度与作业时长,把控材料去除速率。整套加工流程处于常温平稳环境中进行,不会改变合金内部金相组织结构,工件原有耐磨、抗压等基础理...
发布时间:2026.08.20 -
安徽需要难加工材料电解加工制造厂家
现代农业大田灌溉管网系统合金调压接头,主要用于对接连通不同管径规格的田间输水管道,野外田间水土运行环境复杂多变,接头密封结构、水流调压结构加工制作标准严谨,属于农业水利类户外难加工材料。传统加工接头密封性能差,野外使用极易渗水漏水,浪费农业灌溉水资源。电解加工工艺一体化统一完成接头内外连接螺纹、内置水流调压腔体、端面密封对接面等结构加工成型,保障田间输水管道对接安装之后密封严实牢固,从源头减少灌溉输水过程中出现的渗漏浪费问题。生产期间选用耐田间泥土腐蚀、耐田间水质酸碱侵蚀的电解加工介质,提升合金调压接头野外复杂农田环境的整体适应能力与耐久使用性能。严格统一各类不同规格调压接头整体加工外形尺寸,...
-
吉林需要难加工材料电解加工解决方案
城市环卫清扫设备合金滚刷基座,日常作业过程中长期持续接触户外道路尘土、泥水污渍、各类腐蚀性杂物,构件整体耐磨损、耐污水腐蚀综合使用性能尤为关键,属于环卫设备类户外耐腐难加工材料。传统加工成品表层防护性能弱,户外使用老化速度快。电解加工工艺一体化完成滚刷基座整体外形定型、清扫刷毛安装孔位统一标准化加工等全流程工序,严格保障所有刷毛安装点位排布整齐有序,后期装配刷毛均衡对称。加工期间依托电解反应优化基座表层内部组织结构,提升合金基材抵御户外尘土侵袭、泥水浸泡、日常酸碱轻微腐蚀的综合能力,有效延长滚刷基座整体户外实际使用周期。生产过程中统一校准基座整体转动平衡各项运行参数,保障清扫滚刷组装完成之后运...
发布时间:2026.08.18 -
河源需要难加工材料电解加工案例
纺织机械所用合金针板、导向滑移配件长期处于高频次往复运动状态,日常表层摩擦损耗频次较高,对配件表面光滑平顺程度有着十分严格的使用要求,属于纺织行业重点难加工材料。传统打磨加工很难彻底去除坯料表层凹凸不平瑕疵,成品表面容易留存加工纹路与细小麻点,运行过程中会大幅增加丝线摩擦断裂概率。电解加工能够均匀平缓去除合金坯料表面各类凹凸多余余量,优化配件表层整体平整顺滑状态。作业过程中合理控制电场整体作用力度,避免工件表层产生新的加工麻点与深浅不一纹路,降低配件往复运行过程中的摩擦阻力。针对合金针板上密集阵列式细小定位孔位,可采用一体式阵列电极同步完成整板批量打孔作业,保障所有孔位排布整齐有序、孔径尺寸统...
发布时间:2026.08.06 -
巴中哪里有难加工材料电解加工销售商
变速减速机内部传动合金齿轮长期处于高频次啮合传动运行状态,齿面加工成型品质优劣,直接决定整套传动设备运行顺畅程度、传动效率与日常磨损速度,属于传动机械类难加工材料。经过淬火硬化处理后的齿轮硬度较高,传统工艺修整齿形难度大,还容易滋生内部加工应力。电解加工工艺可直接针对淬火硬化完成后的合金齿轮实施精细化齿形修整作业,均匀微调齿面多余加工余量,科学优化齿轮之间啮合咬合间隙,让传动配合更加顺滑。整套电解修整流程不会在齿轮基体内部产生任何残留加工应力,齿轮经过长期不间断啮合传动运行之后,不易出现外形形变、齿位偏移等老化故障。批量生产过程中统一固化同规格齿轮全套加工标准,让成套齿轮组联动咬合传动更加协调...
发布时间:2026.08.05 -
 商洛特种加工种类之难加工材料电解加工打包方案
航空领域耐热合金构件整体结构设计繁复精巧,大多搭配流线型曲面、弧形过渡结构与异形拼接结构,加工工序繁琐复杂,属于难加工材料范畴。传统分序机械加工需要多次拆装定位工件,极易产生定位偏差,难以保障曲面弧度与整体结构契合设计标准。电解加工搭配多维度灵活位移调节机构,可自由调整加工电极与耐热合金构件之间的相对空间位置,顺着构件预设曲面流线走势完成一体化连续加工作业。该工艺能够有效规避多次装夹带来的成型误差,依靠电场覆盖范围划定专属加工区域,让弧形弯折部位、流线型曲面部位成型效果协调统一,弧度顺滑自然。作业期间严格管控生产场地温湿度环境,减少外界气候因素干扰电化学反应稳定性,保障耐热合金材质原有耐热、抗...
-
德阳需要难加工材料电解加工服务商
液压阀体合金材料内部布设大量交叉连通孔道、内置异形导流流道,内部空间结构错综复杂,密闭隐蔽结构居多,是液压配件领域典型难加工材料,传统机加工很难完成内部精细化成型作业。常规钻孔、镗孔工艺只能处理直通孔道,无法加工异形弯折流道,严重制约液压阀体整体加工品质提升。运用电解加工工艺搭配细长异形内置电极,可轻松深入阀体内部狭小空间,高效完成各类异形弯折流道、交叉连通孔道的精细化疏通与规整成型加工。生产期间合理规划阀体内部电解液进出双向流动方向,能够及时快速带出孔道内部电解反应产生的金属杂质与沉淀物,有效防止杂质堆积附着造成孔径缩小、流道堵塞等问题。在同步加工阀体外部安装定位结构的同时,兼顾把控内部所有...
发布时间:2026.07.22 -
 河北需要难加工材料电解加工案例
钛合金综合力学性能优良,耐蚀能力突出,是航空航天、精密装备、医疗器械领域常用难加工材料,其化学活性较强,给传统机械加工带来不小阻碍。普通车铣打磨作业极易造成工件表面划伤、边角形变,还会破坏材料表层防护结构,提升后续表面处理难度。采用电解加工工艺处理钛合金工件,可调配适配材质属性的中性电解液,搭建稳定可控的电化学反应环境,循序渐进去除工件多余加工余量。作业期间通过绝缘防护材料划分固定加工区域,确保预设成型部位均匀发生溶解反应,非加工区域保持原有形态与性能不受影响。针对曲面构件、薄壁管件、异形连接件等不同样式钛合金工件,可灵活调整电解液循环流量与电极运动轨迹,适配不同位置加工需求。经过电解加工成型...
-
佛山需要难加工材料电解加工
制冷换热设备所用合金板材拥有优良稳定的热量传导性能,是换热系统基础用材,板材内部导热组织结构排布固定有序,加工过程一旦遭到破坏会直接大幅降低整体换热效率,属于换热类功能性难加工材料。传统强力裁切、冲孔加工容易挤压扭曲板材内部导热通路,打乱原有导热结构排布规律,严重影响设备整体制冷换热效果。电解加工工艺对换热合金板材开展裁切、定位开孔、边角修整等前置预处理作业时,可锁定加工作用范围,针对预设加工区域完成材质去除,不会大范围扰动板材内部固有导热组织结构。工作人员严格管控整体电解反应时长,有效规避板材局部过度溶解造成的厚薄失衡问题,维持板材整体热量传导均匀顺畅。针对板材内部冷热介质流通孔位开展精细化...
-
德阳特种加工种类之难加工材料电解加工案例
工业阀门密封面合金材质内部结构致密紧实,密封接触面的平整贴合程度,直接决定阀门启闭之后整体流体密封阻隔效果,是流体控制设备领域密封类难加工材料。密封面加工精度不足,极易造成阀门出现内漏、外漏等故障,影响管路流体输送安全稳定。采用电解加工工艺精细修整合金密封接触面,能够平缓有序去除表层多余凸起余量,让阀门开合密封贴合面接触更加严实紧密,从工艺层面提升密封基础性能。工作人员结合阀门实际管路使用压力等级、输送介质属性,灵活调整电解加工精细程度,匹配不同工况环境下的阀门密封使用标准。整套加工作业流程主动避开阀门阀体主体承重结构,针对密封接触面开展精细化规整处理,全程不会削弱阀门整体结构强度与承压能力。...
发布时间:2026.07.16 -
浙江哪里有难加工材料电解加工
冷链物流运输保温设备合金支撑骨架,产品设计阶段需要同时满足整体轻量化设计需求与箱体结构稳固承重两大条件,材质加工平衡限制条件繁多,属于冷链物流类轻量化难加工材料。传统减重加工容易削弱骨架承重点位强度,存在箱体变形隐患。电解加工能够剔除合金骨架闲置多余金属原材料,在有效减轻整体自重、贴合轻量化设计理念的基础之上,进一步强化骨架所有承重点位的结构完整度与支撑强度。工作人员规范统一骨架拼接咬合位置、固定安装卡槽的外形加工尺寸,保障多段式组合骨架现场组装拼接紧实牢固,无松动无间隙。整套电解加工流程不会改变合金材质本身固有的耐低温、抗冷冻脆变等使用特性,完美适配冷链运输全程低温密闭运行环境。电解成型后的...
-
上海需要难加工材料电解加工
通风送风设备合金叶轮叶片日常高速旋转运行,叶片整体外形弧度严格依照流体力学标准设计定型,加工弧度出现微小偏差,都会直接影响叶轮整体转动平衡与气流输送效率,属于流体机械类精密难加工材料。传统分片加工成型很难统一所有叶片弧度标准,组装完成后叶轮抖动幅度大,运行噪音偏高。电解加工可严格顺着叶片预设流体力学设计弧度完成整体一体化塑形加工,保障每一片叶片曲面弧度都贴合气流流通运行需求。作业过程中均匀有序去除叶片表层多余加工余量,严格统一同一组叶轮所有叶片整体重量、外形轮廓与曲面尺寸,降低叶轮高速运转过程中的机身抖动幅度。同步精细化清理叶片边缘多余毛刺与尖锐凸起结构,进一步优化设备内部整体气流流通顺畅程度...
发布时间:2026.07.15 -
深圳需要难加工材料电解加工服务商
起重吊装设备合金吊钩整体承重负荷大,吊钩内侧承重接触面的加工平整顺滑程度,直接关乎日常起重吊装作业整体安全系数,属于起重设备安防类难加工材料。传统打磨加工容易造成接触面凹凸不平,加速吊装绳索磨损断裂,存在极大安全隐患。电解加工工艺精细化修整合金吊钩内侧所有承重接触面,让承重贴合表面平整顺滑,有效降低钢丝绳、吊装吊带日常摩擦磨损速率,延长吊装耗材使用周期。工作人员结合吊钩额定安全起重载荷标准,精细调整吊钩整体外形弯曲弧度,保障吊装重物过程中所有受力点位分布均匀合理,杜绝局部过载受力现象。整套加工流程能够去除吊钩坯料铸造成型阶段留存的内部疏松、细微裂纹等隐性安全隐患,提升吊钩整体结构使用稳固性与安...
-
重庆需要难加工材料电解加工解决方案
粉末冶金合金通过粉末压制烧结成型,材质内部结构分布均匀致密,孔隙排布规整,多用于精密仪器零配件、微型传动构件、小型液压阀件生产,精细化成型加工难度较高。传统打磨、钻孔、铣削等加工方式,容易挤压破坏合金内部烧结成型结构,造成工件疏松变形、微孔堵塞,直接影响精密配件装配使用效果。电解加工工艺高度契合粉末冶金合金材质加工特性,可设置平缓温和的低电流电化学反应节奏,轻柔有序去除工件表面多余加工余量,保护基材原有成型结构。作业过程中严格把控场内电流密度,杜绝反应冲击破坏合金内部密实度,保障工件整体结构稳固不变形。面对带有微型细孔、内嵌细槽、隐秘流通通道的粉末冶金精密配件,可采用微型细长电极深入构件内部,...
发布时间:2026.06.26 -
宝鸡特种加工种类之难加工材料电解加工
高空作业设备合金伸缩臂架对整体直线度、管壁均匀壁厚尺寸有着明确硬性规范,加工成型出现细微偏差,都会直接影响臂架伸缩滑动流畅度与整体承载负重能力,属于工程设备重载类难加工材料。传统焊接、拼接成型容易造成臂架弯曲变形、壁厚不均等原生缺陷。电解加工可有效修正合金臂架坯料自带的细微弯曲形变与管壁厚薄不均等原生成型缺陷,优化臂架整体成型状态与综合使用性能。工作人员严格顺着臂架日常伸缩实际运行方向科学规划整体电解加工路线,保障臂架内外管壁规整顺滑,伸缩滑动全过程顺畅无卡顿阻滞现象。加工作业期间重点防护臂架主体承重受力结构,完整保全臂架整体额定承载负重基础能力,不因精细化加工削弱结构安全性。电解加工成型后的...
发布时间:2026.06.24 -
广东哪里有难加工材料电解加工销售商
液压阀体合金材料内部布设大量交叉连通孔道、内置异形导流流道,内部空间结构错综复杂,密闭隐蔽结构居多,是液压配件领域典型难加工材料,传统机加工很难完成内部精细化成型作业。常规钻孔、镗孔工艺只能处理直通孔道,无法加工异形弯折流道,严重制约液压阀体整体加工品质提升。运用电解加工工艺搭配细长异形内置电极,可轻松深入阀体内部狭小空间,高效完成各类异形弯折流道、交叉连通孔道的精细化疏通与规整成型加工。生产期间合理规划阀体内部电解液进出双向流动方向,能够及时快速带出孔道内部电解反应产生的金属杂质与沉淀物,有效防止杂质堆积附着造成孔径缩小、流道堵塞等问题。在同步加工阀体外部安装定位结构的同时,兼顾把控内部所有...
发布时间:2026.06.22 -
绵阳哪里有难加工材料电解加工制造厂家
高硬度合金材料凭借稳定物理特性,广应用于工业耐磨构件与模具基体制作,这类材料硬度偏高,常规机械切削加工存在诸多实操难题。传统加工模式不会加速切削刀具磨损,增加生产物料消耗,还容易在工件表层产生加工应力与细微裂纹,影响成品长期使用状态。电解加工依托电化学阳极溶解原理开展作业,全程依靠电场与电解液协同作用完成材料逐层剥离,不会产生机械挤压与硬性切削作用力,能够彻底摆脱材料硬度带来的加工限制。实际生产过程中,技术人员可根据合金内部元素组成比例,灵活调配电解液浓度,合理调控电流密度与作业时长,把控材料去除速率。整套加工流程处于常温平稳环境中进行,不会改变合金内部金相组织结构,工件原有耐磨、抗压等基础理...
发布时间:2026.06.12