-
 珠三角摄像头点锡膏激光焊工作站
发布时间:2026.07.27
QSFP高速模块对信号完整性要求较高,焊点形状、空洞率等因素均可能影响阻抗匹配。自动感应焊锡通过精确控制锡量,保证焊点饱满且形状一致,减少信号反射。快速加热冷却,形成的合金层组织细密,导电性良好,有利...
-
 屏蔽罩激光锡球源头厂家
发布时间:2026.07.26
全自动线是方向,但半自动焊锡设备依然有不可替代的场景:小批量多品种订单、研发打样、以及全自动改造难度大的异形件。比如,当订单只有几百个,专门做一套自动上料机构成本太高,半自动设备由人工放料,设备完成焊...
-
 珠三角TWS激光锡膏采购
发布时间:2026.07.25
讨论锡膏激光焊锡设备的价格构成,需要建立全生命周期成本的视角。初期报价涵盖激光器、运动平台、视觉系统等硬件成本,以及软件授权与集成调试费用。更深层的价值差异体现在工艺软件包的成熟度、设备长期运行的稳定...
-
 江浙沪DIP工艺激光锡丝价格
发布时间:2026.07.24
不规则焊盘的焊接质量,取决于光斑几何形状与焊盘形状的匹配度。圆形光斑焊接长方形焊盘时,热量集中在焊盘中心,边缘温度不足易导致冷焊;焊接环形焊盘时,中心热量难以传导至外圈,影响润湿。解决方案是通过光学整...
-
 江浙沪磁头激光锡环机应用范围
发布时间:2026.07.24
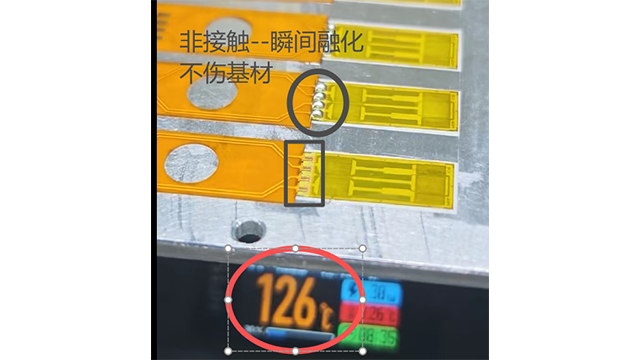
汽车传感器,装在发动机舱或底盘上,面对高低温、振动、油污等环境。焊点不*需要焊牢,还要能承受长期的机械应力和热冲击。点锡膏激光焊,因为局部快速加热,形成的焊点晶粒较细密,热影响区较小,抗疲劳性能较好。...
-
江浙沪磁头激光锡球机优缺点
发布时间:2026.07.23
当开始寻找磁头点锡膏激光焊供应商时,价格与标准设备参数是考量因素,但更深层的决策应基于供应商的工艺理解。磁头这类精密部件的焊接,面临着焊盘微小、材料特殊且对热极其敏感的共性挑战。一个合格的供应商需要理...
-
 珠三角汽车电子送锡丝激光焊设备制造商
发布时间:2026.07.22
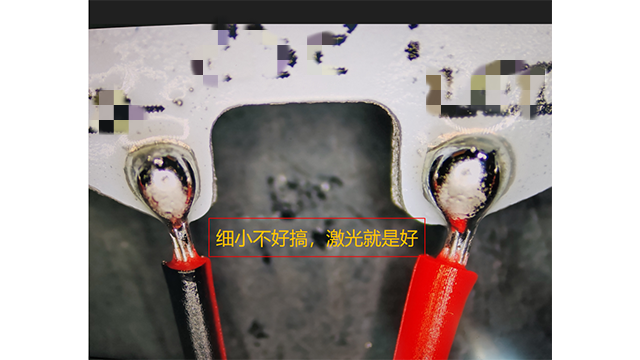
精密焊接全制程设备就是把产品从散件到成品的所有焊接相关工序集成在一起,中间不落地。比如焊高速线,要先去铝箔、剥绝缘层、整形、焊接、固化、检测,如果每步都是单独机器,搬运就可能碰伤芯线。全制程设备用流水...
-
重庆TWS激光锡环机生产线
发布时间:2026.07.21
设备对产品尺寸的适应性,体现在工作台行程、轨道调节范围、治具兼容性三个维度。耐斯特在线式激光焊锡机轨道宽度可调范围50-400mm,传送速度1-300mm/sec可调,可覆盖从微型耳机线到大尺寸电池保...
-
软硬电路板激光锡膏整线
发布时间:2026.07.20
判断工作站能不能融入现有产线,先看接口:来料方式和设备进料口是否匹配,焊完后的产品怎么流转,是直接掉落到传送带还是需要人工取放。再看柔性:如果明年产品尺寸稍微变化,工作站是只能报废,还是通过换治具改程...
-
 重庆高频天线激光锡丝机源头厂家
发布时间:2026.07.19
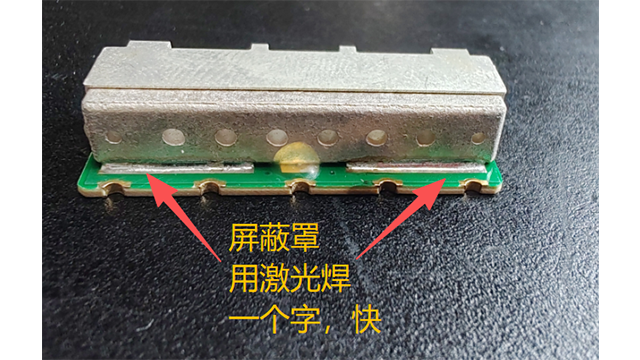
FPC或带敏感元件的PCB组装常需局部补锡,器件周围怕热怕污染。在线式点锡膏激光焊集成精密点胶与激光焊接于产线,连续完成涂膏与熔化。激光加热高度局域化,热影响范围小,保护周边器件。相比波峰焊,它避免了...
-
 深圳自动化激光锡环机优缺点
发布时间:2026.07.18
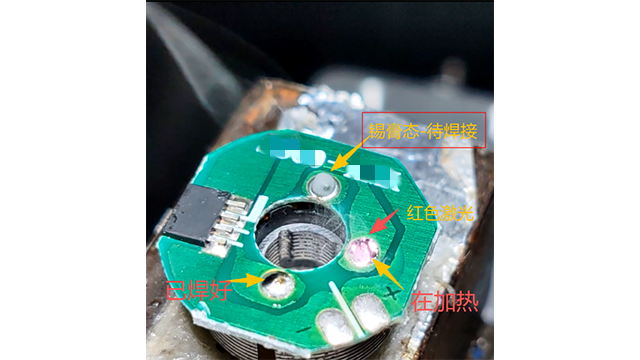
打样资料准备的完备程度直接影响打样效率和效果转化率。必备资料包括:产品实物样品(不少于50个,涵盖正常品与边界品);焊接图纸(标注焊盘尺寸、位置、基材);技术要求(焊接强度、外观标准、可靠性测试要求)...
-
珠三角DIP工艺激光锡丝机非标定制
发布时间:2026.07.17
微型马达型号多样,换产频率较高,夹具更换的便捷性直接影响产线切换效率。快换夹具设计通常采用定位销加磁吸或快速夹钳方式,无需工具即可拆装,且重复定位精度有保证。设备程序库可存储多组焊接参数,换产时调出对...
-
咪头激光锡膏设备制造商
发布时间:2026.07.17
传感器模组、控制板接插件等汽车电子组件常呈多品种、中等批量生产特点。转盘式双激光焊锡系统为此提供了理想的自动化解决方案。转盘循环实现工位无缝衔接,双激光头可灵活配置以同步焊接或处理不同类型焊点。汽车电...
-
磁头点锡膏激光焊生产线
发布时间:2026.07.17
FPC或带敏感元件的PCB组装常需局部补锡,器件周围怕热怕污染。在线式点锡膏激光焊集成精密点胶与激光焊接于产线,连续完成涂膏与熔化。激光加热高度局域化,热影响范围小,保护周边器件。相比波峰焊,它避免了...
-
江浙沪DIP工艺激光锡球机报价
发布时间:2026.07.16
研发能力的判断依据不*是宣传册上的描述,而是实际的技术交付能力。可考察:是否具备特殊光斑定制能力?能否处理特殊材料焊接(陶瓷、铝基板、不锈钢)?产品换线时工艺参数能否快速迁移?耐斯特2004年成立,自...
-
广东摄像头激光锡丝机工作站
发布时间:2026.07.16
手工绕制的无线充线圈,引线位置可能存在偏差,自动化设备若按固定坐标焊接,容易导致偏位不良。应对来料一致性差的问题,设备需依赖视觉引导:CCD相机识别每根引线的实际位置,运动机构根据识别结果动态调整焊接...
-
广东FPC激光激光锡环机供应商
发布时间:2026.07.16
成功案例要看“相似度”:服务过哪类行业?解决的是单机问题还是整线问题?比如做数据线的厂家,如果案例里有大量TWS耳机焊接经验,那说明对微小焊点和精密控制有把握。但也要问清楚案例的具体工艺难点,避免被表...
-
深圳3c电子激光锡球工作站
发布时间:2026.07.16
FPC软板铜箔与基材粘接力较弱,焊接时温度过高、压力过大或焊头刮擦都容易导致焊盘损伤。耳机线自动化焊锡中,采用热压焊工艺可降低风险:热压头平整,垂直下压,压力均匀分布在引脚上,无水平摩擦。激光焊锡则完...
-
四川在线式激光锡环机尺寸
发布时间:2026.07.16
厂家直销模式下,服务网络密度影响售后响应时效。耐斯特深圳总部位于龙华区,厂房面积3500平米,覆盖珠三角客户;重庆产业园2013年落成,自购土地30亩、建筑面积15000平米,服务西南市场;昆山办事处...
-
深圳激光锡球安装调试
发布时间:2026.07.16
激光焊锡与热压焊的技术选型,本质是热影响控制与焊接效率的权衡。激光焊锡优势在于非接触、热影响区小、精度高,适合0.1mm细间距焊盘、热敏感元件、陶瓷铝基板等高散热材料;局限在于对大焊点或需要一次性完成...
-
深圳自动化激光锡球机尺寸
发布时间:2026.07.16
设备报价差异本质上反映了配置与服务的差异。激光器品牌、运动控制卡等级、丝杆导轨精度,直接决定设备寿命与稳定性;打样服务、安装调试、操作培训、售后响应,直接影响投产效率与运维成本。低价设备往往在这些方面...
-
 珠三角TWS送锡丝激光焊供应商
发布时间:2026.07.15
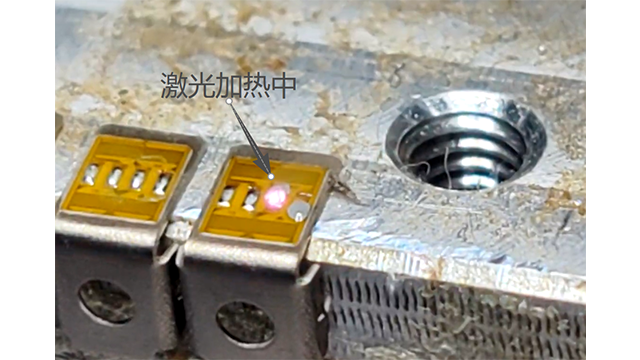
对于电声器件这类多品种、中等批量的生产,转盘式双激光焊锡工作站提供了一种高效的平衡方案。其圆形转盘上可搭载多组夹具,一组在焊接工位作业时,另一组可在上下料工位进行更换,实现了生产时间的无缝衔接,产能相...
-
四川TWS激光锡膏机报价
发布时间:2026.07.15
TWS耳机音圈与导线的连接点,其焊接质量直接决定电阻稳定性与信号完整性,任何微小瑕疵都可能引入噪音。点锡膏激光焊先精密点涂微量锡膏,再用激光束快速精确加热。激光能量高度集中,加热时间极短,向音圈丝材和...
-
 江浙沪汽车电子激光锡球机不规则焊盘
发布时间:2026.07.15
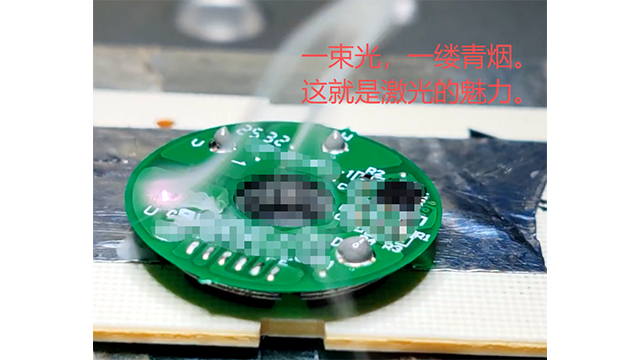
选购激光锡膏设备时,需注意设备是否适合自己的产品。有些设备厂家过度强调激光器功率,而忽略了温控精度和光斑匹配性对实际焊接效果的决定性影响。例如0.1mm细间距焊盘或高散热陶瓷基板,对温度反馈速度要求较...
-
广东咪头激光锡丝机厂家联系方式
发布时间:2026.07.15
SMT产线完成后,常有一些因高度突出或热敏感而无法过回流焊的接插件、端子需要焊接。送锡丝激光焊是完成这道SMT后工艺的高效选择。设备用视觉精确定位,送丝机构将锡丝送到指定位置,激光照射熔融。激光能量高...
-
珠三角TWS激光锡环机设备
发布时间:2026.07.15
良率稳定性的商业价值在于生产计划的可预测性。良率波动1%,对月产能千万级的生产线意味着数十万的产品需返修或报废,影响交付计划。良率稳定性的技术保障来自设备的过程能力指数Cpk≥1.33。耐斯特激光焊锡...
-
珠三角微型马达激光锡球机供应商
发布时间:2026.07.14
高速线缆生产的特点是量大、焊点多,对节拍要求较高。激光锡球机速度快是其优势,但还需要保证每个焊点的质量。在高速生产中,设备长时间连续运行可能出现温度漂移或机构磨损,导致焊点质量波动。选设备时,可以考察...
-
深圳高频天线激光锡球机生产线
发布时间:2026.07.14
进行精密焊接咨询时,高效沟通需要提供三类信息:产品信息、工艺痛点、产能目标。产品信息包括实物或高清图、材质、焊盘尺寸,这决定了用激光还是热压。工艺痛点比如虚焊率高、效率低、人工成本高,能帮供应商快速定...
-
四川摄像头激光锡膏机良率
发布时间:2026.07.14
汽车电子对可靠性的要求达到了苛刻级别,送锡丝激光焊因其特性在多个关键场景站稳脚跟。车用传感器的内部焊接是典型范例,其内部往往包含陶瓷基板和热敏元件,送丝激光焊的局部快速加热能完美避免热损伤。在新能源汽...
-
珠三角汽车电子激光锡膏源头厂家
发布时间:2026.07.14
3C产品芯片封装越来越小,QFN、CSP底部焊盘不可见,焊接压力、温度稍有偏差就可能导致虚焊或桥接。未来趋势是更精细的控温和压力闭环。自动热压焊机能精确控制压头和温度,通过热电偶实时监测,保证每个焊点...