-
 深圳汽车电子激光锡丝设备制造商
发布时间:2026.08.11
技术实力可以从小细节看出端倪:比如问他们怎么应对高反材料的激光焊接,有经验的供应商会讲如何调整光斑模式或加装防反保护装置,而不是简单说“功率大就行”。再比如聊到温度控制,他们能否解释热电偶的安装位置对...
-
 深圳DIP工艺激光锡球整线
发布时间:2026.08.09
一家出色的在线式激光焊锡设备制造商,其首要竞争力体现在对“工业化应用”的深刻理解上。这包括:设备能否在车间常见的电压波动、粉尘环境中稳定工作?平均无故障运行时间(MTBF)能否达到产线要求?出现故障后...
-
四川FPC激光激光锡球机生产线
发布时间:2026.08.09
高频天线焊接位置偏差或锡量变化会改变谐振频率,影响信号收发。随着5G频段增加,频段更高波长更短,对焊接精度要求更严。自动精密焊接设备通过视觉定位精确放置天线,激光焊锡保证焊点大小一致,成为行业趋势。选...
-
 重庆摄像头激光锡球机采购
发布时间:2026.08.08
无线充线圈采用漆包线绕制,外层绝缘漆若不去除干净,焊接时必然出现虚焊。自动上料焊锡中,激光去漆是目前效率较高且损伤较小的方式。激光能量精确烧蚀漆层,不伤铜线,去漆后可直接沾锡焊接。相比机械物理剥漆或化...
-
重庆微型马达激光锡球机应用范围
发布时间:2026.08.07
多品种小批量生产非常头疼的是换型时间和设备闲置。一台精密焊接工作站如果能覆盖激光焊、热压焊、自动沾锡等多种工艺,换产品时调出对应配方、换上治具就能开工,产线灵活性会明显提升。比如做天线加工的厂家,现在...
-
 咪头激光锡环设备
发布时间:2026.08.06
合同条款里要重点关注验收标准和售后响应。验收标准不能只写“设备正常运行”,得明确用客户产品连续生产多长时间(比如72小时),良率达到多少(参考打样数据),而且故障次数限制在几次以内。付款节点建议和验收...
-
 深圳TWS激光焊锡机厂家联系方式
发布时间:2026.08.05
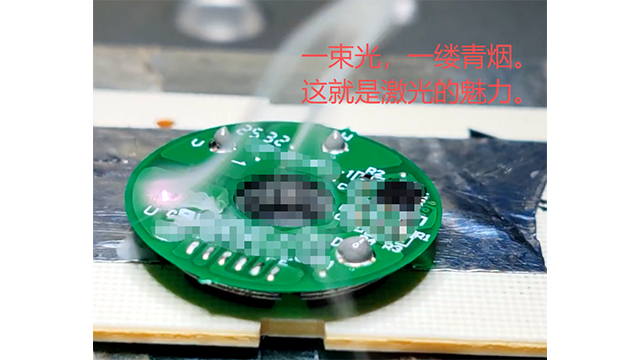
TWS耳机音圈与导线的连接点,其焊接质量直接决定电阻稳定性与信号完整性,任何微小瑕疵都可能引入噪音。点锡膏激光焊先精密点涂微量锡膏,再用激光束快速精确加热。激光能量高度集中,加热时间极短,向音圈丝材和...
-
重庆SMT后工艺送锡丝激光焊源头厂家
发布时间:2026.08.04
近年在3C电子产品不断迭代的前提下组装焊接制程中更趋于微型化,异形化,复杂化的趋势下,锡膏点锡膏激光焊的应用场景正快速拓展。这项工艺结合了精密点胶的灵活性与激光加热的局部性,特别适合对热敏感元器件的组...
-
 江浙沪汽车电子激光锡丝机工作站
发布时间:2026.08.03
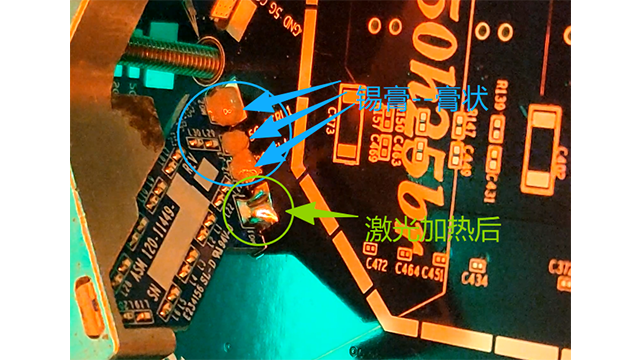
筛选锡膏激光焊锡供应商,是一个构建长期生产伙伴关系的过程。可靠的供应商不只提供设备,更贡献其工艺知识库与工程经验。他们能协助分析产品设计中的可制造性,提前预警潜在的焊接风险。其设备应经过严格的老化测试...
-
 深圳屏蔽罩送锡丝激光焊源头厂家
发布时间:2026.08.03
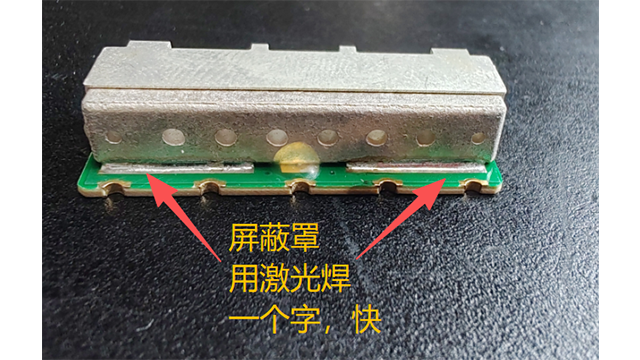
良率目标的实现依赖于过程能力的系统化管控。激光焊锡的过程能力指数Cpk取决于三个要素:激光功率稳定性、温度反馈响应速度、锡量控制精度。耐斯特激光焊锡机采用高速闭环负反馈控制,实时修正功率输出,确保每个...
-
 半导体点锡膏激光焊应用范围
发布时间:2026.08.02
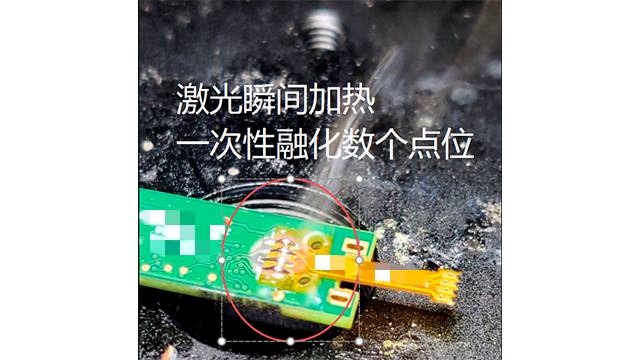
高频天线焊接位置偏差或锡量变化会改变谐振频率,影响信号收发。随着5G频段增加,频段更高波长更短,对焊接精度要求更严。自动精密焊接设备通过视觉定位精确放置天线,激光焊锡保证焊点大小一致,成为行业趋势。选...
-
 深圳咪头激光锡膏安装调试
发布时间:2026.08.01
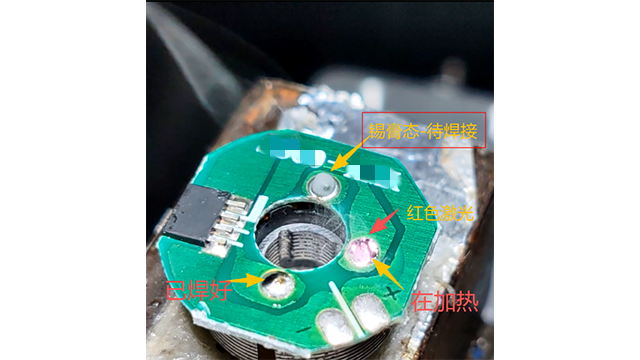
折叠手机或高要求穿戴设备中的软硬结合板,焊接面临材料热膨胀系数不匹配的挑战。软板部分柔韧怕热,硬板部分需牢固连接,传统方式易导致软板起皱或金手指脱落。点锡膏激光焊工艺提供了高适应性的解决方案。工艺先精...
-
自动化激光锡丝机不规则焊盘
发布时间:2026.08.01
安装调试周期取决于设备复杂度与工艺成熟度。标准设备且已完成打样,调试周期通常3-5天,主要工作包括设备就位、电源气源连接、工艺参数导入、首件验证、操作培训。非标整线且涉及多工序联调,周期可能延长至10...
-
四川自动激光锡球成功案例
发布时间:2026.08.01
激光焊锡膏优势在高精度、热影响小和编程灵活性,适合微型、异形元件。局限性在于设备投入较高,对高反射率材料需特别处理,工艺窗口窄。在汽车电子控制板或高频天线生产中,需权衡其优势与成本。理解局限性有助于将...
-
 屏蔽罩激光锡膏机报价
发布时间:2026.07.31
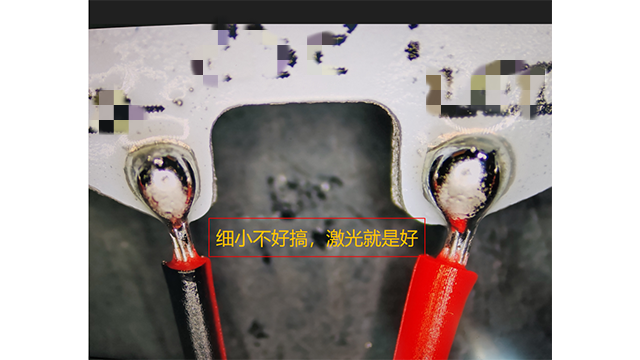
模块化的激光锡膏焊接工作站适合部署在现有产线的关键工位,用于替换人工或处理小批量多品种订单。它集成视觉定位、锡膏涂敷与焊接功能,灵活性高。性能关键在于子系统协同精度与操作便捷性。对于中批量生产的汽车电...
-
广东半导体激光锡球安装调试
发布时间:2026.07.31
汽车传感器,装在发动机舱或底盘上,面对高低温、振动、油污等环境。焊点不*需要焊牢,还要能承受长期的机械应力和热冲击。点锡膏激光焊,因为局部快速加热,形成的焊点晶粒较细密,热影响区较小,抗疲劳性能较好。...
-
四川激光锡球价格
发布时间:2026.07.31
算性价比得把账算全:设备本身价格 + 能耗 + 维护费用 + 因不良率产生的隐形成本。一台报价低10%的设备,如果每天多耗几十度电,或者每个月多出1%的焊接不良需要返修,一年下来多花的钱可能比设备差价...
-
珠三角3c电子激光锡环价格
发布时间:2026.07.30
设备报价差异本质上反映了配置与服务的差异。激光器品牌、运动控制卡等级、丝杆导轨精度,直接决定设备寿命与稳定性;打样服务、安装调试、操作培训、售后响应,直接影响投产效率与运维成本。低价设备往往在这些方面...
-
广东DIP工艺激光锡球应用范围
发布时间:2026.07.30
判断精密焊接生产厂家是否靠谱,非常简单的办法是看它有没有自己的工艺实验室。光卖设备的,和能把焊接工艺讲透的,完全是两回事。靠谱的厂家会主动问:你的产品是锡膏还是锡丝焊?焊盘有没有镀层?现有的良率是多少...
-
四川TWS激光锡膏尺寸
发布时间:2026.07.30
需要报价或打样时,非常直接的方式是联系厂家销售或技术支持,提供产品信息和需求描述。如果有实物样品,寄过去并注明焊接要求(焊点位置、材料、期望节拍),厂家就能针对性地调试工艺并给出参数和报价。打样过程建...
-
深圳汽车电子激光锡球源头厂家
发布时间:2026.07.30
元器件生产涉及多道焊接工序,如去漆、沾锡、焊接、点胶,传统分站作业需要在各工序间周转物料,占用人工、容易碰伤产品、生产周期长。采用全制程设备将这些工序整合成一条自动线,治具回流,物料一次性完成所有焊接...
-
 珠三角咪头激光锡丝机
发布时间:2026.07.30
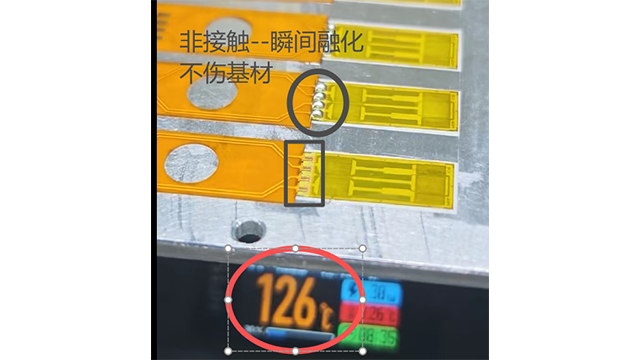
设备进场前,先确认基础设施:电源电压、压缩空气压力、抽风管道是否到位,这些基础条件不满足,调试就得干等。另外,规划好设备摆放位置,留出足够的维护通道和物料周转区。安排好学机器的操作员全程跟着调试,从机...
-
珠三角微型马达送锡丝激光焊生产线
发布时间:2026.07.30
元器件焊接工作站需要集成自动上下料、视觉定位、焊接和检测功能,形成闭环生产单元。问题是如何确保各模块节拍匹配和通信兼容,否则会出现视觉定位完成了、焊接头还在忙,或者检测数据传不到MES系统。集成式工作...
-
江浙沪软硬电路板激光锡丝性价比
发布时间:2026.07.30
设备买回去,培训完成后,操作人员宜掌握的一项技能是观察焊点质量的能力。激光锡丝焊接虽然自动化程度较高,但调试阶段仍需要人员判断。操作人员可以学习通过观察焊点外观来反推参数是否合适。例如,焊点表面发灰、...
-
广东FPC激光激光锡球机安装调试
发布时间:2026.07.29
设备价格谈判不应只关注总价,还可以关注价值构成。显性成本包括设备本体、激光器、运动控制、治具;隐性成本包括打样费、安装调试差旅费、操作培训费、保修期满后的备件价格。耐斯特报价单明确区分设备配置清单、服...
-
线材激光锡环机厂家联系方式
发布时间:2026.07.29
电源模块、传统接口等仍离不开通孔插装元件,即DIP工艺。传统波峰焊或手工焊在元件混装时易造成热损伤或焊点一致性差。激光焊锡提供了一种革新方案:激光精确照射通孔引脚顶端,快速熔化锡膏或锡丝,让焊料填充通...
-
珠三角自动化激光锡膏优缺点
发布时间:2026.07.29
高速线自动化焊锡将焊接操作从手工作业转变为设备自动化。操作员不再需要掌握烙铁技巧,但需要学会操作设备界面、识别焊接质量、处理常见故障。岗位技能要求从手工技能转向设备管理与质量控制能力。设备界面的直观性...
-
电声器件激光锡膏机生产线
发布时间:2026.07.28
高频天线焊接位置偏差或锡量变化会改变谐振频率,影响信号收发。随着5G频段增加,频段更高波长更短,对焊接精度要求更严。自动精密焊接设备通过视觉定位精确放置天线,激光焊锡保证焊点大小一致,成为行业趋势。选...
-
深圳线材激光锡球机整线
发布时间:2026.07.28
FPC软板铜箔与基材粘接力较弱,焊接时温度过高、压力过大或焊头刮擦都容易导致焊盘损伤。耳机线自动化焊锡中,采用热压焊工艺可降低风险:热压头平整,垂直下压,压力均匀分布在引脚上,无水平摩擦。激光焊锡则完...
-
 珠三角汽车电子点锡膏激光焊成功案例
发布时间:2026.07.28
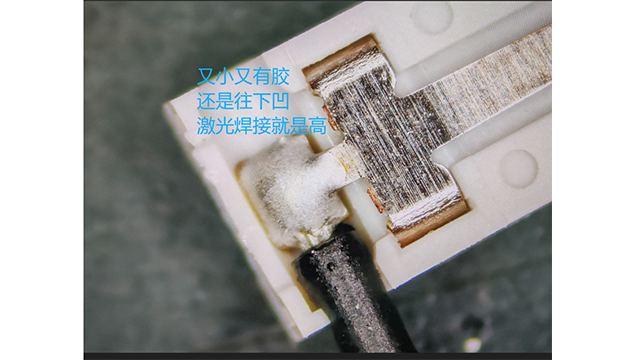
精密焊接采购合同签完,非常容易忽略的是备品备件供应周期和操作培训深度。有些设备加热片、送锡嘴是特定型号,供应商库存不足时要从国外调货,一等两周,产线只能停摆。培训方面,如果只讲开机关机,换产品时参数怎...