-
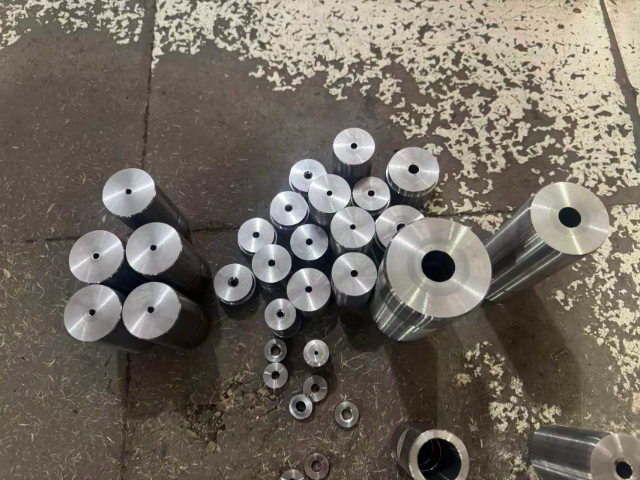
 嘉兴多工位螺丝模具技术支持
发布时间:2026.08.02
多工位冷镦螺丝模具复杂异形型腔开粗工序大多采用线切割工艺完成,线切割加工结束后型腔边缘附着氧化皮与切割纹路,需要通过后续打磨工序去除多余瑕疵。加工厚度偏大的模具钢材时,放慢线切割走丝行进速度,保障型腔...
-
宁波多工位螺丝模具性价比
发布时间:2026.08.01
多工位冷镦螺丝模具在实际投产使用过程中,会跟随原材料材质差异调整型腔内部成型结构,不同牌号的线材在冷态挤压形变时的延展系数存在区别,模具型腔内壁的曲面弧度、预留形变间隙都需要结合来料实测数据逐步微调。...
-
 嘉兴多工位螺丝模具厂家
发布时间:2026.07.31
小型轻量化多工位冷镦螺丝模具人工转运时,操作人员佩戴防滑劳保手套握持模具非型腔部位,杜绝手掌汗液接触精密腔体引发锈蚀问题,大体积重型模具依靠叉车配合托架转运,模具出厂加工阶段预留吊装孔位,吊装作业依托...
-
上海红打螺丝模具选购
发布时间:2026.07.31
多工位冷镦螺丝模具在日常生产装配环节,需要配合冷镦设备的运行节奏完成坯料的形变加工,模具主体由不同功能的模腔结构拼接组成,原材料选用适配冷挤压受力环境的钢材进行锻打预处理,加工阶段会经过粗车、精铣、热...
-
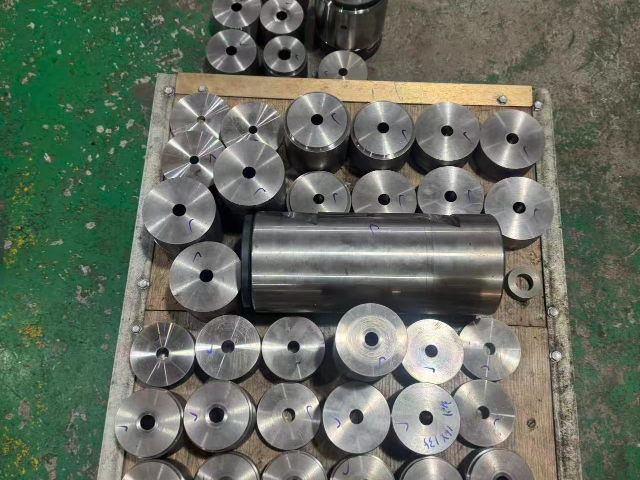 邯郸硬质合金螺丝模具供应商
发布时间:2026.07.31
从模具零部件加工环节来看,构成多工位冷镦螺丝模具的各类镶块、冲头坯料经过锻打、退火处理后,进入机械切削工序,车铣加工环节把控坯料外形基础尺寸,后续磨削工序细化型腔与冲头工作面的表面状态。热处理工序会改...
-
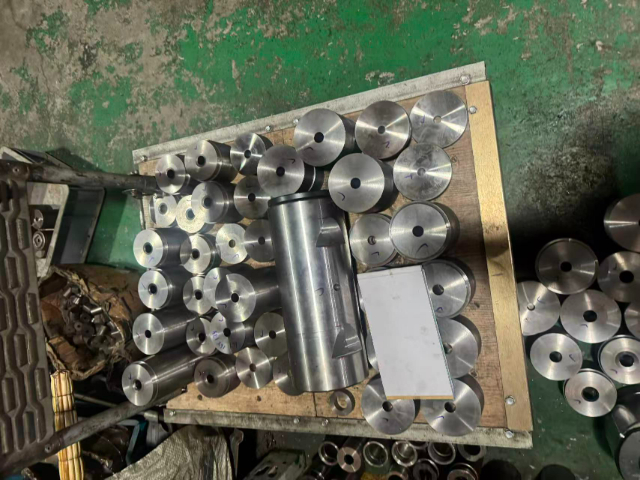 铜陵非标螺丝模具原厂直供
发布时间:2026.07.30
存放于恒温仓储库房的多工位冷镦螺丝模具,库房湿度控制在固定区间,避免空气中水汽凝结在模具金属表面形成锈斑,仓储货架分层摆放模具,重型模具置于货架下层,轻型小规格模具放置上层。模具入库前完成清洁、防锈油...
-
常州螺丝模具技术支持
发布时间:2026.07.30
使用多工位冷镦螺丝模具加工铝制螺丝坯料时,铝屑质地偏软容易粘连在型腔内壁,持续生产需要提升润滑油的附着性能,选用带极压添加剂的冷镦油,减少铝料粘模现象。粘模堆积过多会改变型腔有效成型空间,产出的螺丝头...
-
 广东红打螺丝模具技术参数
发布时间:2026.07.30
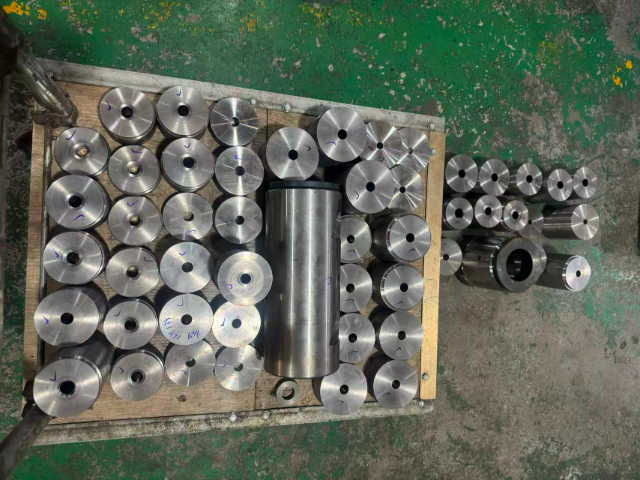
生产环境里飘散的金属粉尘、细小坯料碎屑容易卡在多工位冷镦螺丝模具各个工位缝隙之中,长时间堆积的硬质杂质会在坯料挤压过程压入螺丝毛坯表层,形成凹坑、毛刺等外观瑕疵,车间操作人员利用高压在设备短暂停机间隙...
-
衡阳钨钢螺丝模具售后服务
发布时间:2026.07.29
针对非标规格螺丝加工定制的多工位冷镦螺丝模具,前期需要依托产品图纸标注的各项尺寸绘制模具加工图纸,制图环节标注各工位型腔深度、孔径、镶件厚度等基础数据,加工人员依照图纸数据开展坯料下料与机加工。非标螺...
-
邢台多工位螺丝模具技术参数
发布时间:2026.07.29
多工位冷镦螺丝模具在实际投产使用过程中,会跟随原材料材质差异调整型腔内部成型结构,不同牌号的线材在冷态挤压形变时的延展系数存在区别,模具型腔内壁的曲面弧度、预留形变间隙都需要结合来料实测数据逐步微调。...
-
 常州钨钢螺丝模具售后服务
发布时间:2026.07.29
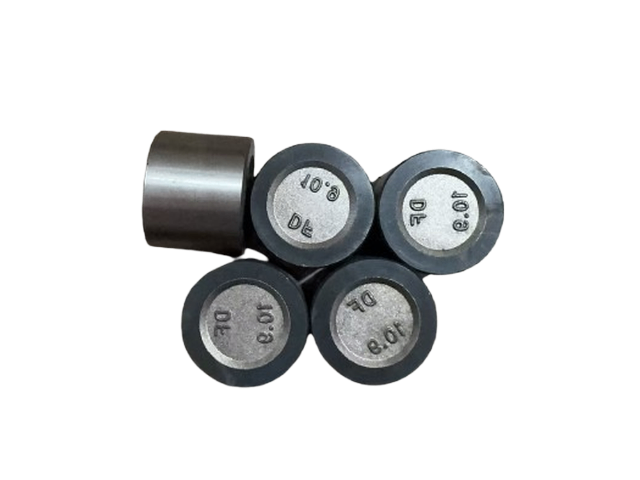
多工位冷镦螺丝模具加工图纸标注的各项公差数值,依照紧固件行业现行通用规范拟定,图纸内容需要修改时,工艺、制图、生产三方工作人员共同核对确认,留存图纸变更签字记录,新版图纸替换旧版图纸归档存放,防止加工...
-
长沙硬质合金螺丝模具供应商
发布时间:2026.07.28
多工位冷镦螺丝模具加工过程中的线切割工序多用于复杂异形型腔开粗,线切割加工后的型腔边缘存在氧化层,需要后续打磨工序去除氧化层与细微切割纹路。线切割走丝速率根据模具钢材厚度调整,厚料模具放慢走丝速度,保...
-
 温州螺丝模具技术支持
发布时间:2026.07.28
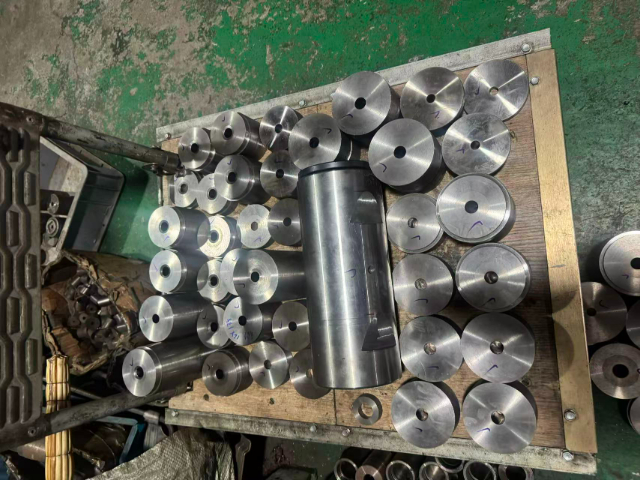
针对非标规格螺丝加工定制的多工位冷镦螺丝模具,前期需要依托产品图纸标注的各项尺寸绘制模具加工图纸,制图环节标注各工位型腔深度、孔径、镶件厚度等基础数据,加工人员依照图纸数据开展坯料下料与机加工。非标螺...
-
 厦门非标螺丝模具型号
发布时间:2026.07.28
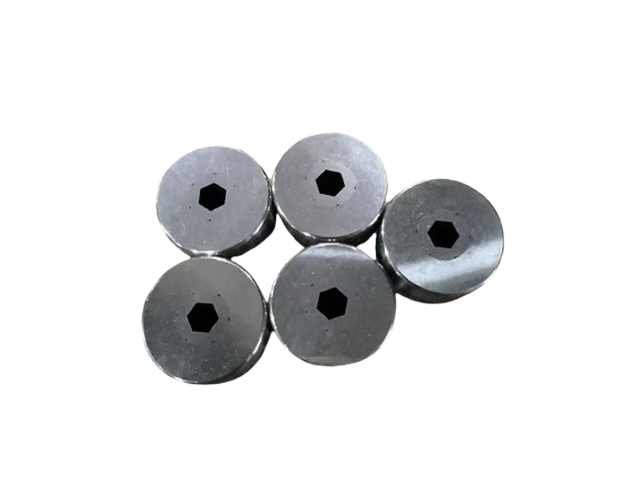
温秋冬季节车间环境温度偏,新装上机的多工位冷镦螺丝模具不能立刻投入满负荷生产,需要空载空转一段时间,依靠设备运转摩擦产生的热量缓慢提升模具整体温度,模具与常温坯料温差过大容易在型腔内壁生成应力裂纹。模...
-
苏州冷镦螺丝模具
发布时间:2026.07.28
多工位冷镦螺丝模具所用模具钢会因为不同冶炼炉次出现理化指标小幅浮动,同一批次订单配套的模具尽量选用同炉号钢材下料,缩小同批次模具上机后的使用差异。模具型腔内壁精加工依托内圆磨、平面磨设备完成,研磨过程...
-
 湖南冷镦螺丝模具规格
发布时间:2026.07.28
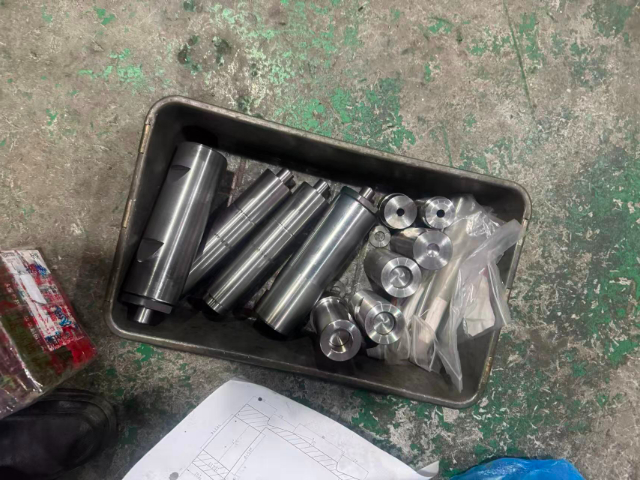
多工位冷镦螺丝模具加工图纸标注的各项公差数值,依照紧固件行业现行通用规范拟定,图纸内容需要修改时,工艺、制图、生产三方工作人员共同核对确认,留存图纸变更签字记录,新版图纸替换旧版图纸归档存放,防止加工...
-
 常州多工位螺丝模具供应商
发布时间:2026.07.28
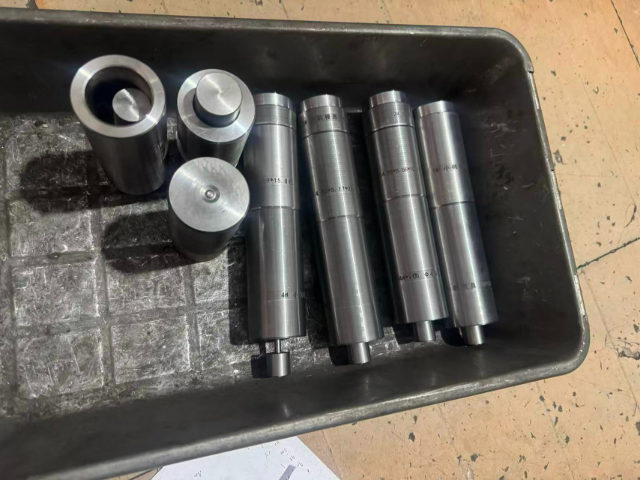
制作多工位冷镦螺丝模具所用钢材的熔炼批次不同,会带来材质理化参数的细微差别,同一批订单所用模具原料尽量选用同一熔炼批次钢材,缩小同批次模具使用性能的浮动范围。模具研磨工序依托平面磨床、内圆磨床完成型腔...
-
重庆硬质合金螺丝模具技术参数
发布时间:2026.07.28
多工位冷镦螺丝模具在配套冷镦设备投产使用前,整套模体需要在装配成组合拼装作业,拼装环节依靠厚薄规、深度尺等常规量具辅助把控各个组件的装配间隙,模具所用原材料经过锻打、退火等前期预处理工序,用来改善钢材...
-
杭州钨钢螺丝模具技术支持
发布时间:2026.07.27
车间组织操作工开展多工位冷镦螺丝模具维保实操培训,培训内容围绕模具拆解先后顺序、腔体除污方法、简易打磨修整技巧、全流程防锈养护规范开展,参训人员实操拆装小型模具,熟悉镶套、定位环、冲头等零配件的拆装逻...
-
铜陵钨钢螺丝模具售后服务
发布时间:2026.07.27
多工位冷镦螺丝模具加工过程中的线切割工序多用于复杂异形型腔开粗,线切割加工后的型腔边缘存在氧化层,需要后续打磨工序去除氧化层与细微切割纹路。线切割走丝速率根据模具钢材厚度调整,厚料模具放慢走丝速度,保...
-
硬质合金螺丝模具供应商
发布时间:2026.07.27
多工位冷镦螺丝模具的上下模配合间隙由产品公差和坯料伸缩系数共同确定,间隙数值过小,冷镦过程中多余金属材料无处延展,容易造成产品开裂同时加剧模具承压损耗;间隙数值偏大,坯料挤压后出现多余飞边,增加后续螺...
-
 衡阳非标螺丝模具选购
发布时间:2026.07.27
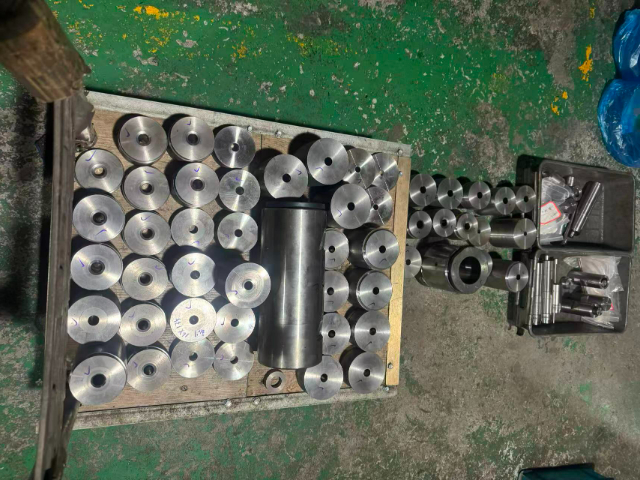
车间开展多工位冷镦螺丝模具维保培训时,围绕模具拆解顺序、清洁要点、简易修整手法、防锈保养规范等内容实操演示,参训人员上手练习小型模具拆装作业,熟悉镶套、冲头、定位环等零部件的拆装逻辑。日常维保依照月度...
-
常州多工位螺丝模具咨询
发布时间:2026.07.27
用来加工自攻螺丝的多工位冷镦螺丝模具,成型工位型腔内壁加工细微预成型沟槽,沟槽深度和走向参考后续搓牙工序的工艺需求设定,直接决定牙尖初步成型效果。预镦工位只完成坯料体积聚拢,不做产品终外形定型,预留充...
-
 泰州红打螺丝模具技术参数
发布时间:2026.07.27
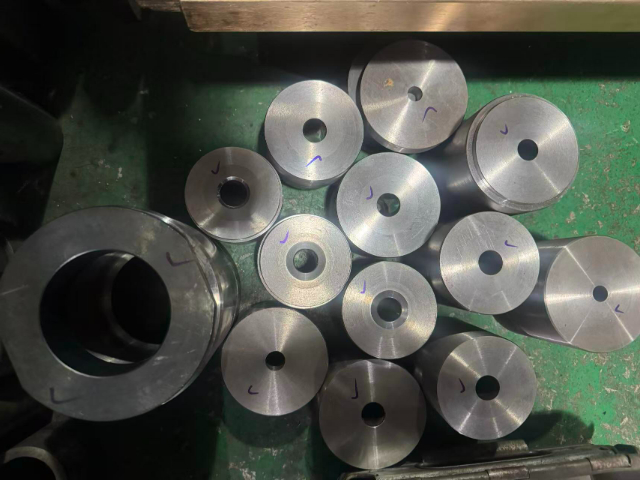
使用多工位冷镦螺丝模具加工铝质螺丝坯料时,铝屑质地柔软极易粘附在型腔内壁,持续量产阶段更换添加极压助剂的冷镦润滑油,削弱铝料和模具金属的粘附性能。型腔内部铝屑堆积过多会改变型腔有效成型容积,产出的螺丝...
-
连云港螺丝模具原厂直供
发布时间:2026.07.27
冷镦机设备滑块行程改动后,配套使用的多工位冷镦螺丝模具冲头伸入型腔深度随之变化,调试人员分次微调冲头安装高度,每调整一次就试产十件左右产品,测量螺丝头部厚度、外径等关键尺寸,逐步锁定合适的安装参数。滑...
-
 衡阳冷镦螺丝模具咨询
发布时间:2026.07.27
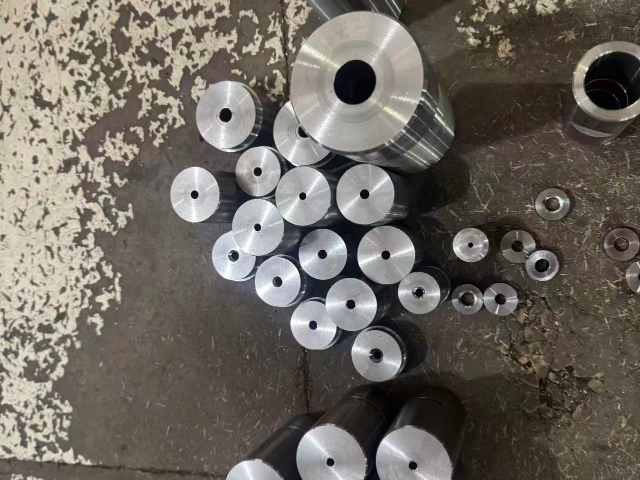
多工位冷镦螺丝模具根据加工线材材质调整型腔设计参数,铜质线材塑性偏软,模具型腔预留的金属延展空间可以适度缩小,不锈钢线材形变阻力偏大,对应成型工位的型腔圆角位置需要做圆滑处理,方便金属材料流动填充。生...
-
衡阳硬质合金螺丝模具价格
发布时间:2026.07.26
多工位冷镦螺丝模具加工过程中的线切割工序多用于复杂异形型腔开粗,线切割加工后的型腔边缘存在氧化层,需要后续打磨工序去除氧化层与细微切割纹路。线切割走丝速率根据模具钢材厚度调整,厚料模具放慢走丝速度,保...
-
无锡多工位螺丝模具联系电话
发布时间:2026.07.26
冷镦机设备滑块行程改动后,配套使用的多工位冷镦螺丝模具冲头伸入型腔深度随之变化,调试人员分次微调冲头安装高度,每调整一次就试产十件左右产品,测量螺丝头部厚度、外径等关键尺寸,逐步锁定合适的安装参数。滑...
-
重庆红打螺丝模具规格
发布时间:2026.07.26
模具表面镀层处理是优化多工位冷镦螺丝模具使用表现的常用手段,镀层工艺包含氮化、渗硼等多种处理方式,不同镀层工艺的处理温度、保温时长各有区别,氮化处理后的模具表层硬度得到改善,能够降低坯料摩擦带来的表层...
-
湖南冷镦螺丝模具厂家
发布时间:2026.07.26
高温夏季生产车间环境温度偏高,冷镦润滑油散热效率下降,多工位冷镦螺丝模具工作面蓄热速度变快,车间通过加装润滑油循环冷却装置降低油品工作温度,间接控制模具成型区域温度,缓解高温带来的模具表层软化磨损。午...