-
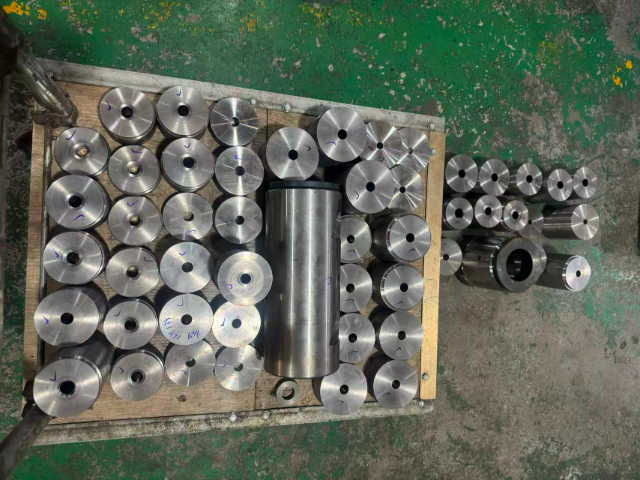
 台州钨钢螺丝模具售后服务
发布时间:2026.06.10
多工位冷镦螺丝模具在实际投产使用过程中,会跟随原材料材质差异调整型腔内部成型结构,不同牌号的线材在冷态挤压形变时的延展系数存在区别,模具型腔内壁的曲面弧度、预留形变间隙都需要结合来料实测数据逐步微调。...
-
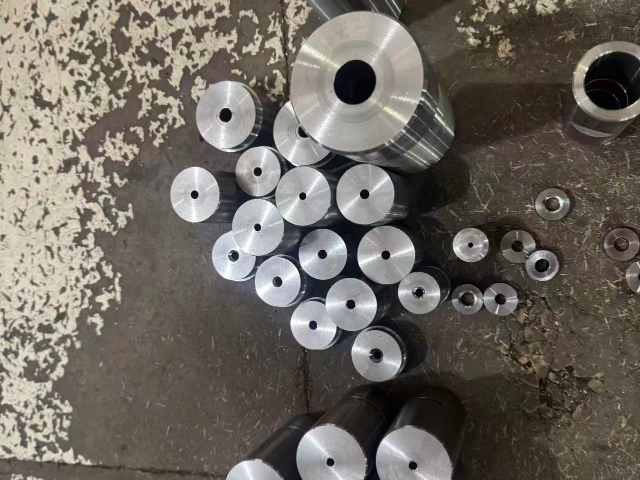 上海钨钢螺丝模具选购
发布时间:2026.06.09
配套多工位冷镦螺丝模具使用的冲头属于工位易损配件,冲头安装在模具上模位置,跟随设备滑块往复运动完成坯料镦压成型,冲头和型腔的同轴度把控影响螺丝头部同轴精度,装配冲头时借助百分表校准径向偏差。同一款模具...
-
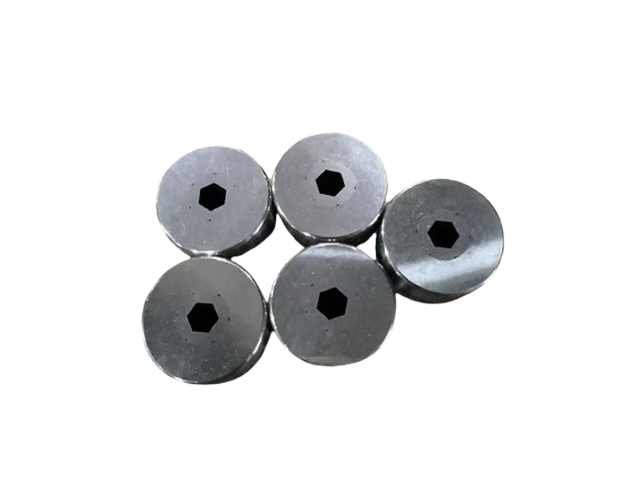 温州多工位螺丝模具价格
发布时间:2026.06.08
采用盘料线材作为原料生产螺丝时,线材经过校直机矫直后送入多工位冷镦螺丝模具进料口,线材表面的氧化皮会在送料摩擦过程脱落,细小硬质氧化颗粒进入型腔后划伤内壁,生产线配套加装钢丝轮打磨装置,在线材进入模具...
-
湖南螺丝模具联系电话
发布时间:2026.06.08
多工位冷镦螺丝模具在日常生产装配环节,需要配合冷镦设备的运行节奏完成坯料的形变加工,模具主体由不同功能的模腔结构拼接组成,原材料选用适配冷挤压受力环境的钢材进行锻打预处理,加工阶段会经过粗车、精铣、热...