-
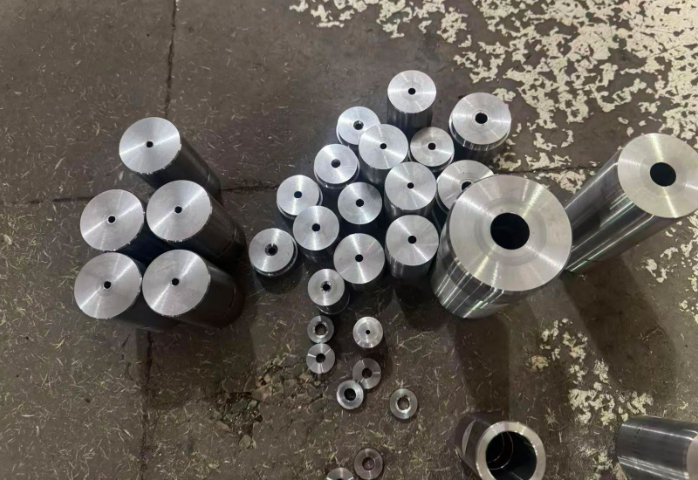
 嘉兴螺丝模具售后服务
发布时间:2026.08.27
多工位冷镦螺丝模具基体原材料选型结合订单生产周期规划,短期小批量接单生产选用经济型合金钢材压缩模具投入成本,常年不间断连续量产的产品配套模具选用适配交变挤压工况的特种模具钢材。模具钢原料进厂入库前抽取...
-
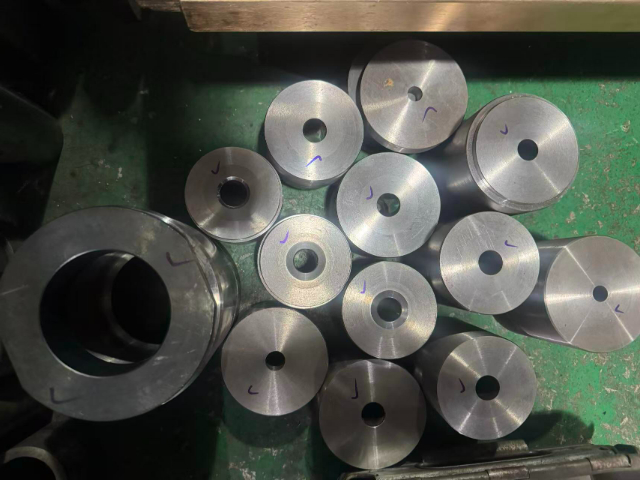 嘉兴硬质合金螺丝模具咨询
发布时间:2026.08.26
多工位冷镦螺丝模具加工图纸标注的各项公差数值,依照紧固件行业现行通用规范拟定,图纸内容需要修改时,工艺、制图、生产三方工作人员共同核对确认,留存图纸变更签字记录,新版图纸替换旧版图纸归档存放,防止加工...
-
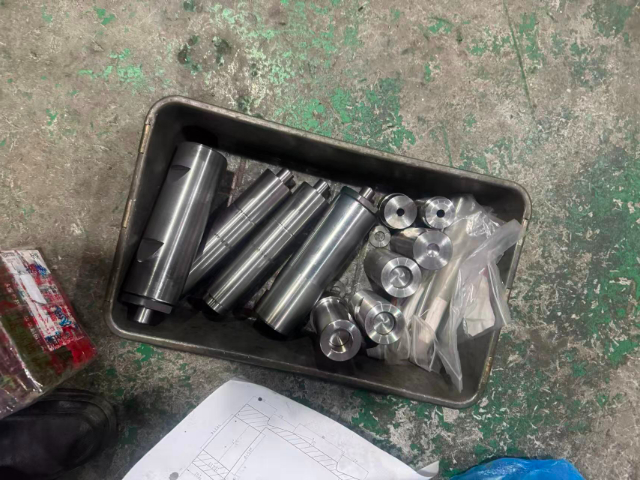 台州螺丝模具售后服务
发布时间:2026.08.25
多工位冷镦螺丝模具在实际投产使用过程中,会跟随原材料材质差异调整型腔内部成型结构,不同牌号的线材在冷态挤压形变时的延展系数存在区别,模具型腔内壁的曲面弧度、预留形变间隙都需要结合来料实测数据逐步微调。...
-
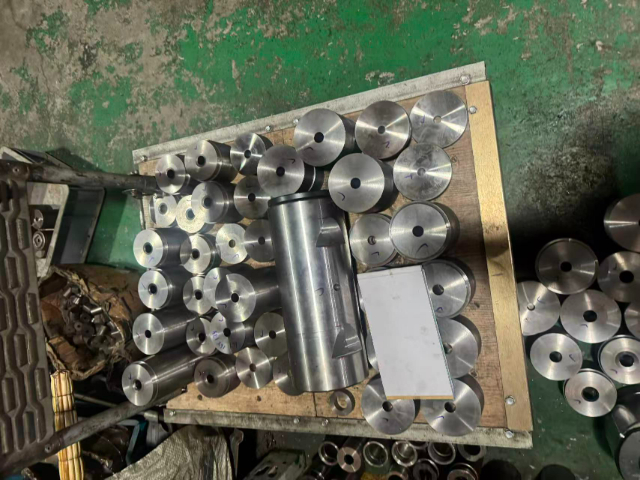 重庆多工位螺丝模具选购
发布时间:2026.08.25
使用多工位冷镦螺丝模具加工铝质螺丝坯料时,铝屑质地柔软极易粘附在型腔内壁,持续量产阶段更换添加极压助剂的冷镦润滑油,削弱铝料和模具金属的粘附性能。型腔内部铝屑堆积过多会改变型腔有效成型容积,产出的螺丝...
-
 湖南螺丝模具联系电话
发布时间:2026.08.24
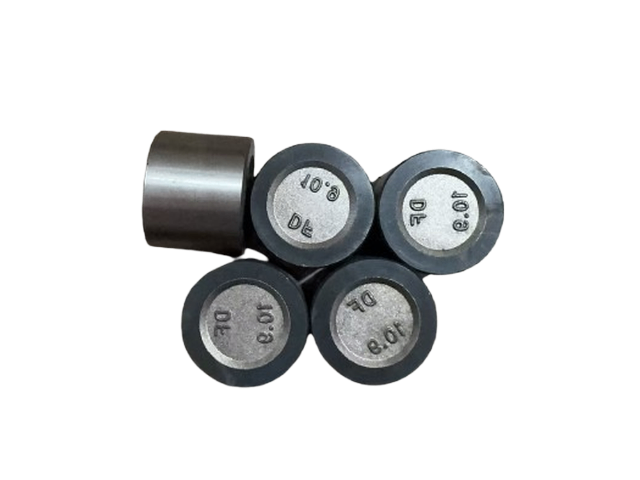
表面镀层处理是优化多工位冷镦螺丝模具工作面使用状态的常用工艺,氮化、渗硼是车间应用频次较多的处理方式,不同镀层工艺对应的炉温、保温时长存在明显区别,氮化处理可以优化模具表层耐磨属性,降坯料摩擦带来的表...
-
 常州螺丝模具厂家
发布时间:2026.08.24
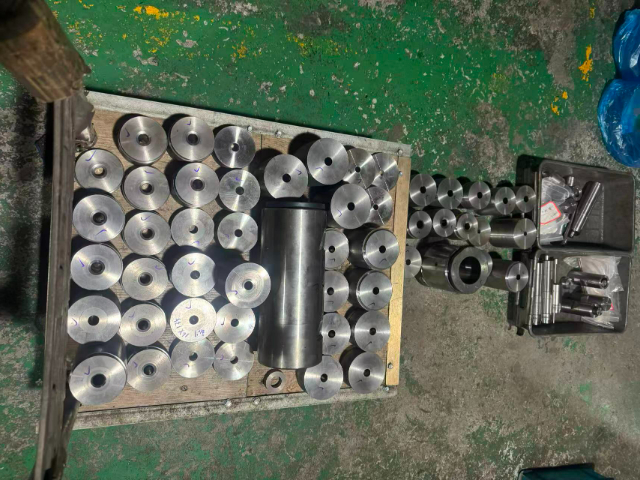
冷镦机设备滑块行程改动后,配套使用的多工位冷镦螺丝模具冲头伸入型腔深度随之变化,调试人员分次微调冲头安装高度,每调整一次就试产十件左右产品,测量螺丝头部厚度、外径等关键尺寸,逐步锁定合适的安装参数。滑...
-
台州多工位螺丝模具咨询
发布时间:2026.08.23
多工位冷镦螺丝模具加工过程中的线切割工序多用于复杂异形型腔开粗,线切割加工后的型腔边缘存在氧化层,需要后续打磨工序去除氧化层与细微切割纹路。线切割走丝速率根据模具钢材厚度调整,厚料模具放慢走丝速度,保...
-
衡阳冷镦螺丝模具规格
发布时间:2026.08.22
多工位冷镦螺丝模具的模座承担所有工位模体的承载工作,模座选用铸钢材质浇筑成型,铸件完成后进行时效处理消除铸造内应力,降长期承压受力后的变形概率。模座本体预留多条贯通散热沟槽,沟槽用来流通空气带走模座传...
-
上海多工位螺丝模具售后服务
发布时间:2026.08.22
多工位冷镦螺丝模具根据加工线材材质调整型腔设计参数,铜质线材塑性偏软,模具型腔预留的金属延展空间可以适度缩小,不锈钢线材形变阻力偏大,对应成型工位的型腔圆角位置需要做圆滑处理,方便金属材料流动填充。生...
-
湖南螺丝模具售后服务
发布时间:2026.08.21
多工位冷镦螺丝模具所用模具钢会因为不同冶炼炉次出现理化指标小幅浮动,同一批次订单配套的模具尽量选用同炉号钢材下料,缩小同批次模具上机后的使用差异。模具型腔内壁精加工依托内圆磨、平面磨设备完成,研磨过程...
-
嘉兴多工位螺丝模具规格
发布时间:2026.08.21
冷镦机床身滑块行程参数调整后,配套使用的多工位冷镦螺丝模具冲头伸入型腔深度随之改变,调试人员小幅度分次改动冲头固定高度,每完成一次调整就试产十余件产品,测量螺丝头部厚度、外径等关键尺寸,反复比对数据确...
-
 螺丝模具哪家服务好
发布时间:2026.08.20
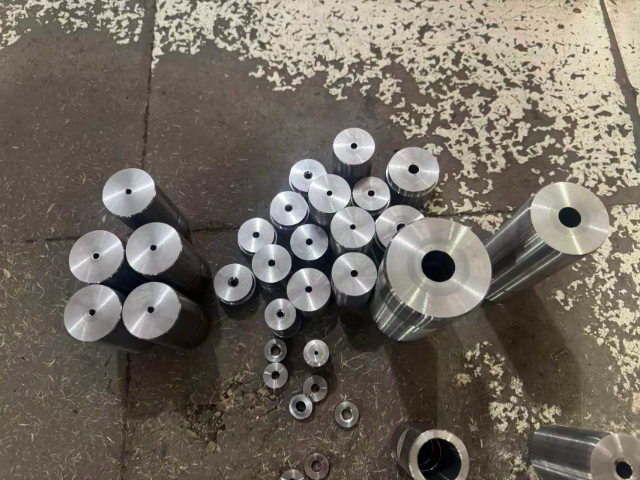
高温夏季生产车间环境温度偏高,冷镦润滑油散热效率下降,多工位冷镦螺丝模具工作面蓄热速度变快,车间通过加装润滑油循环冷却装置降低油品工作温度,间接控制模具成型区域温度,缓解高温带来的模具表层软化磨损。午...
-
 常州钨钢螺丝模具售后服务
发布时间:2026.08.20
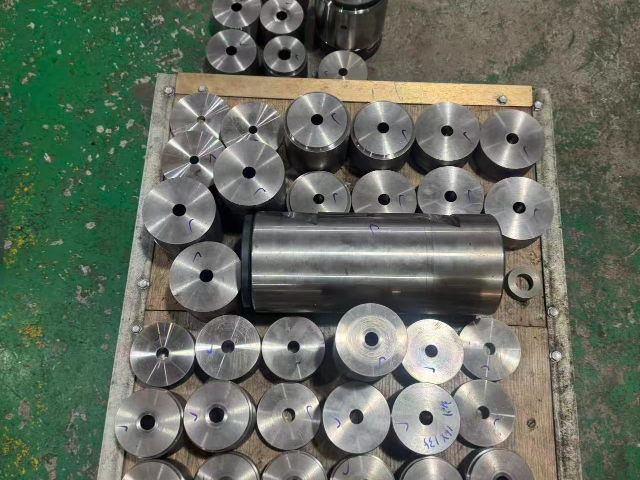
多工位冷镦螺丝模具上下模合模间隙结合产品公差标准、线材热胀冷缩系数综合计算设定,间隙数值偏小,坯料受挤压后多余金属无处延展,既容易出现螺丝开裂不良,也会加大模具承压损耗速度;间隙数值偏大,坯料成型产生...
-
台州多工位螺丝模具供应商
发布时间:2026.08.20
采用盘料线材作为原料生产螺丝时,线材经过校直机矫直后送入多工位冷镦螺丝模具进料口,线材表面的氧化皮会在送料摩擦过程脱落,细小硬质氧化颗粒进入型腔后划伤内壁,生产线配套加装钢丝轮打磨装置,在线材进入模具...
-
铜陵硬质合金螺丝模具供应商
发布时间:2026.08.19
组成多工位冷镦螺丝模具的各类镶件大多采用过盈装配方式压装在模套内部,装配作业选用液压压装机缓慢施压,摒弃铁锤敲击的粗放装配方式,防止冲击载荷造成镶件内壁产生肉眼不易察觉的细微裂纹。模具完成全部机加工与...
-
 厦门红打螺丝模具规格
发布时间:2026.08.19
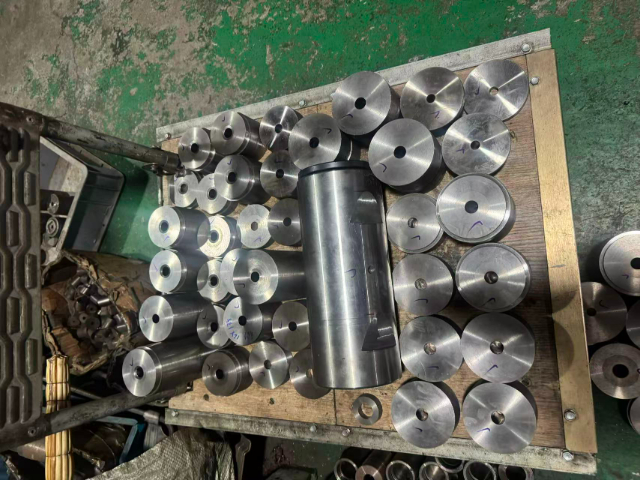
小型轻量化多工位冷镦螺丝模具人工转运时,操作人员佩戴防滑劳保手套握持模具非型腔部位,杜绝手掌汗液接触精密腔体引发锈蚀问题,大体积重型模具依靠叉车配合托架转运,模具出厂加工阶段预留吊装孔位,吊装作业依托...
-
 衡阳冷镦螺丝模具厂家
发布时间:2026.08.19
早晚班次操作工交接多工位冷镦螺丝模具生产信息,交接清单写明当班生产螺丝规格型号、模具出现的异常故障点位、已经完成的检修内容、需要下一班跟进修整的故障位置,接班人员优先对照清单巡检对应模具工位状态。夜班...
-
 湖南非标螺丝模具供应商
发布时间:2026.08.19
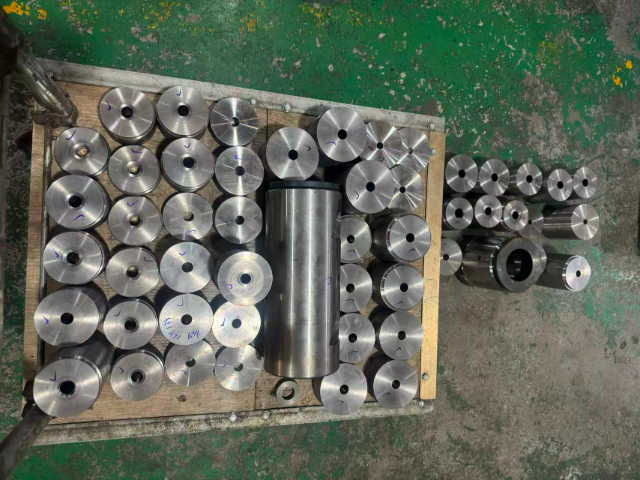
表面镀层处理是优化多工位冷镦螺丝模具工作面使用状态的常用工艺,氮化、渗硼是车间应用频次较多的处理方式,不同镀层工艺对应的炉温、保温时长存在明显区别,氮化处理可以优化模具表层耐磨属性,降坯料摩擦带来的表...
-
广东多工位螺丝模具型号
发布时间:2026.08.19
盛夏高温时段车间环境气温上升,冷镦润滑油自然散热效率下降,多工位冷镦螺丝模具成型区域热量持续堆积升温,车间在润滑油循环管路加装水冷降温装置,降循环油品温度,间接控制模具工作面温度,缓解高温环境引发的模...
-
宁波红打螺丝模具规格
发布时间:2026.08.14
温秋冬季节车间环境温度偏,新装上机的多工位冷镦螺丝模具不能立刻投入满负荷生产,需要空载空转一段时间,依靠设备运转摩擦产生的热量缓慢提升模具整体温度,模具与常温坯料温差过大容易在型腔内壁生成应力裂纹。模...
-
连云港红打螺丝模具定制解决方案
发布时间:2026.08.14
恒温库房用来集中存放备用多工位冷镦螺丝模具,库房借助除湿设备控制空间湿度,避免空气中水汽凝结在模具金属表面形成锈迹,仓储货架分层规划摆放位置,重量偏大的重型模具放置货架下层,小巧轻便的微型模具安置在上...
-
 湖南非标螺丝模具联系电话
发布时间:2026.08.14
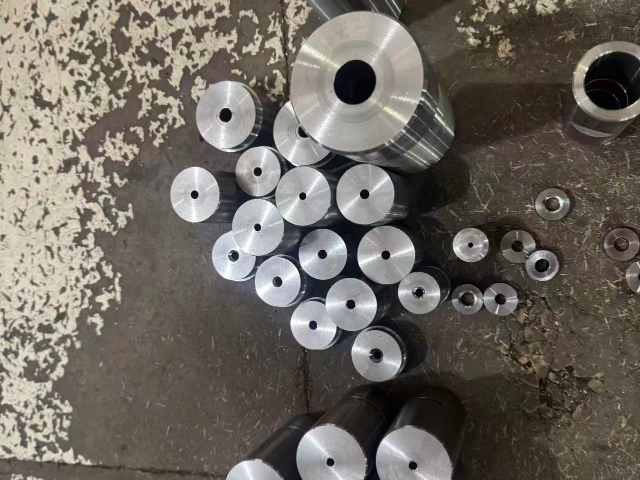
多工位冷镦螺丝模具在日常生产装配环节,需要配合冷镦设备的运行节奏完成坯料的形变加工,模具主体由不同功能的模腔结构拼接组成,原材料选用适配冷挤压受力环境的钢材进行锻打预处理,加工阶段会经过粗车、精铣、热...
-
重庆螺丝模具厂家
发布时间:2026.08.14
冲头作为多工位冷镦螺丝模具的关键易损零件,固定在上模滑块位置跟随设备做往复镦压动作,冲头和下模型腔的同轴精度直接影响螺丝头部成型状态,装配冲头时借助百分表校准径向偏移数值。同一款模具通过更换不同外径规...
-
嘉兴螺丝模具原厂直供
发布时间:2026.08.14
冷镦作业环境中的粉尘、金属碎屑容易附着在多工位冷镦螺丝模具的工位缝隙处,长时间堆积的杂质会在坯料挤压过程中压入螺丝毛坯表面,形成凹坑、毛刺等外观缺陷,车间会搭配压缩空气喷枪在生产间歇吹扫模具各个缝隙。...
-
宁波非标螺丝模具定制解决方案
发布时间:2026.08.13
针对非标规格螺丝加工定制的多工位冷镦螺丝模具,前期需要依托产品图纸标注的各项尺寸绘制模具加工图纸,制图环节标注各工位型腔深度、孔径、镶件厚度等基础数据,加工人员依照图纸数据开展坯料下料与机加工。非标螺...
-
 宁波螺丝模具售后服务
发布时间:2026.08.13
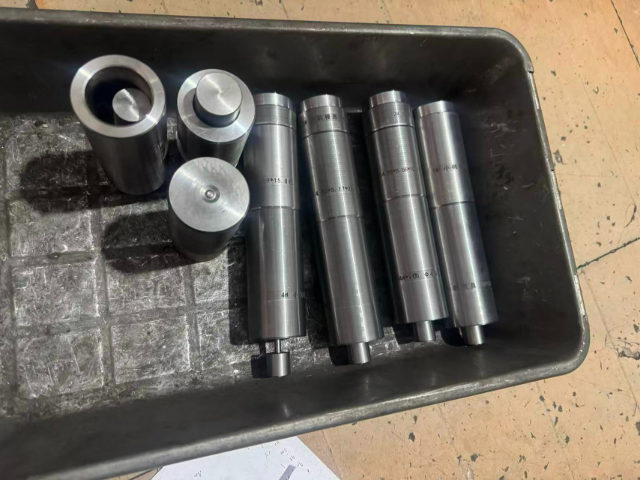
多工位冷镦螺丝模具基体选材会结合产品单批次生产总量调整,短周期小批量生产用模,选用经济型合金钢材控制模具采购成本,常年不间断量产的产品配套模具,选用抗疲劳属性更适配连续挤压工况的特种模具钢。钢材进厂入...
-
邯郸螺丝模具售后服务
发布时间:2026.08.13
从模具零部件加工环节来看,构成多工位冷镦螺丝模具的各类镶块、冲头坯料经过锻打、退火处理后,进入机械切削工序,车铣加工环节把控坯料外形基础尺寸,后续磨削工序细化型腔与冲头工作面的表面状态。热处理工序会改...
-
泰州红打螺丝模具联系电话
发布时间:2026.08.13
多工位冷镦螺丝模具复杂异形型腔开粗工序大多采用线切割工艺完成,线切割加工结束后型腔边缘附着氧化皮与切割纹路,需要通过后续打磨工序去除多余瑕疵。加工厚度偏大的模具钢材时,放慢线切割走丝行进速度,保障型腔...
-
无锡螺丝模具技术支持
发布时间:2026.08.13
小型多工位冷镦螺丝模具整体重量偏低,人工搬运装卸时借助防滑手套握持模具非型腔区域,避免手部汗液接触型腔内壁诱发锈蚀,大型模具转运依靠叉车搭配工装托架,吊装点位提前在模具基体预留吊装孔,不随意捆绑型腔部...
-
冷镦螺丝模具选购
发布时间:2026.08.13
表面镀层处理是优化多工位冷镦螺丝模具工作面使用状态的常用工艺,氮化、渗硼是车间应用频次较多的处理方式,不同镀层工艺对应的炉温、保温时长存在明显区别,氮化处理可以优化模具表层耐磨属性,降坯料摩擦带来的表...