新闻中心 - 宁波伊弗迅机械有限公司
-
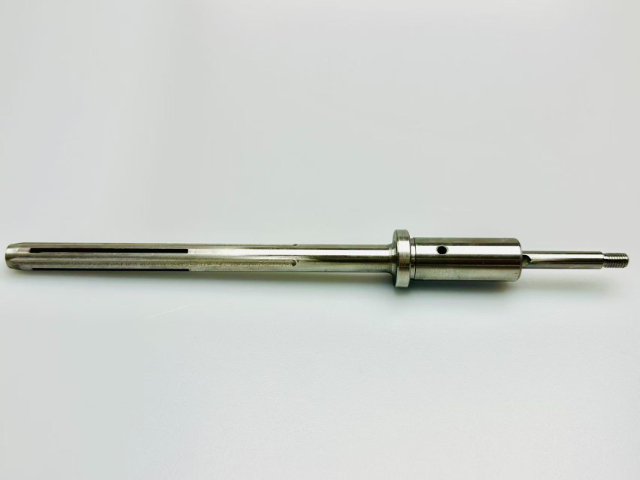 山东家电零件珩磨杆销售电话
珩磨杆在航空航天发动机叶片内孔加工中的**设计,是适配航空航天**需求的关键,航空发动机叶片内孔具有孔径小、深径比大、精度要求较高、材质特殊等特点,普通珩磨杆无法满足加工需求,需进行**化设计。**珩...
发布时间:2026.05.28 -
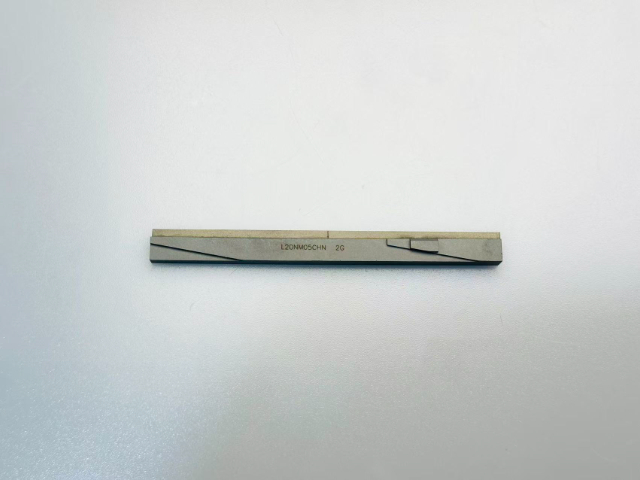 苏州高精度珩磨油石联系方式
随着工业 4.0 与智能制造的发展,珩磨油石产业正朝着数字化、智能化方向升级,实现 “精确加工、智能管控、高效生产”。数字化选型:通过大数据分析,建立油石选型数据库,客户输入加工材料、精度、设备等参数...
-
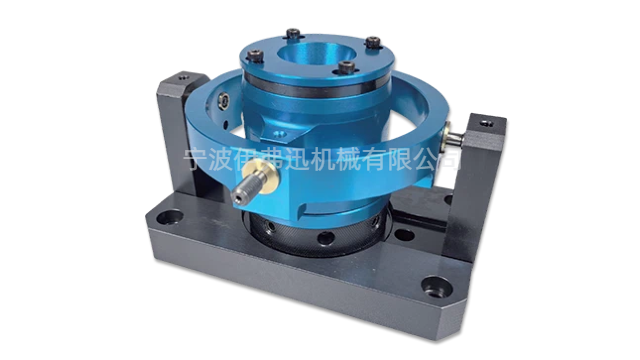 长春家电零件珩磨夹具设备价钱
珩磨夹具的精度检测与校准是保障加工质量的关键,定期对珩磨夹具进行精度检测和校准,可及时发现夹具的定位误差、夹紧偏差和变形问题,避免因夹具精度不足导致的加工误差,延长夹具使用寿命。珩磨夹具的精度检测主要...
-
石家庄高精度内孔珩磨夹具设备价钱
珩磨夹具的材质选择直接影响其刚性、耐磨性、精度稳定性和使用寿命,需根据加工工况、工件材质和精度要求,合理选用夹具的基体材质和定位、夹紧元件材质,确保夹具性能达标。珩磨夹具的基体(底座、夹具体)主要采用...
-
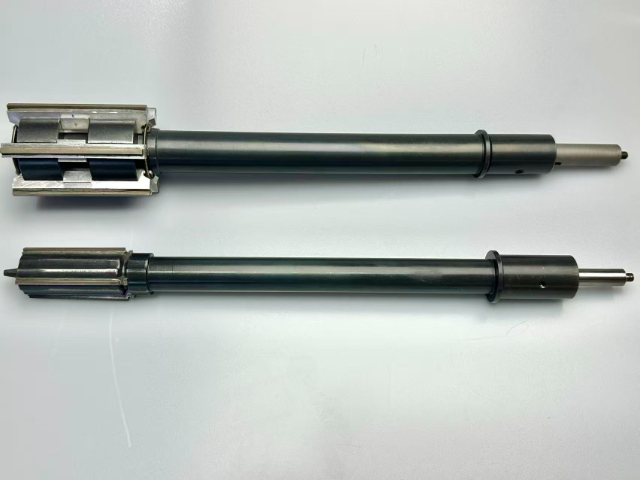 山东石油机械珩磨杆推荐厂家
数控珩磨杆搭配智能闭环控制系统,实现了珩磨加工过程的全自动化、精细化和智能化,是智能制造时代精密内孔加工的重要发展方向。该系统通过激光测距传感器、位移传感器等设备,实时检测内孔的尺寸误差、形状误差和表...
-
 深圳纺织机械珩磨油石联系方式
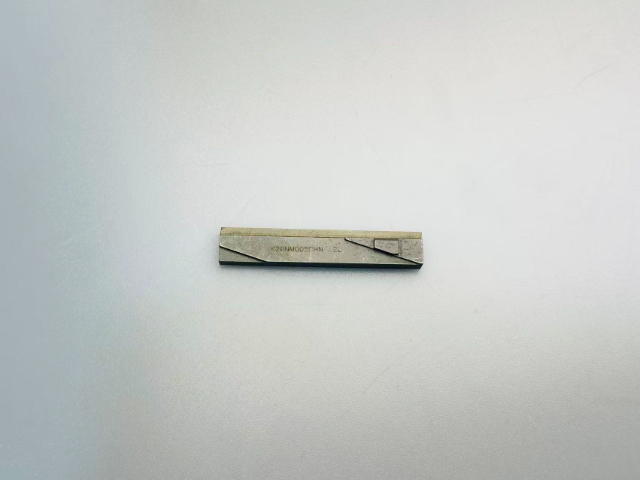
小孔与微孔珩磨专门油石:精密加工的细分突破 小孔(孔径1–10mm)与微孔(孔径<1mm)加工是精密制造中的难点,传统珩磨油石尺寸过大、刚性不足,无法适配小孔径加工,专门小孔珩磨油石的研发的实现了细分...
-
 黑龙江长径比内孔珩磨杆服务电话
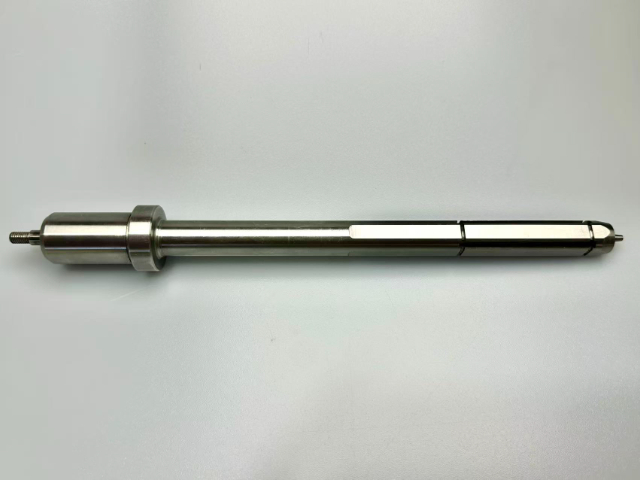
珩磨杆相比传统的铰孔、镗孔等内孔加工工艺,具有精度更高、效率更高、表面质量更好、适用范围更广等关键优势,已逐渐替代传统加工工艺,成为精密内孔加工的理想选择。从精度来看,传统镗孔工艺易产生锥度、腰鼓形等...
-
河南摩托车零件珩磨夹具服务电话
洁净型珩磨夹具主要用于人工关节、医疗器械阀体等零部件的加工,夹具的材质选用耐腐蚀、无毒素的不锈钢或钛合金,加工过程中避免产生金属碎屑和油污污染,夹紧机构采用无油润滑设计,确保工件加工后无残留,符合医疗...
-
哈尔滨制冷零部件珩磨夹具设备价钱
密封性是挤压珩磨夹具设计中**为关键的考量因素之一。加工过程中,研磨介质在液压系统驱动下承受较高的压力,若夹具密封不严,介质泄漏不*会造成磨料浪费和环境污染,更会导致加工压力下降,使磨料无法以足够的速...
-
 湖北矿山机械珩磨杆厂家报价
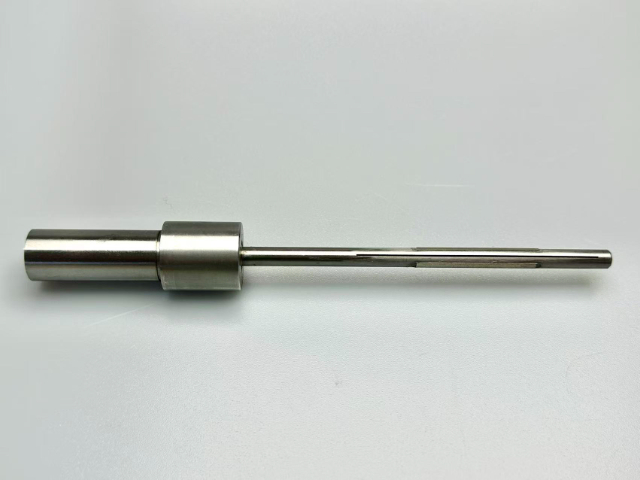
珩磨杆的表面质量直接影响工件的加工效果和使用性能,其加工后内孔的表面粗糙度、网纹结构等指标需严格控制,不同应用场景的要求存在明显差异。一般来说,珩磨杆加工后内孔的表面粗糙度需控制在Ra0.2-0.8μ...
-
安徽阀套珩磨夹具销售电话
珩磨夹具的维护保养是延长其使用寿命、确保精度稳定的**,合理的维护保养可减少夹具的磨损和故障,降低加工成本,提升生产效率。珩磨夹具的日常维护保养需遵循以下要点:每次加工结束后,需及时清理夹具的定位元件...
-
 济南长径比内孔珩磨油石设备价钱
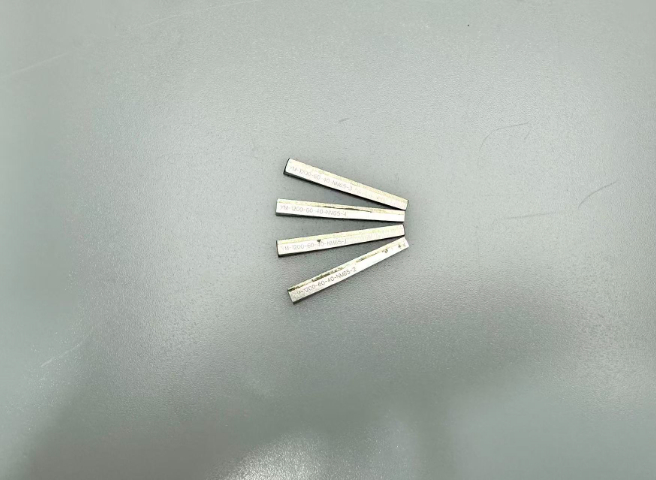
珩磨油石的工况适配:极端环境下的性能优化 珩磨加工场景复杂多样,高温、低温、高湿度、粉尘等极端工况,对珩磨油石的性能提出了更高要求,针对性的工况适配优化成为提升加工稳定性的关键。在高温工况(如航空发动...