商机详情 -
常州阀块珩磨杆销售电话
珩磨杆的激光珩磨技术是近年来新兴的精密加工技术,结合了激光加工与传统珩磨技术的优势,主要用于发动机缸套、液压油缸等零部件的内孔加工,可***提升加工质量和效率,是**制造领域的重要技术突破。激光珩磨技术的工作原理是:利用高能量激光束对工件内孔表面进行微加工,在表面形成均匀的微凹坑网纹,再通过传统珩磨杆进行精整加工,使内孔表面形成“微凹坑+交叉网纹”的复合结构,既提升表面耐磨性和润滑性能,又保证内孔的精度。与传统珩磨技术相比,激光珩磨技术具有三大优势:一是加工效率高,激光加工速度快,可大幅缩短加工周期,比传统珩磨效率提升30%以上;二是表面质量好,微凹坑网纹可储存更多润滑油,降低摩擦系数,提升工件使用寿命,同时激光加工可避免传统珩磨的划伤、毛刺等问题;三是适配性强,可用于各种材质的工件加工,尤其是高硬度、难加工材料,如淬火钢、高温合金等。 珩磨杆按加工对象可分为普通杆、软杆与合金杆,分别适应不同硬度工件的珩磨需求。常州阀块珩磨杆销售电话
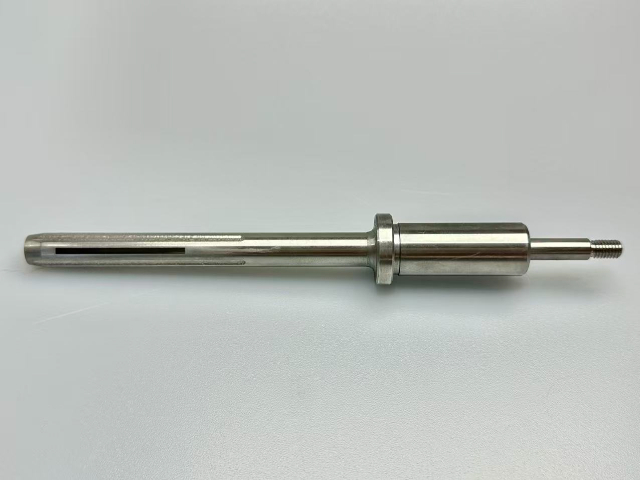
常规珩磨杆加工直通长孔时,排屑不畅、冷却死角多、进给阻力大,容易出现铁屑残留划伤孔壁、加工效率低、首尾光洁度不均等问题,制约通孔批量加工产能。宁波伊弗迅通孔**高效珩磨杆针对直通内孔加工特性优化设计,采用大间隙排屑结构与直通式冷却通道,加工过程中铁屑可快速顺畅排出,冷却液全程贯穿孔壁全域,无积屑、无散热死角,彻底解决通孔加工积污、划伤、温升超标等问题。该珩磨杆磨条长度适配通孔行程,进给匀速平稳、切削效率高,一次往复即可完成余量去除与纹理优化,大幅缩短单工件加工时长。杆体刚性均匀、进给轨迹笔直,全程贴合通孔内壁切削,保障通孔从头到尾尺寸、圆度、光洁度高度统一,无首尾精度偏差。结构简洁耐用、不易卡顿,适配高频次批量通孔加工,在液压套筒、传动轴孔、直通管件等零部件量产中,可有效提升加工节拍、降低单件加工成本,实现高效高质量产。青岛矿山机械珩磨杆哪里买复合式珩磨杆集成粗精珩磨条,一次走刀完成多道工序,缩短加工节拍,提升生产效率。
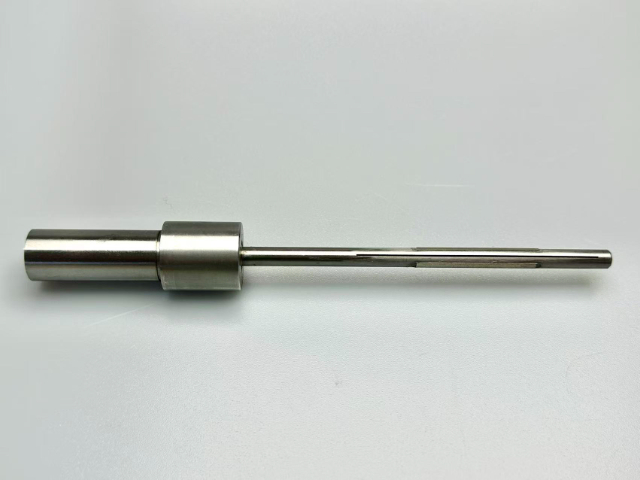
珩磨杆也常被称作珩磨芯轴、珩磨接杆,是连接珩磨机主轴与珩磨头油石组件的**传动工具,承担旋转扭矩传递、往复运动传递、油石径向涨缩驱动三大关键功能,是整套珩磨工艺的执行载体。很多生产现场将关注点放在机床主机、油石、夹具上,却忽视珩磨杆对成品精度的决定性作用,机床本身精度再高,如果珩磨杆刚性不足、直线度差、涨缩机构卡顿,**终也无法加工出合格的精密内孔。珩磨加工依靠珩磨杆带动珩磨头完成旋转叠加往复的复合运动,同时杆体内部的芯锥机构实现油石向外扩张施加珩磨压力,完成微量切削、修正圆度、圆柱度并生成交叉储油网纹。
珩磨杆加工常见精度故障及成因清晰明确,精细排查可快速解决批量加工误差问题。生产中最常见的故障是工件内孔圆柱度超标、两端尺寸不一致,主要成因是珩磨杆直线度偏差、长杆加工悬臂抖动、往复运动行程不规范,导致孔体两端磨削量不均。其次是内孔表面纹路杂乱、光洁度不达标,多由珩磨杆表面磨损、卡顿、润滑不畅、磨条贴合不均引发,杆体运行不稳定会直接造成磨削轨迹错乱。此外,工件圆度超差、局部凹凸不平,大概率是珩磨杆刚性不足、加工过程轻微偏摆,或工装对接间隙过大导致运行偏移。部分批量加工尺寸偏差,源于珩磨杆长期应力形变、精度衰减。精细定位珩磨杆相关故障成因,针对性做好校直、维护、更换,可快速恢复加工精度,杜绝批量报废损失,保障生产线稳定运行。珩磨杆的杆体常用合金工具钢或淬火钢制成,兼顾强度、刚度与制造成本之间的平衡。
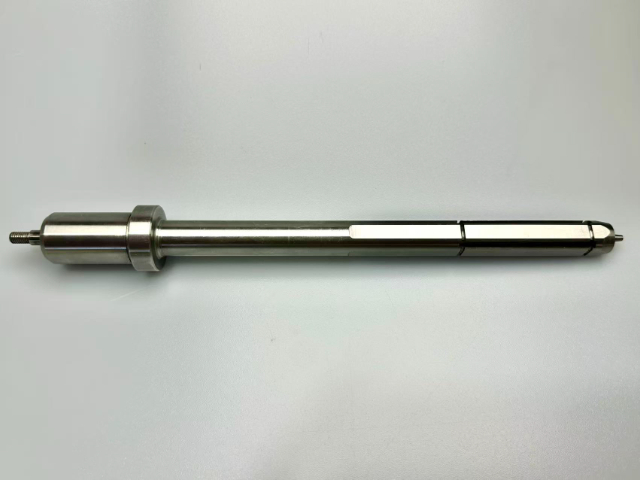
质量珩磨杆的材质选型严格适配精密加工工况,主流材质包含高强度合金钢、硬质合金、调质合金结构钢等,不同材质对应不同加工精度与负载场景。常规通用型珩磨杆采用40Cr、42CrMo调质合金钢,经过整体调质、淬火回火处理,具备硬度均匀、韧性充足、不易弯曲变形的特点,适配普通碳钢、铸铁工件的常规珩磨加工,性价比高、通用性强,满足批量常规精密件生产需求。高精度重载珩磨杆多选用硬质合金材质,整体硬度高、刚性极强、耐磨抗冲击,长期高频往复运动不易磨损、形变,可适配不锈钢、合金钢等硬质工件的高强度精加工工况,精度稳定性远超普通合金材质。所有正规珩磨杆均经过精密校直、应力消除处理,彻底规避原材料内应力导致的后期弯曲变形问题,保障长期加工的精度一致性,是稳定产出高精度工件的基础保障。珩磨杆可搭配金刚石、CBN磨料使用,能实现内孔的高精度修正与表面光整加工。福建镜面加工珩磨杆哪里买
宁波伊弗迅机械珩磨杆导向结构经过优化,加工时支撑稳定,减少工件内孔形状偏差的产生。常州阀块珩磨杆销售电话
珩磨加工依靠珩磨杆带动珩磨头完成旋转叠加往复的复合运动,同时杆体内部的芯锥机构实现油石向外扩张施加珩磨压力,完成微量切削、修正圆度、圆柱度并生成交叉储油网纹。不同于普通镗杆,珩磨杆需要兼顾刚性、韧性、抗振动性能,同时内部预留涨刀驱动结构,部分型号还集成内部珩磨油流道。无论是立式珩磨机短工件加工,还是卧式珩磨机超长深孔加工,珩磨杆的径向跳动、抗弯挠度、机构灵活性直接限定加工精度上限。发动机缸套、液压阀套、油缸筒等零部件出现孔壁振纹、鼓肚、锥度超差,相当一部分故障根源来自珩磨杆本身状态不良。在精密内孔精加工体系中,珩磨杆属于易损耗精密工装,需要定期检测、维护、校准,才能够长期稳定实现微米级尺寸与几何精度。常州阀块珩磨杆销售电话
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!