新闻中心 - 宁波伊弗迅机械有限公司
-
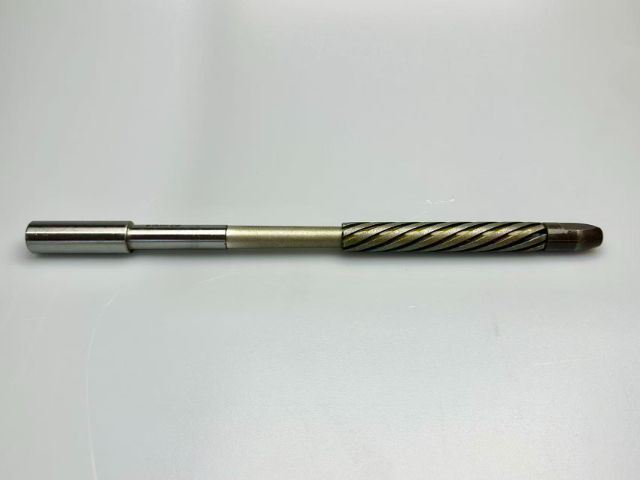 深圳模具珩磨杆设备价钱
珩磨杆的常见损坏形式及修复方法,是降低加工成本、延长使用寿命的重要保障,不同的损坏形式需采用针对性的修复方法,确保修复后的珩磨杆性能符合加工要求。珩磨杆的常见损坏形式主要有杆体弯曲、涨缩机构失效、导向...
发布时间:2026.07.15 -
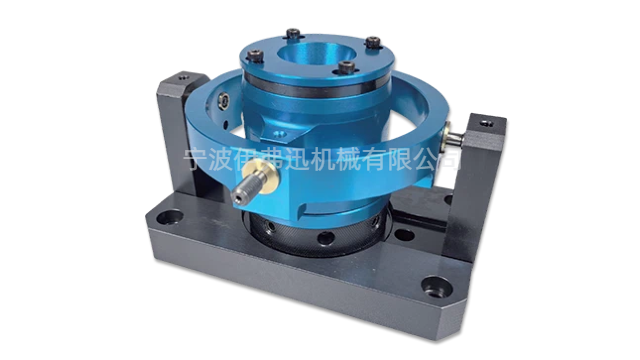 绍兴高频振动珩磨夹具厂家报价
珩磨夹具的夹紧机构是保障加工稳定性的**,其性能直接决定工件在加工过程中的固定效果,避免因夹紧不牢、夹紧力不均导致的加工误差和工件损坏。常用的夹紧机构主要分为机械夹紧、液压夹紧、气压夹紧和电磁夹紧四大...
-
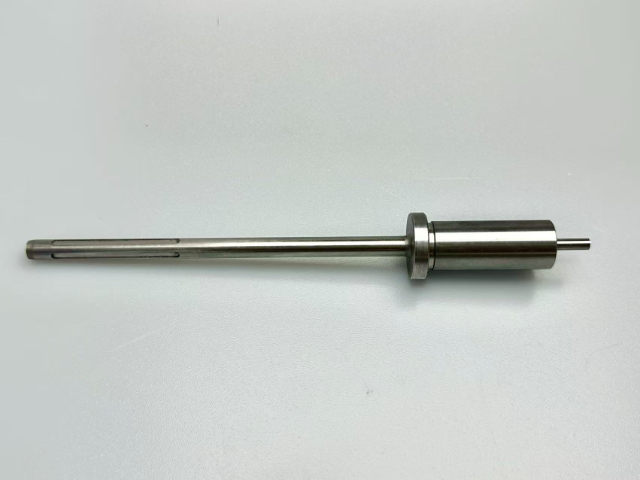 浙江摩托车零件珩磨杆联系方式
针对不同失效机理,预防措施各有侧重:对于磨损失效,需选用耐磨材质和涂层,优化切削参数,加强润滑冷却,定期检查磨损情况,及时更换磨损零部件;对于疲劳失效,需优化杆体结构,减少应力集中,采用疲劳强度高的材...
-
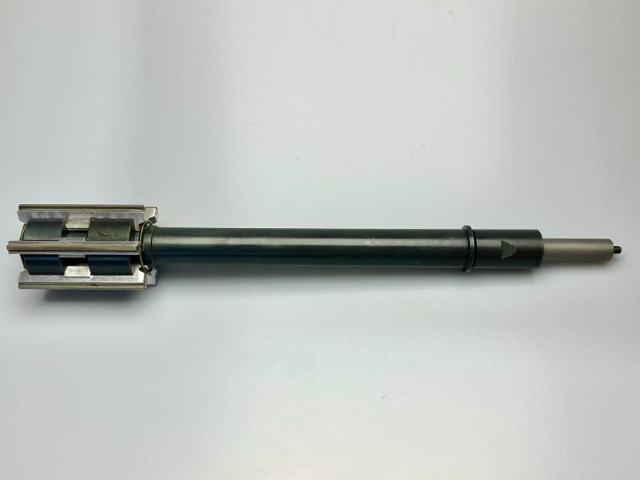 福建纺织机械珩磨杆联系方式
珩磨杆的加工工艺优化是提升生产效率、降低加工成本、改善加工质量的重要手段,通过优化加工工序、调整加工参数、改进加工设备等方式,可有效解决传统加工工艺中存在的精度不足、效率低下、成本偏高的问题。加工工序...
-
 杭州国产珩磨杆联系方式
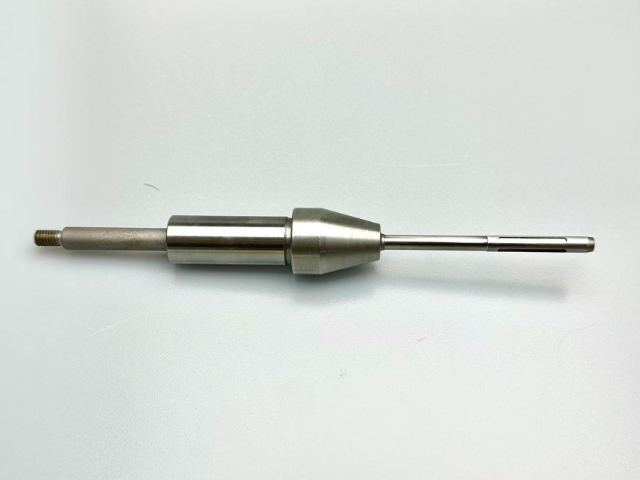
珩磨杆的技术发展趋势呈现“超硬化、智能化、模块化、复合化”四大方向,随着制造业向**化、智能化、绿色化升级,珩磨杆的技术水平将不断提升,以满足日益增长的精密加工需求。超硬化方面,金刚石与CBN涂层技术...
-
青岛摩托车零件珩磨夹具厂家报价
精度标准化规定了不同类型珩磨夹具的精度等级,如普通珩磨夹具的定位精度为±0.005mm,高精度珩磨夹具的定位精度为±0.001-±0.002mm,明确了定位偏差、夹紧力均匀性、导向精度等指标的允许范围...
-
沈阳非金属材料珩磨夹具服务电话
多工位珩磨夹具是实现批量高效生产的重要工具,特别适用于小型零件的大规模加工。挤压珩磨加工中,多工位夹具可以一次安装多个工件,使研磨介质同时通过所有工件的待加工表面,实现批量去毛刺或抛光。多工位夹具的设...
-
福建长径比内孔珩磨夹具厂家报价
珩磨夹具与珩磨头之间存在密切的协同关系,两者的适配性直接影响加工质量和效率。珩磨头通常采用浮动连接方式与机床主轴连接,在加工过程中能够根据孔的中心线自动调整位置,这就要求夹具在定位和夹紧时不能限制工件...
-
杭州光纤器件珩磨夹具销售电话
航空航天领域对珩磨夹具的精度和可靠性要求较高,因航空航天零部件(如发动机叶片、液压油缸、燃烧室等)具有尺寸精度高、材质特殊、结构复杂等特点,普通珩磨夹具无法满足加工需求,需采用**高精度珩磨夹具。航空...
-
 江苏液压件珩磨杆销售电话
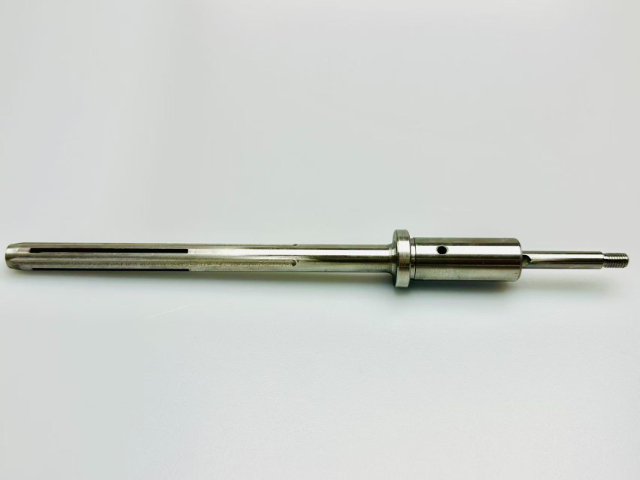
珩磨杆在复合加工中的协同适配技术,是应对复杂加工场景的重要创新方向,主要用于需要多工序一体化加工的零部件,通过与车削、铣削、磨削等工艺协同,实现内孔加工与其他工序的无缝衔接,大幅提升加工效率和产品一致...
-
合肥阀套珩磨夹具厂家直销
定位机构的优化需采用高精度定位元件,如精密V型块、定位芯轴、端面定位盘等,定位元件的制造精度需达到IT4级以上,表面粗糙度Ra≤0.05μm,同时通过间隙调整机构,减少定位间隙,提升定位精度。夹紧力的...
-
浙江光纤器件珩磨夹具厂家直销
珩磨夹具的夹紧机构是保障加工稳定性的**,其性能直接决定工件在加工过程中的固定效果,避免因夹紧不牢、夹紧力不均导致的加工误差和工件损坏。常用的夹紧机构主要分为机械夹紧、液压夹紧、气压夹紧和电磁夹紧四大...