-
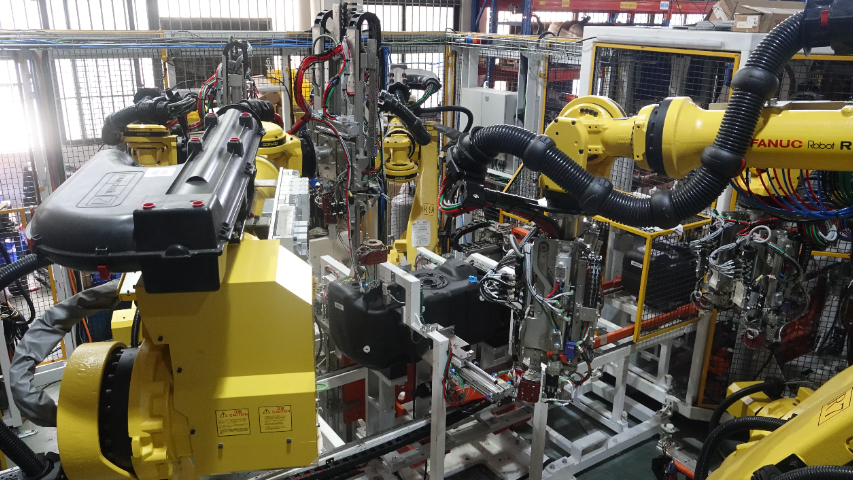
 扬州直销汽车燃油箱柔性生产线厂家
发布时间:2025.09.19
安全门的机械联锁与电气控制结合设计,增强了汽车油箱柔性生产线危险区域防护的可靠性。安全门配备了坚固的机械锁闭装置,确保在设备运行时安全门无法被打开;同时,机械联锁装置与电气控制系统相连,当安全门被打开...
-
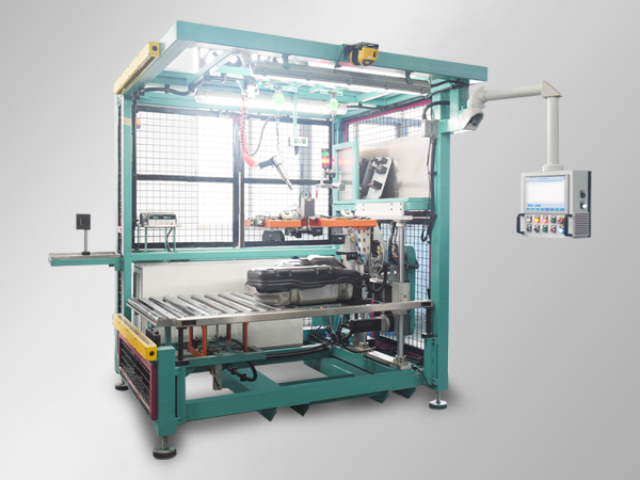 深圳新能源汽车油箱装配流水线共同合作
发布时间:2025.09.19
自动插管功能在操作过程中会实时监测插管力和插管深度,并将相关数据通过自动扫码关联至产品档案。在管路插管过程中,力传感器会记录插管过程中的平均阻力等数据,位移传感器会记录实际插管深度。这些数据会在插管完...
-
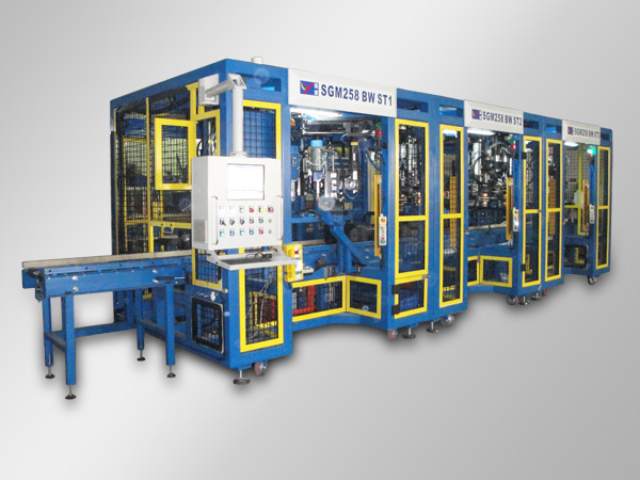 佛山稳定油箱打孔焊接机欢迎选购
发布时间:2025.09.18
汽车油箱打孔焊接机的智能诊断系统快速定位设备故障原因,减少维修时间。系统内置故障诊断知识库,包含数百种常见故障的现象、原因与解决方案,当设备出现报警时,自动检索知识库并在界面显示可能的故障原因、排查步...
-
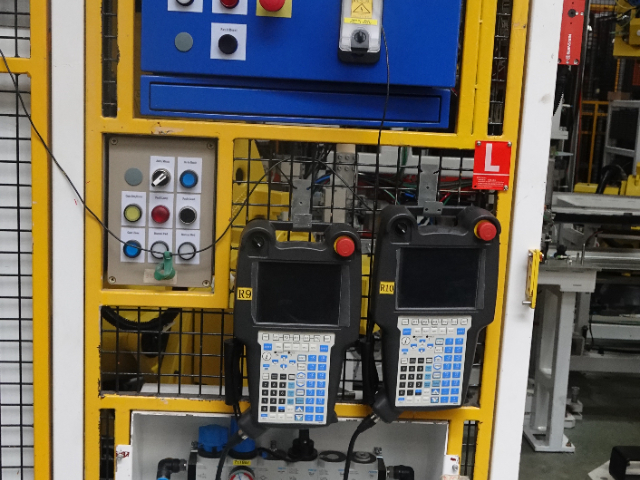 佛山小型汽车燃油箱柔性生产线应用范围
发布时间:2025.09.17
ST3 阶段的同步在线过程监测系统与 MES 系统的数据互通,实现了焊接质量的全流程管控。在线监测系统采集的焊接参数和质量特征数据实时传输至 MES 系统,MES 系统将这些数据与产品信息、设备信息等...
-
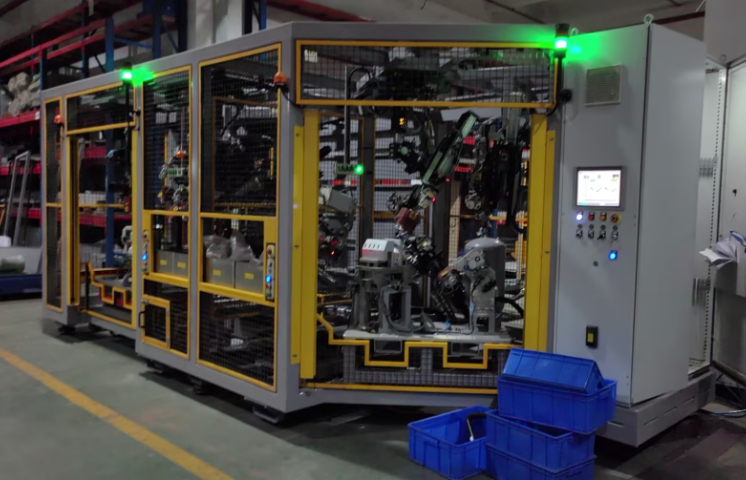 扬州总成油管焊接机共同合作
发布时间:2025.09.17
全自动油管焊接机的预防性维护计划功能确保了设备维护工作的规范性与及时性,延长设备寿命。系统根据设备运行时间、加工数量与部件寿命,自动生成维护计划:每日检查项目(如气源压力、安全防护)、每周维护项目(如...
-
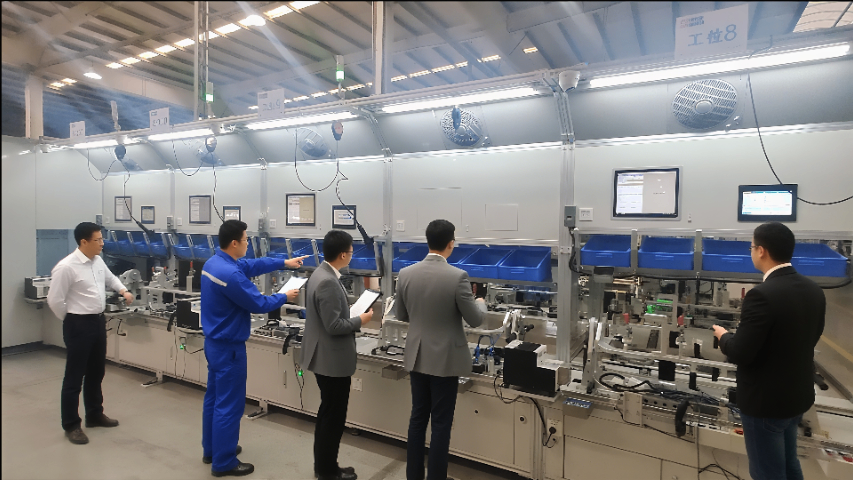 武汉附近哪里有HVAC汽车空调智能装配检测产线24小时服务
发布时间:2025.09.16
MES 系统集成实现产线全流程数字化管控,构建 “人、机、料、法、环” 一体化管理平台。系统实时采集各工位设备运行数据、质量检测数据及物料流转信息,通过工业以太网传输至数据中心,传输延迟<100ms。...
-
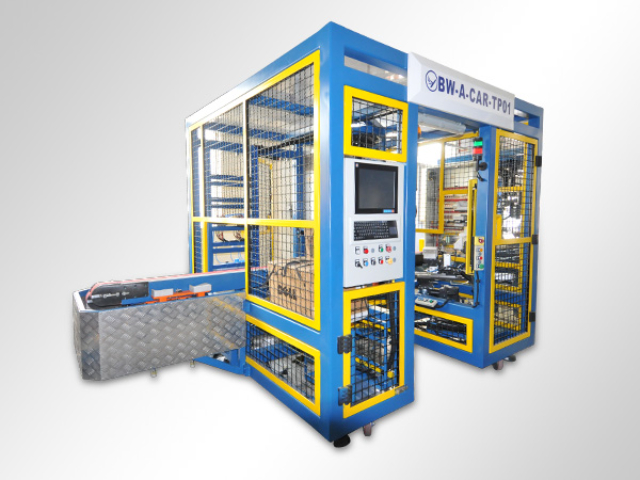 深圳高压油管焊接机生产商
发布时间:2025.09.16
全自动油管焊接机的生产数据统计分析功能为生产管理提供了决策依据,提升管理效率。系统自动统计每日、每周、每月的生产数据:总产量、各型号产量占比、设备运行时间、有效作业率、合格率等关键指标,生成可视化报表...
-
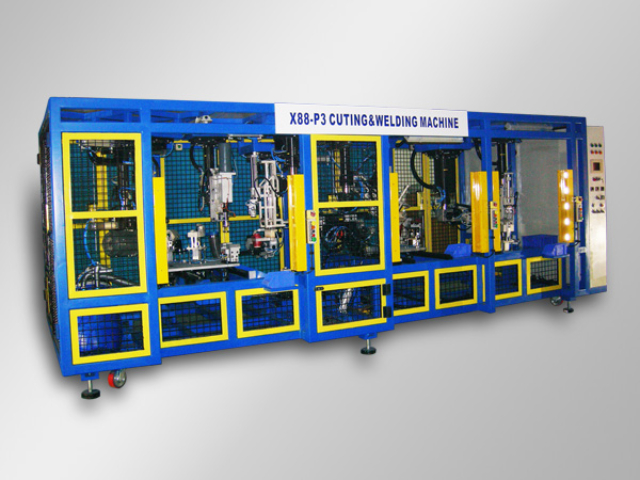 扬州新能源汽车油箱打孔焊接机哪个好
发布时间:2025.09.15
汽车油箱打孔焊接机的柔性缓冲装置减少了加工过程中的冲击与振动,保护设备与工件。在机械臂抓取油箱、刀具接触工件等环节,缓冲装置通过弹簧、液压阻尼等元件吸收冲击能量,使接触力平滑上升而非瞬间突变。例如,机...
-
 武汉远望智能装配流水线生产厂家
发布时间:2025.09.14
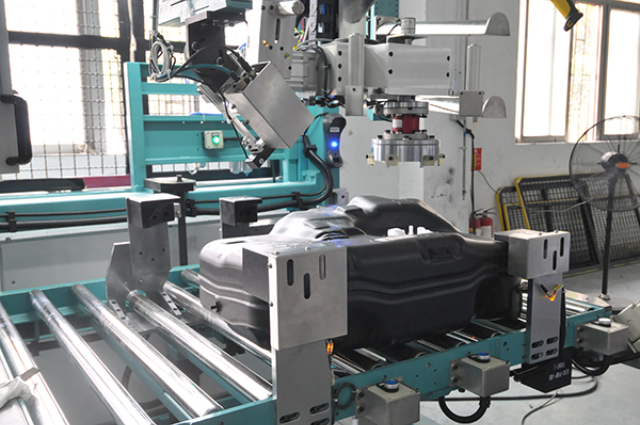
电性能测试系统的测试程序采用模块化设计,便于根据不同产品需求进行快速调整和扩展。测试程序由多个功能模块组成,如电源模块、信号采集模块、数据分析模块、结果判断模块等,每个模块负责特定的测试功能。当需要测...
-
 武汉总成油箱油管焊接机功能特点
发布时间:2025.09.14
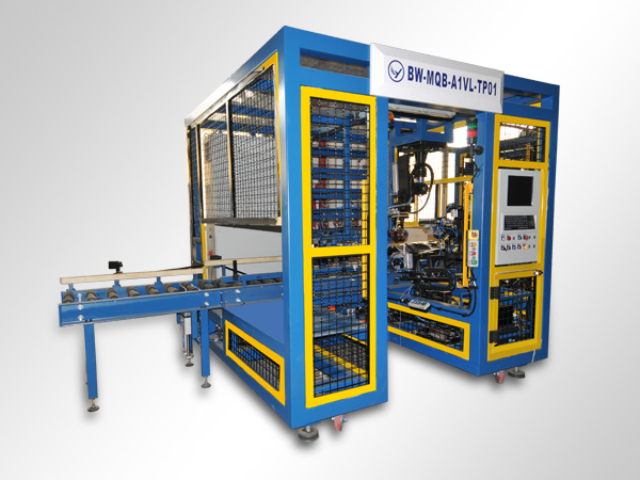
全自动油管焊接机的远程监控与运维功能为设备管理提供了便利,降低了技术支持成本。设备内置物联网模块,可通过 4G 或以太网将运行数据实时上传至云端平台,管理人员通过电脑或手机远程查看设备状态:生产数量、...
-
东莞快速汽车燃油箱柔性生产线种类
发布时间:2025.09.13
全线的自动化设备与智能系统的集成应用,使汽车油箱柔性生产线实现了少人化生产,降低了人工成本和人为误差。从入口的扫码识别、智能物流输送,到各工位的机器人加工、检测,再到之后的分拣装箱,整个生产过程大部分...
-
武汉远望智能装配流水线工艺
发布时间:2025.09.13
在泵阀装配环节,视觉检测功能为装配质量的实时监控提供了准确的判断依据。泵阀的安装位置是否准确、连接是否牢固直接影响其工作性能,视觉检测系统在泵阀装配完成后会立即对其进行检测。高分辨率相机从多个角度对泵...
-
 中山全自动油箱打孔焊接机推荐厂家
发布时间:2025.09.12
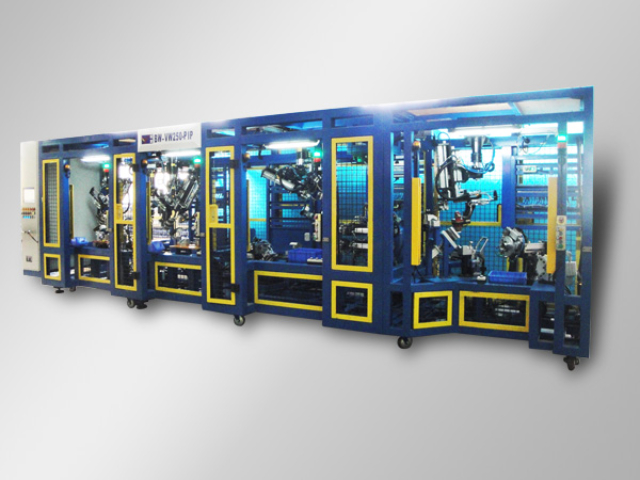
汽车油箱打孔焊接机的耐用性设计确保设备在长时间的生产环境下可以长期稳定运行,降低总拥有成本。设备关键结构件如机身、横梁等采用特殊钢材整体焊接,经时效处理消除内应力,确保长期使用不变形;传动部件选用国际...
-
 扬州热管理系统HVAC汽车空调智能装配检测产线哪个好
发布时间:2025.09.12
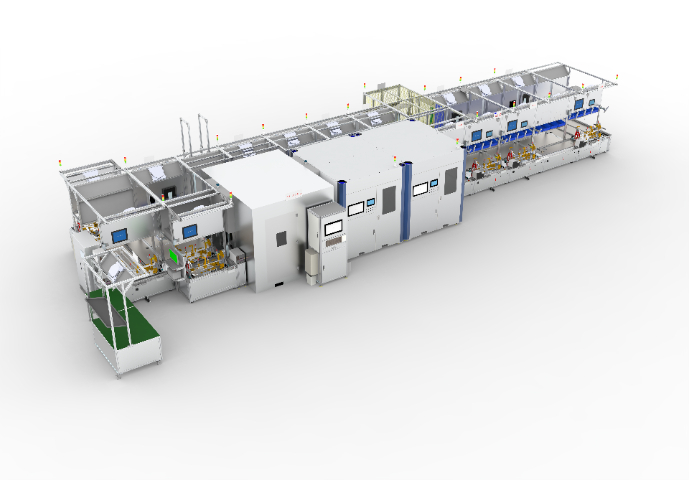
视觉引导机器人螺钉锁付工序融合高精度视觉识别与智能控制技术,成为产线装配的关键环节。该系统搭载 2000 万像素工业相机与远心镜头,配合环形 LED 自适应光源,可在 0.5 秒内完成螺钉孔位识别,定...
-
 扬州附近哪里有水冷定型机种类
发布时间:2025.09.12
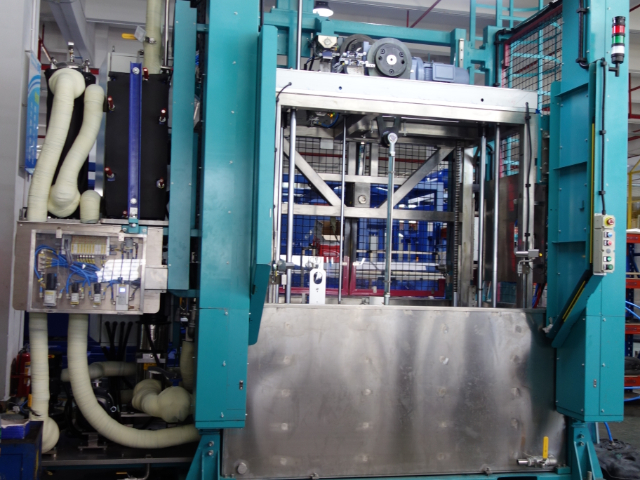
机械锁位装置的高精度定位功能为水冷定型机处理精密产品提供了基础保障,确保定型尺寸的一致性。装置采用伺服电机驱动与光栅尺反馈的闭环控制方式,锁舌定位精度达 ±0.01mm,重复定位精度≤0.02mm。定...
-
 广州汽车装配流水线
发布时间:2025.09.12
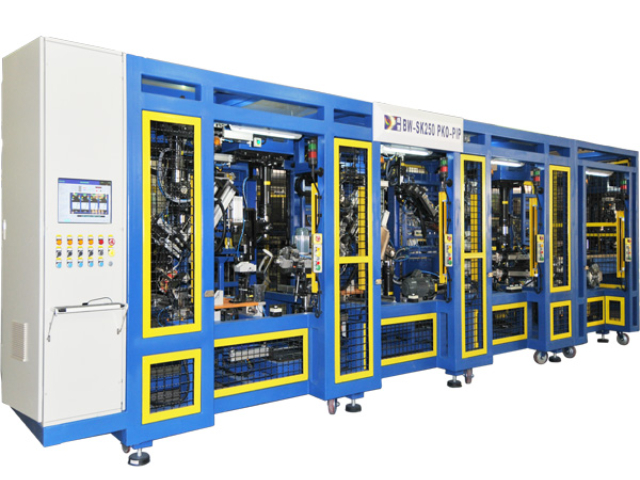
视觉检测系统在汽车油箱装配流水线中采用多相机协同工作模式,确保对油箱装配质量的完全覆盖。由于油箱的结构复杂,存在多个装配面和隐蔽部位,单相机难以实现整体检测。视觉检测工位配备有多个高分辨率工业相机,分...
-
 广州多功能装配流水线安装
发布时间:2025.09.12
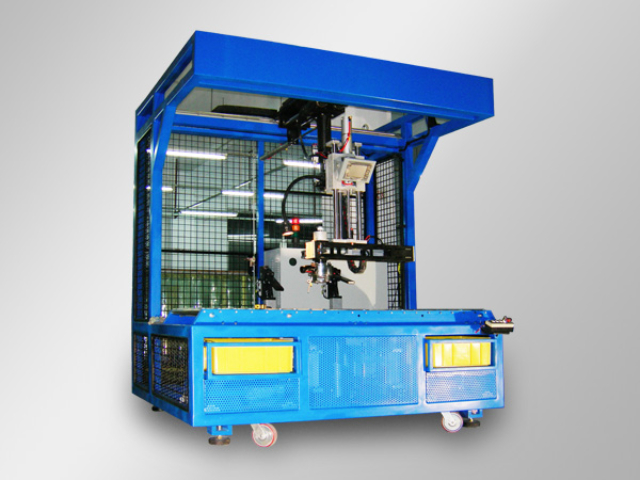
自动扫码功能在汽车油箱装配流水线中实现了产品全生命周期的数据追溯,为生产管理和质量控制提供了准确的数据支持。在油箱装配的起始阶段,每个油箱壳体都会被赋予一个特定的二维码或条形码标识,该标识包含了产品的...
-
 上海稳定油管焊接机报价
发布时间:2025.09.11
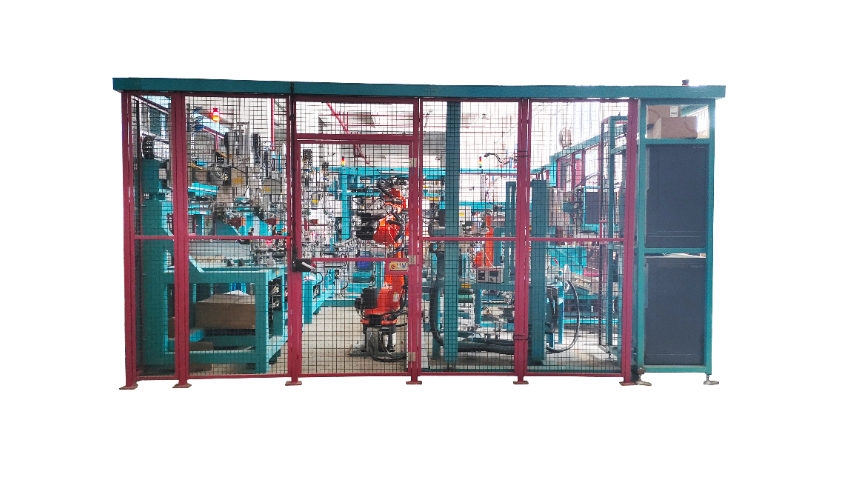
全自动油管焊接机的低温焊接技术拓展了其对特殊材质油管的加工能力,避免热损伤。针对铝合金、铜合金等热敏感材质油管,传统高温焊接易导致晶粒粗大、变形等问题,低温焊接通过准确控制热输入实现高质量连接。设备采...
-
东莞直销装配流水线应用范围
发布时间:2025.09.11
自动插管功能在操作过程中会实时监测插管力和插管深度,并将相关数据通过自动扫码关联至产品档案。在管路插管过程中,力传感器会记录插管过程中的平均阻力等数据,位移传感器会记录实际插管深度。这些数据会在插管完...
-
 生产装配流水线种类
发布时间:2025.09.11
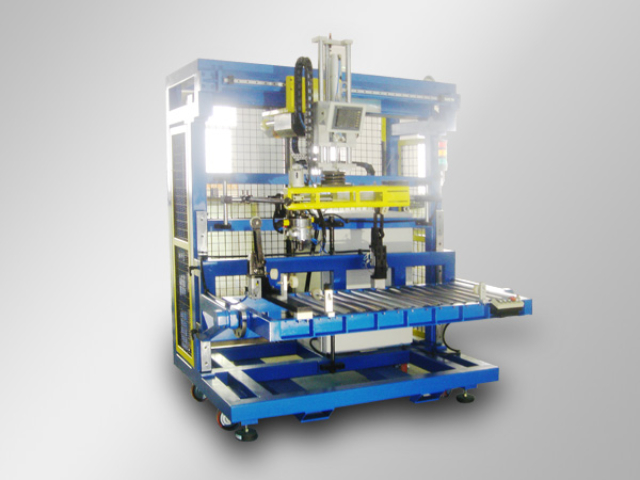
泵阀装配环节中应用的自动嵌环锁紧功能,进一步强化了泵阀与油箱壳体连接的密封性和结构强度。泵阀与油箱壳体的连接接口处通常需要安装密封嵌环,以防止燃油从接口处泄漏。在泵阀装配前,自动嵌环锁紧设备会先将密封...
-
 武汉新能源汽车油箱生产线安装
发布时间:2025.09.11
ST2 阶段的无屑切孔技术在提高油箱清洁度的同时,也降低了后续工序的质量风险。传统切孔方式产生的切屑若残留在油箱内部,可能会在后续的焊接、装配或使用过程中造成严重后果,如划伤密封面导致泄漏、损坏内部部...
-
 深圳多版本HVAC汽车空调智能装配检测产线
发布时间:2025.09.11
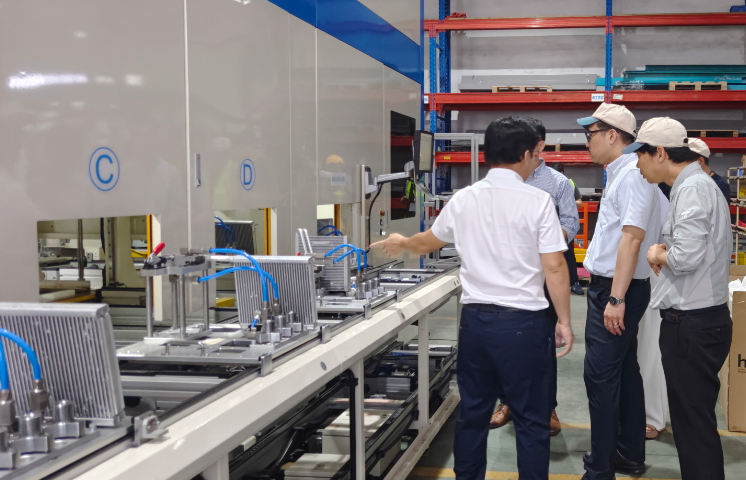
人工装配线束工序采用人机协作模式,通过辅助工装与数字化指引提升装配效率与准确性。工位配备可调节工作台与照明系统,线束料盒按 “5S” 标准分区摆放,每个料盒内置 RFID 标签与光电传感器,实时监测物...
-
 附近哪里有油管焊接机生产厂家
发布时间:2025.09.10
循环线结构为全自动油管焊接机构建了连续化生产的硬件基础,确保各工序有序衔接与高效流转。循环线采用闭环式倍速链输送系统,总长约 15 米,设置 12 个工位对应不同加工步骤,输送速度可在 0.5 - 2...
-
 广州稳定油箱打孔焊接机测试
发布时间:2025.09.10
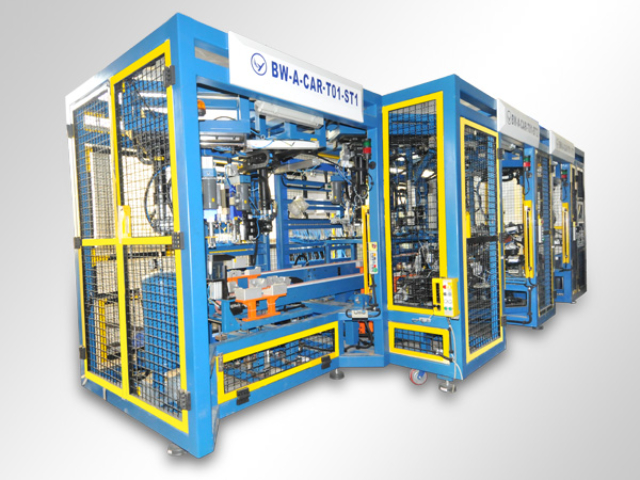
汽车油箱打孔焊接机的合规性设计满足汽车行业严格的质量与安全标准,确保生产合规。设备通过 CE、ISO 等国际认证,符合机械安全、电气安全等相关标准;加工精度、性能指标满足 IATF16949 汽车行业...
-
 上海高效率油管焊接机报价
发布时间:2025.09.10
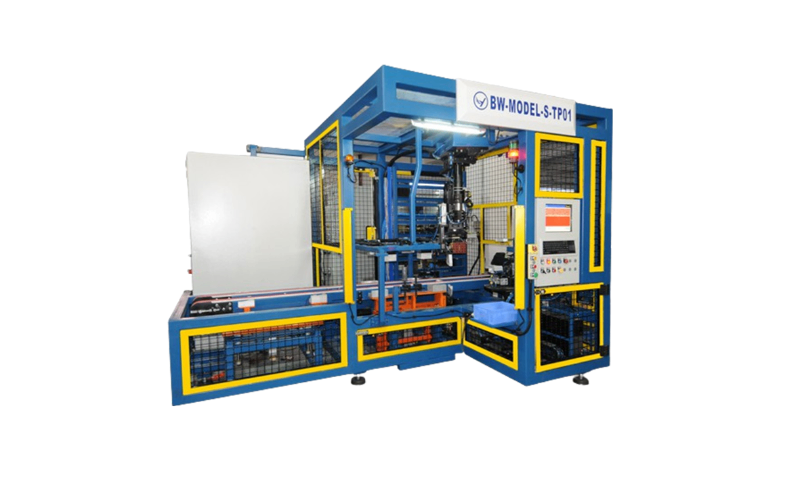
全自动油管焊接机的声光报警系统及时传递设备状态信息,便于操作人员快速响应。设备配备多级报警机制:绿色指示灯常亮表示正常运行;黄色灯闪烁伴随间歇蜂鸣表示预警(如物料不足、参数接近阈值);红色灯闪烁伴随持...
-
 新款汽车燃油箱柔性生产线应用范围
发布时间:2025.09.10
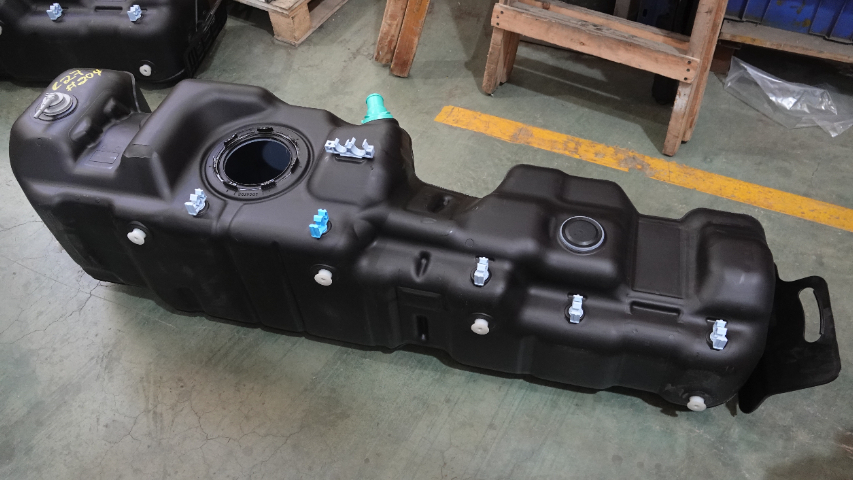
ST4 阶段机器人采取的共用热摸方式和智能快换系统,是汽车油箱柔性生产线实现高柔性生产的关键技术之一。共用热摸方式使得机器人能够通过同一套热摸设备加工不同型号的油箱,减少了设备的更换时间和成本。智能快...
-
 自动化水冷定型机哪家强
发布时间:2025.09.10
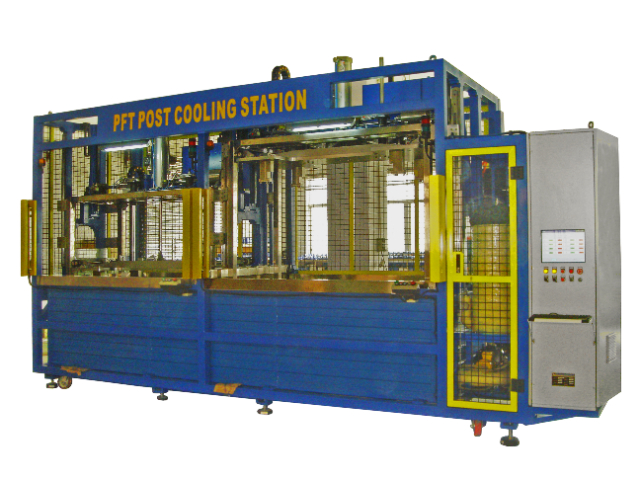
水冷定型机的未来升级预留功能为设备的技术迭代提供了空间,适应行业发展需求。设备硬件预留了 AI 视觉检测接口、激光轮廓传感器安装位置与物联网扩展模块;软件采用模块化架构,支持后期升级高级功能(如基于机...
-
中山全自动装配流水线控制
发布时间:2025.09.09
自动嵌环锁紧设备的压力控制系统采用 PID 调节算法,实现了锁紧力的准确控制和稳定输出。PID 调节算法能够根据锁紧过程中的压力偏差实时调整控制量,使锁紧力快速稳定在预设值。在嵌环锁紧开始阶段,系统会...
-
苏州新能源汽车燃油箱柔性生产线工艺
发布时间:2025.09.09
ST1 阶段的废料同步自动回收检测功能对生产过程的持续改进具有重要意义。回收的废料不*经过分类处理实现资源再利用,其检测数据还被反馈至生产管理系统。系统通过分析废料的数量、形状、产生位置等信息,能够识...
-
 大型水冷定型机欢迎选购
发布时间:2025.09.09
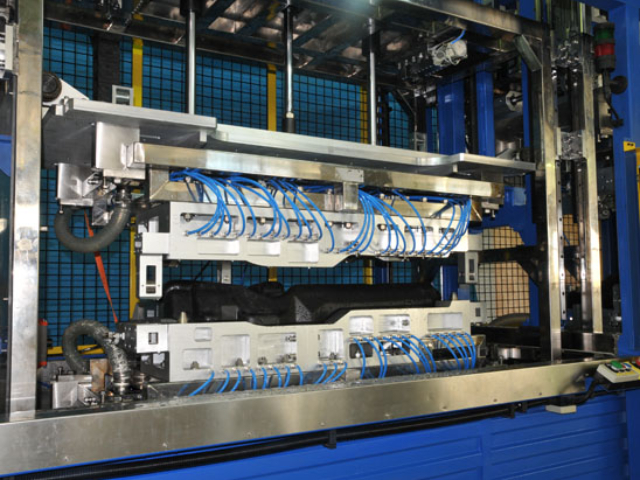
自动水循环系统的智能维护提醒功能确保了水冷定型机关键部件的及时保养,延长设备使用寿命。系统根据运行时间、水质数据与能耗变化自动生成维护计划:每运行 500 小时提示更换过滤滤芯;每 30 天提示检查软...