标签列表 - 浙江定川机电制造有限公司
-
 云南辊压件定制
辊压件的装配力矩检测针对螺栓连接类辊压件,确保连接部位的紧固力矩符合设计要求,避免因力矩不足导致松动或力矩过大造成部件损坏。检测采用扭矩扳手或扭矩传感器,测量范围 0-500N・m,测量精度 ±1%,按照设计规定的紧固力矩(如 20-30N・m)进行装配,装配后测量实际紧固力矩,力矩偏差≤±10% 为合格。对于关键连接部位,还需进行力矩衰减测试,在常温或高温环境下放置 24-72 小时后,重新测量紧固力矩,力矩衰减量≤5% 为合格,确保连接部位长期紧固可靠。装配力矩检测过程中,需按照正确的装配方法进行操作,避免因装配顺序不当影响力矩分布。力矩不合格的产品,需调整装配工艺或更换紧固件,确保连接部...
发布时间:2026.08.01 -
 大巴明缝侧顶蒙皮行价
家具五金辊压件(如抽屉导轨、柜门合页底座)需具备顺滑性、耐磨性与美观度,其制造工艺围绕用户体验与耐用性展开。原材料选用 SPCC 冷轧板或不锈钢带,厚度 0.8-1.5mm,不锈钢带含铬量≥17%,确保耐腐蚀性。辊压成型采用 10-12 道次连续辊压,轧辊模具根据导轨或底座结构设计,实现复杂截面成型,截面尺寸公差 ±0.15mm。辊压设备配备润滑系统,采用专门冲压油,确保成型过程顺滑,减少轧辊磨损与材料划伤。成型后进行切断与冲孔,冲孔精度 ±0.1mm,孔位度误差≤0.2mm,切断面经去毛刺处理,毛刺高度≤0.03mm。对于需要滑动的部件,后续进行表面处理,如镀锌、镀铬或喷涂特氟龙涂层,镀铬层...
-
 安徽钢材质带流水槽侧顶蒙皮
辊压件的耐磨损性能检测针对运动摩擦部位的辊压件(如导轨、滚筒),评估其表面抵抗磨损的能力,延长使用寿命。检测采用磨损试验机,根据实际摩擦形式选择滑动磨损、滚动磨损或复合磨损试验,设定试验载荷(10-50N)、摩擦速度(0.1-1m/s)与试验时间(1-24 小时)。试验后测量样品的磨损量(重量损失或体积损失),计算磨损率,磨损率≤规定限值(如≤1×10⁻⁵mm³/(N・m))为合格。对于表面有涂层的辊压件,需检测涂层的耐磨性,涂层磨损至基材的时间需≥设计使用寿命。耐磨损性能检测过程中,需定期添加润滑剂(模拟实际使用工况),记录润滑剂对磨损性能的影响。耐磨损性能不足的产品,需改进表面处理工艺(如...
-
江苏大客车蒙皮辊轧成型机
农业机械播种器辊压件(如排种管、开沟器框架)需适应田间作业的颠簸与泥土侵蚀,具备耐磨、抗腐蚀与结构稳固的特点。原材料选用 Q235B 钢板或 304 不锈钢板,厚度 1.5-3mm,Q235B 钢板需具备良好的焊接性能,304 不锈钢板需确保耐泥土腐蚀。辊压成型采用 8-12 道次连续辊压工艺,排种管采用圆形截面辊压,圆度误差≤0.2mm,壁厚均匀性误差≤0.1mm,确保排种顺畅;开沟器框架采用异形截面辊压,截面尺寸公差 ±0.2mm,直线度误差≤0.25mm/m。辊压设备选用中型数控辊压机,轧辊转速控制在 6-10m/min,避免速度过快导致成型缺陷。成型后进行焊接加工,采用 CO₂气体保护...
-
 浙江整体式辊压件批发
抗静电材料辊压件的材料技术通过降低表面电阻率,消除静电积累,适用于电子、化工、易燃易爆环境(如电子元件包装、化工管道)。常用抗静电材料包括抗静电塑料(如抗静电 PP、抗静电 ABS)、抗静电橡胶、导电纤维复合材料等,抗静电塑料通过添加抗静电剂(如阳离子型、阴离子型、非离子型抗静电剂)或导电填料(如炭黑、金属粉、导电纤维),使表面电阻率降至 10⁶-10¹¹Ω・cm,避免静电积累;抗静电橡胶添加导电炭黑或金属颗粒,表面电阻率≤10⁸Ω・cm。抗静电材料辊压前需进行干燥处理,避免水分影响抗静电性能;辊压工艺需控制温度,避免抗静电剂迁移或分解。抗静电性能需通过表面电阻率测试、静电衰减试验验证,确保在...
-
云南商务车辊压件
辊压件的温度适应性检测针对高温或低温环境下使用的辊压件,验证其在极端温度下的性能稳定性。检测采用高低温环境试验箱,低温测试温度根据使用环境设定(通常 - 40℃至 - 10℃),高温测试温度(通常 60℃至 150℃),每个温度点保温 4 小时,期间检测辊压件的尺寸变化、力学性能与密封性能。低温环境下,需确保辊压件无脆裂、尺寸收缩率≤0.1%,力学性能下降≤10%;高温环境下,无变形、软化现象,密封性能无泄漏,涂层无脱落。对于温度循环变化环境下使用的辊压件,进行高低温循环测试,循环次数 10-20 次(如 - 20℃×2 小时→室温 ×1 小时→80℃×2 小时→室温 ×1 小时为一个循环),...
-
 上海钢材质蒙皮成型
钛合金辊压件的材料技术聚焦于轻量化、耐腐蚀性与高温性能,适用于航空、航天、医疗等领域。常用材质为 TA2(工业纯钛)、TC4(Ti-6Al-4V),TA2 含钛≥99.6%,耐腐蚀性极强,塑性良好,但强度较低,适合制造耐腐蚀要求高的薄壁辊压件;TC4 添加 6% 铝与 4% 钒,通过固溶强化提升强度,抗拉强度可达 900MPa 以上,同时保持良好的塑性与耐腐蚀性,适合承受载荷的辊压件。钛合金辊压需在加热状态下进行,加热温度控制在 650-800℃,避免室温下塑性不足导致开裂;辊压速度需缓慢,道次变形量控制在 5%-10%,防止产生过大应力。辊压后可进行真空退火(600-700℃保温 2-3 小...
-
 安徽汽车车顶侧蒙皮
冷弯型钢辊压件是建筑、机械制造等行业的常用材料,其生产制造关键在于截面成型精度与材料力学性能保持。原材料选用 Q235 或 Q355 热轧钢带,宽度公差 ±0.5mm,厚度公差 ±0.1mm,进厂后经校平机校平,校平后的钢带平面度≤0.2mm/m。辊压成型采用多机架连续冷弯工艺,机架数量根据截面复杂程度设置 6-20 架,每架轧辊采用 Cr12MoV 材质,经精密加工与热处理,辊面硬度 HRC60-62。轧辊间距与压下量通过电动调节,调节精度 ±0.01mm,确保每道次成型符合设计要求。辊压速度控制在 10-25m/min,根据材料厚度与截面复杂度动态调整,避免速度过快导致成型不充分或材料撕裂...
-
大客车辊轧生产设备定制
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化...
-
 一体成型座椅导轨模具
辊压件的螺纹质量检测针对带螺纹的辊压件(如螺纹连接柱、螺母),确保螺纹连接的可靠性与互换性。螺纹质量检测包括螺纹尺寸、螺纹精度、螺纹表面质量等项目。螺纹尺寸采用螺纹千分尺、螺纹量规(通规、止规)检测,螺纹大径、中径、小径公差符合设计要求(如 M10×1.5-6H/6g),通规能顺利旋入,止规旋入深度≤3 圈为合格。螺纹精度采用螺纹轮廓仪检测,螺纹牙型角、螺距、导程误差≤规定限值(如螺距误差≤±0.02mm)。螺纹表面质量采用目视与放大镜观察,无毛刺、牙型残缺、乱扣、锈蚀等缺陷,螺纹表面粗糙度 Ra≤1.6μm。螺纹质量不合格的产品,需进行攻丝修复或报废处理,确保螺纹连接牢固,避免使用过程中出现...
-
 江苏车身辊压件加工
钛合金辊压件的材料技术聚焦于轻量化、耐腐蚀性与高温性能,适用于航空、航天、医疗等领域。常用材质为 TA2(工业纯钛)、TC4(Ti-6Al-4V),TA2 含钛≥99.6%,耐腐蚀性极强,塑性良好,但强度较低,适合制造耐腐蚀要求高的薄壁辊压件;TC4 添加 6% 铝与 4% 钒,通过固溶强化提升强度,抗拉强度可达 900MPa 以上,同时保持良好的塑性与耐腐蚀性,适合承受载荷的辊压件。钛合金辊压需在加热状态下进行,加热温度控制在 650-800℃,避免室温下塑性不足导致开裂;辊压速度需缓慢,道次变形量控制在 5%-10%,防止产生过大应力。辊压后可进行真空退火(600-700℃保温 2-3 小...
-
 江西商务车辊压件
聚氨酯(PU)辊压件的材料技术注重弹性、耐磨性与减震性,硬度可调(邵氏 A 30-95),适用于缓冲、密封、传动部件(如胶辊、密封圈)。PU 分为热塑性聚氨酯(TPU)与热固性聚氨酯,TPU 成型性好,可重复加工,热固性聚氨酯弹性、耐磨性更佳。PU 辊压件的制造采用浇注或挤出工艺,先制备 PU 基材,再通过辊压调整尺寸与表面质量。辊压温度控制在 80-120℃,确保材料弹性恢复能力,避免产生变形。为提升耐磨性与耐候性,可在 PU 表面添加耐磨涂层或抗紫外线添加剂。PU 耐油性、耐臭氧性较好,但耐高温性能有限(使用温度≤120℃),需避免在高温环境中长时间使用。成型辊采用高强度合金钢并经表面硬...
-
集成式无痕辊轧蒙皮厂家
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化...
-
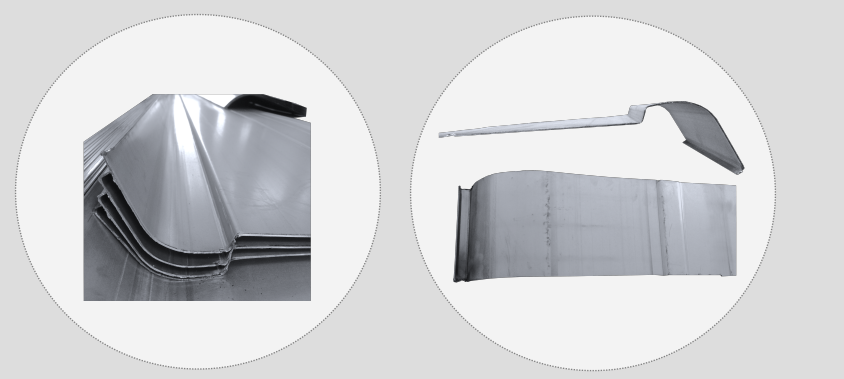 汽车无痕辊轧蒙皮行价
建筑幕墙龙骨辊压件需具备抗风载、抗震与装饰性,同时适应建筑外立面的复杂造型,制造工艺注重精度与美观的结合。原材料选用 6063-T5 铝合金型材或 Q235B 冷轧钢带,铝合金型材抗拉强度≥215MPa,屈服强度≥170MPa,具备轻质与耐腐蚀特性;Q235B 钢带需具备良好的成型性能。辊压成型采用 12-16 道次连续辊压工艺,根据幕墙造型设计弧形或直线形轧辊,弧形龙骨弧度误差≤0.3mm/m,直线形龙骨直线度误差≤0.2mm/m。轧辊模具经 CNC 加工中心精加工,辊面光洁度 Ra0.2μm,避免划伤材料表面。辊压设备配备纠偏与弧度检测系统,确保成型后龙骨尺寸一致性,截面尺寸公差 ±0.2...
-
安徽校车明缝侧顶蒙皮
电子设备散热片辊压件需具备良好的导热性与成型精度,其制造工艺围绕材料特性与结构优化展开。原材料选用 6063 铝合金带材,导热系数≥201W/(m・K),厚度 1-2mm,表面氧化膜厚度≤5μm,确保导热效率。辊压成型采用精密数控辊压机,配备陶瓷涂层轧辊,硬度 HRC75 以上,避免划伤铝合金表面。成型工艺为 6-8 道次连续辊压,根据散热片齿形设计轧辊,齿高公差 ±0.05mm,齿距公差 ±0.1mm,确保散热面积与通风效果。辊压速度控制在 3-8m/min,低速成型保证齿形饱满,无塌边、变形。成型后进行切断与去毛刺处理,切断长度公差 ±0.2mm,毛刺高度≤0.03mm,避免影响装配与使用...
-
 客车立柱冷弯配套
形状记忆合金(SMA)辊压件的材料技术利用其形状记忆效应与超弹性,适用于自适应、减震、密封部件(如智能阀门、医疗支架)。常用形状记忆合金为镍钛合金(Ni-Ti),镍含量 49%-51%,具有优异的形状记忆效应(单程、双程、全程记忆)与超弹性,拉伸变形量可达 8%-10%,卸载后可完全恢复原状。镍钛合金辊压需在奥氏体温度区间(≥50℃)进行,此时材料塑性良好,便于成型;辊压后需进行形状记忆处理(固溶处理 + 淬火 + 定型),设定记忆形状。使用时,当温度降至马氏体转变温度(通常 - 50℃至 10℃),材料可发生塑性变形,升温至奥氏体转变温度后,恢复记忆形状。镍钛合金成本较高,加工难度大,辊压时...
-
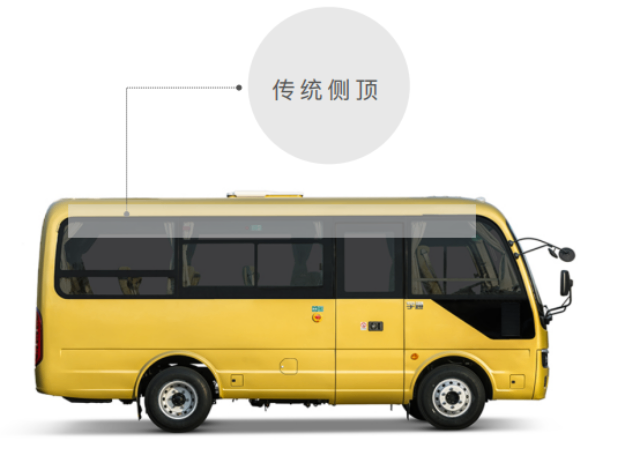 重庆车身辊压件
电梯轿架辊压件作为电梯承载关键部件,需具备较高的强度与运行稳定性,制造工艺严格遵循电梯行业安全标准。原材料选用 Q345B 或 Q355B 强度较高钢带,厚度 6-10mm,抗拉强度≥470MPa,屈服强度≥345MPa,材质均匀无夹层、气孔等缺陷。辊压成型采用 18-22 道次较高精度连续辊压工艺,轧辊模具经三维建模与有限元分析优化,经五轴加工中心精加工,辊面精度≤0.008mm。辊压设备配备光栅尺与力传感器,实时监测成型尺寸与轧制力,尺寸误差超过 ±0.03mm 或轧制力异常时自动停机调整。成型过程中控制轧制速度 4-6m/min,保证金属组织致密,避免产生残余应力。成型后进行定尺切断,长...
-
江苏校车辊轧生产设备
隔音降噪材料辊压件的材料技术聚焦于吸收或阻隔噪音,改善环境声学性能,适用于建筑、交通、机械等领域(如隔音板、汽车内饰、机械减震垫)。常用隔音降噪材料包括隔音橡胶、隔音塑料、纤维复合材料、泡沫材料等,隔音橡胶通过自身弹性吸收声波能量,同时具备减震效果;纤维复合材料(如玻璃纤维、岩棉复合材料)通过纤维孔隙吸收声波,隔音效果优异;泡沫材料(如聚氨酯泡沫、聚乙烯泡沫)内部多孔结构,能有效吸收中高频噪音。隔音降噪材料辊压件的制造需控制材料密度与孔隙率,密度过高会降低吸音效果,密度过低则影响强度;辊压工艺需控制压力,避免孔隙被压实,确保吸音性能。隔音降噪性能需通过隔音量测试、吸声系数测试验证,确保在目标频...
-
上海新能源车身骨架
辊压件的硬度检测用于评估材料经辊压、热处理后的硬度状态,保障产品耐磨性与强度。检测前需对辊压件检测部位进行打磨、抛光,去除氧化皮与表面杂质,确保检测面平整光滑。硬度检测采用洛氏硬度计、布氏硬度计或维氏硬度计,根据材料厚度与硬度范围选择合适的检测方法。对于厚度>5mm 的辊压件,采用布氏硬度计,试验力 3000N,钢球直径 10mm,测量后读取布氏硬度值(如 HB220-250);厚度较薄或精度要求高的辊压件,采用维氏硬度计,试验力 100-500g,测量压痕对角线长度计算硬度值;表面硬化处理的辊压件,采用洛氏硬度计,选用 HRC 标尺,测量表面硬度(如 HRC58-62)。检测时需选取至少 3...
-
浙江中巴辊压件价位
辊压件的表面平整度检测针对平板类或大面积辊压件,确保表面无凸起、凹陷等缺陷,保障装配贴合度。检测采用激光平整度测量仪或精密平尺,测量范围 0-2m,测量精度 ±0.01mm/m,将辊压件放置在水平检测平台上,沿表面均匀选取测点,测量各测点与基准面的偏差,平整度误差≤0.1mm/m 为合格。对于宽幅辊压件,需横向、纵向均进行检测,确保整个表面的平整度达标。表面平整度超差的产品,可采用校平机进行矫正处理,矫正后重新检测,直至符合要求。表面平整度直接影响产品的装配效果,如与其他部件的贴合紧密性、密封性能等,因此需严格控制检测标准,确保产品质量。我们擅长制造带有内卷边结构的加强型辊压件。浙江中巴辊压...
-
整体式蒙皮辊轧成型机工艺
通信基站支架辊压件需适应户外复杂环境,具备抗风载、耐候性强等特点,制造工艺围绕结构强度与防腐性能展开。原材料选用 Q355B 强度较高钢带,厚度 3-5mm,抗拉强度≥470MPa,屈服强度≥355MPa,材料冲击韧性≥34J/cm²。辊压成型前对钢带进行抛丸除锈处理,表面粗糙度 Ra3.2-6.3μm,去除氧化皮与杂质,提升涂层附着力。辊压采用数控辊压机,配备 12-16 道次成型轧辊,轧辊材质为 Cr12MoV,经热处理后硬度 HRC60-62,确保成型精度。成型过程中通过激光测距仪实时监测截面尺寸,误差超过 ±0.3mm 时自动调整轧辊参数,成型后支架直线度误差≤0.3mm/m,截面尺寸...
-
客车车身冷湾件供应
辊压件的装配兼容性检测用于验证辊压件与其他部件的装配配合效果,确保产品能够顺利组装。检测前需准备配套的装配部件,确保配套部件质量合格,尺寸符合装配要求。装配兼容性检测采用实际装配试验,按照产品装配工艺规程进行组装,记录装配过程中的配合情况,如是否存在装配困难、间隙过大或过小、定位不准确等问题。装配间隙检测采用塞尺测量,关键配合部位间隙需控制在设计范围内(通常≤0.5mm),无卡滞、松动现象。对于需要螺栓连接的辊压件,需检测螺栓孔位度与孔径公差,采用坐标测量仪测量孔位度误差≤0.3mm,孔径公差符合 H10 级要求,确保螺栓能够顺利安装且连接牢固。装配兼容性检测过程中发现的问题,需反馈至设计与生...
-
铝合金车身辊压件行价
隔音降噪材料辊压件的材料技术聚焦于吸收或阻隔噪音,改善环境声学性能,适用于建筑、交通、机械等领域(如隔音板、汽车内饰、机械减震垫)。常用隔音降噪材料包括隔音橡胶、隔音塑料、纤维复合材料、泡沫材料等,隔音橡胶通过自身弹性吸收声波能量,同时具备减震效果;纤维复合材料(如玻璃纤维、岩棉复合材料)通过纤维孔隙吸收声波,隔音效果优异;泡沫材料(如聚氨酯泡沫、聚乙烯泡沫)内部多孔结构,能有效吸收中高频噪音。隔音降噪材料辊压件的制造需控制材料密度与孔隙率,密度过高会降低吸音效果,密度过低则影响强度;辊压工艺需控制压力,避免孔隙被压实,确保吸音性能。隔音降噪性能需通过隔音量测试、吸声系数测试验证,确保在目标频...
-
广西辊压件制造商
工业输送线滚筒辊压件(如滚筒筒体、轴头连接套)需具备旋转顺畅、耐磨与承载能力强的特点,制造工艺围绕旋转精度与结构强度展开。原材料选用 Q235 无缝钢管或 304 不锈钢管,钢管壁厚 2-4mm,圆度误差≤0.15mm,内壁光滑无毛刺。辊压成型针对轴头连接套采用缩径辊压工艺,通过针对性轧辊将钢管端部缩径,缩径后直径公差 ±0.1mm,壁厚均匀性误差≤0.1mm,确保与轴头过盈配合紧密。滚筒筒体采用校圆辊压工艺,通过多道次轧辊校正钢管圆度,结束圆度误差≤0.08mm,直线度误差≤0.1mm/m。辊压设备配备伺服驱动系统,轧辊转速精度 ±0.05m/min,压下量调节精度 ±0.01mm。成型后进...
-
商务车辊压件成型工艺
通信基站支架辊压件需适应户外复杂环境,具备抗风载、耐候性强等特点,制造工艺围绕结构强度与防腐性能展开。原材料选用 Q355B 强度较高钢带,厚度 3-5mm,抗拉强度≥470MPa,屈服强度≥355MPa,材料冲击韧性≥34J/cm²。辊压成型前对钢带进行抛丸除锈处理,表面粗糙度 Ra3.2-6.3μm,去除氧化皮与杂质,提升涂层附着力。辊压采用数控辊压机,配备 12-16 道次成型轧辊,轧辊材质为 Cr12MoV,经热处理后硬度 HRC60-62,确保成型精度。成型过程中通过激光测距仪实时监测截面尺寸,误差超过 ±0.3mm 时自动调整轧辊参数,成型后支架直线度误差≤0.3mm/m,截面尺寸...
-
大客车辊压件批发
辊压件的硬度检测用于评估材料经辊压、热处理后的硬度状态,保障产品耐磨性与强度。检测前需对辊压件检测部位进行打磨、抛光,去除氧化皮与表面杂质,确保检测面平整光滑。硬度检测采用洛氏硬度计、布氏硬度计或维氏硬度计,根据材料厚度与硬度范围选择合适的检测方法。对于厚度>5mm 的辊压件,采用布氏硬度计,试验力 3000N,钢球直径 10mm,测量后读取布氏硬度值(如 HB220-250);厚度较薄或精度要求高的辊压件,采用维氏硬度计,试验力 100-500g,测量压痕对角线长度计算硬度值;表面硬化处理的辊压件,采用洛氏硬度计,选用 HRC 标尺,测量表面硬度(如 HRC58-62)。检测时需选取至少 3...
-
集成式辊压件供应商
辊压件的振动耐久性检测针对用于振动环境的辊压件(如电机支架、工程机械部件),评估其在振动载荷下的结构稳定性与使用寿命。检测采用振动试验台,根据产品实际工作环境设定振动频率(10-2000Hz)、振动加速度(0.5-5g)与试验时间(通常 2-24 小时),模拟产品在使用过程中承受的振动工况。检测过程中实时监测辊压件的状态,观察是否有松动、变形、裂纹等现象,试验后进行外观检查与性能测试,结构无损坏、性能指标无明显下降为合格。对于关键承载部件,还需进行随机振动测试,按照相关标准设定功率谱密度,确保产品能够承受复杂的振动环境。振动耐久性检测不合格的产品,需加固连接部位、优化结构设计或选用抗振性能更好...
-
海南新能源辊压件
汽车排气系统辊压件(如排气管套管、消声器外壳)需耐高温、耐腐蚀,同时具备良好的密封性。原材料选用铁素体不锈钢带(如 409L),厚度 1.2-2.0mm,耐高温≥800℃,耐腐蚀性符合排气系统工况要求。辊压成型前对不锈钢带进行脱脂处理,去除表面油污,避免辊压时产生氧化皮。辊压采用精密数控辊压机,配备耐高温轧辊,轧辊材质为 Si3N4 陶瓷,硬度 HRC80 以上,确保在高温环境下稳定工作。成型工艺为 8-12 道次连续辊压,截面尺寸公差 ±0.2mm,圆度误差≤0.15mm,确保与其他部件装配密封。辊压过程中采用氩气保护,防止不锈钢高温氧化,成型后进行焊接封口,采用激光焊接,焊缝宽度≤2mm,...
-
整体式立柱冷弯价格
耐辐射材料辊压件的材料技术注重抵抗电离辐射(如 γ 射线、X 射线)的侵蚀,保持性能稳定,适用于核工业、医疗、航空航天等辐射环境(如核反应堆部件、医疗设备防护件)。常用耐辐射材料包括耐辐射钢(如 1Cr18Ni9Ti)、耐辐射合金(如 Inconel 690)、耐辐射塑料(如 PTFE、PEEK)、陶瓷材料等,耐辐射钢通过添加铬、镍等合金元素,提升抗辐射性能,在辐射剂量 10⁵Gy 以下性能稳定;耐辐射塑料 PTFE、PEEK 在辐射环境下不易降解,机械性能与绝缘性能保持良好;陶瓷材料耐辐射性能优异,同时具备耐高温、耐腐蚀性。耐辐射材料辊压前需进行辐射预处理,检验材料在辐射环境下的稳定性;辊压...
-
上海铝合金明缝侧顶蒙皮
酚醛树脂辊压件的材料技术关键是耐高温、耐腐蚀性与阻燃性,使用温度范围 - 50℃至 200℃,能抵抗酸碱腐蚀,不易燃烧,适用于高温、腐蚀、阻燃要求高的场景(如电气、化工部件)。酚醛树脂分为 novolac 型与 resole 型,novolac 型需添加固化剂(如六亚甲基四胺),resole 型可自固化。酚醛树脂辊压件常与木粉、玻纤、石墨等填充剂复合,提升成型性与性能,填充剂含量通常控制在 40%-60%。辊压温度控制在 150-180℃,压力 1.0-2.0MPa,同时进行固化反应;辊压后需进行后固化处理(200-220℃保温 2-4 小时),提升固化度与性能稳定性。酚醛树脂固化后脆性大,韧...