标签列表 - 浙江定川机电制造有限公司
-
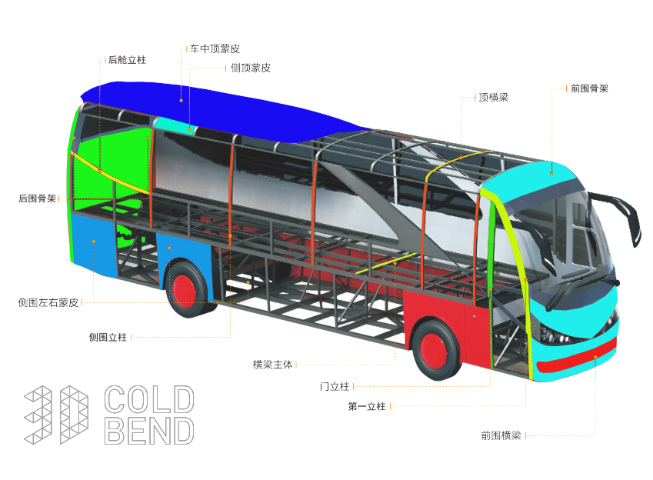 浙江客车辊压件
通信基站支架辊压件需适应户外复杂环境,具备抗风载、耐候性强等特点,制造工艺围绕结构强度与防腐性能展开。原材料选用 Q355B 强度较高钢带,厚度 3-5mm,抗拉强度≥470MPa,屈服强度≥355MPa,材料冲击韧性≥34J/cm²。辊压成型前对钢带进行抛丸除锈处理,表面粗糙度 Ra3.2-6.3μm,去除氧化皮与杂质,提升涂层附着力。辊压采用数控辊压机,配备 12-16 道次成型轧辊,轧辊材质为 Cr12MoV,经热处理后硬度 HRC60-62,确保成型精度。成型过程中通过激光测距仪实时监测截面尺寸,误差超过 ±0.3mm 时自动调整轧辊参数,成型后支架直线度误差≤0.3mm/m,截面尺寸...
发布时间:2026.08.09 -
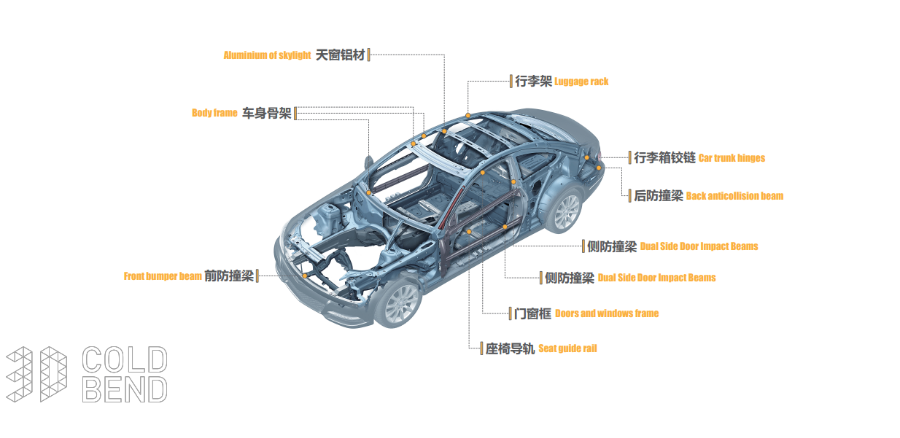 浙江校车车身辊压件
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境...
-
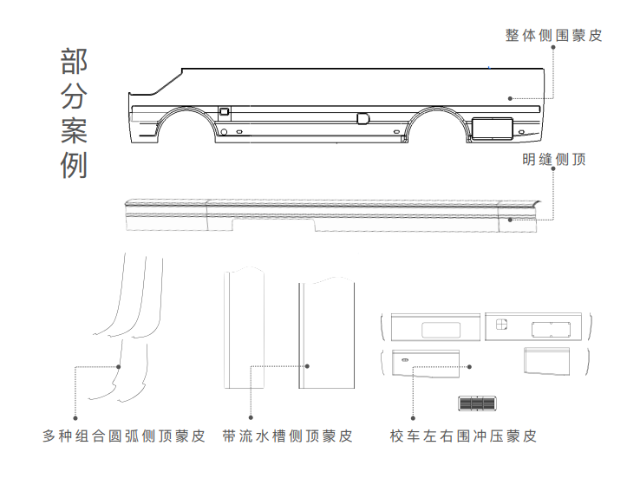 集成式辊压件工艺
辊压件的色差检测针对有外观颜色要求的辊压件(如装饰性部件、彩色涂层件),保障批量产品颜色的一致性。检测采用色差仪,测量范围涵盖 CIE Lab 颜色空间,测量精度 ΔE≤0.1,以标准色板为参考,测量产品表面的 L*、a*、b * 值,计算色差 ΔE,ΔE≤2.0 为合格,确保产品颜色与标准色板一致,无明显色差。色差检测需在标准光源下进行(如 D65 光源),避免光照条件影响检测结果。对于批量生产的产品,需定期抽取样品进行色差检测,监控颜色稳定性,若出现色差超差,需调整表面处理工艺参数(如喷涂涂料配比、烘烤温度),确保颜色一致。色差不合格的产品,需进行返工处理或降级使用,避免影响产品外观一致性...
-
 上海大客车左右围冲压蒙皮
辊压件的耐候性检测针对户外长期使用的辊压件,评估其在阳光、风雨、温度变化等自然环境下的性能稳定性。检测采用人工加速老化试验箱,模拟紫外线照射、雨淋、温度循环等环境条件,试验时间根据产品设计使用寿命设定(通常 1000-5000 小时)。紫外线照射强度 0.5-1.0W/m²,雨淋周期 30 分钟 / 小时,温度循环范围 - 20℃至 60℃。试验后检测辊压件的表面状态、力学性能与耐腐蚀性,表面无明显老化(如开裂、变色、涂层脱落),力学性能下降≤10%,耐腐蚀性无明显降低为合格。耐候性检测合格的产品,可适应户外复杂环境,使用寿命更长;不合格产品需改进表面防护工艺(如增加抗紫外线涂层、采用耐候钢材...
-
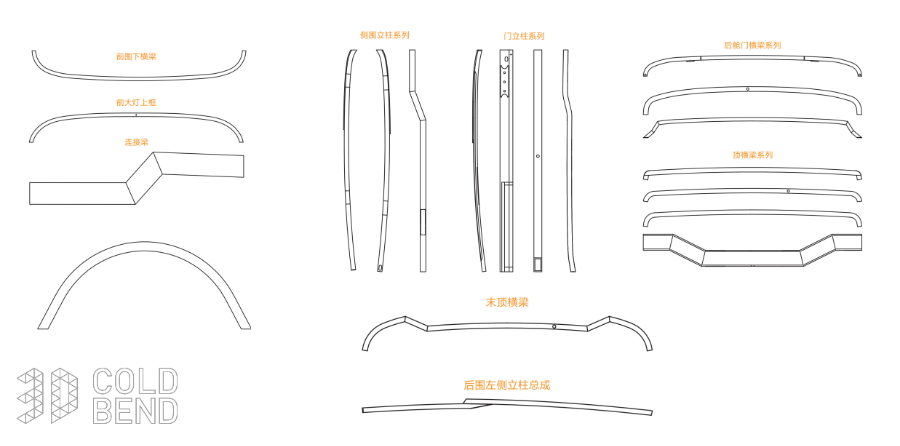 上海集成式车顶侧蒙皮
生物可降解材料辊压件的材料技术聚焦于环保性,使用后可在自然环境中降解,减少环境污染,适用于一次性用品、包装材料等。常用生物可降解材料包括聚乳酸(聚乳酸)、聚己二酸丁二醇酯(PBS)、淀粉基复合材料等,聚乳酸 由玉米、秸秆等可再生资源制成,降解后生成二氧化碳与水,力学性能接近 PP,但脆性较大、耐热性差;PBS 韧性好、耐热性优于 聚乳酸,降解性能优异;淀粉基复合材料成本低、降解性好,但强度较低,需与 聚乳酸、PBS 共混改性。生物可降解材料辊压前需进行干燥处理,去除水分;辊压温度根据材料调整,聚乳酸 控制在 160-190℃,PBS 控制在 140-170℃。辊压件的降解性能需符合 GB/T ...
-
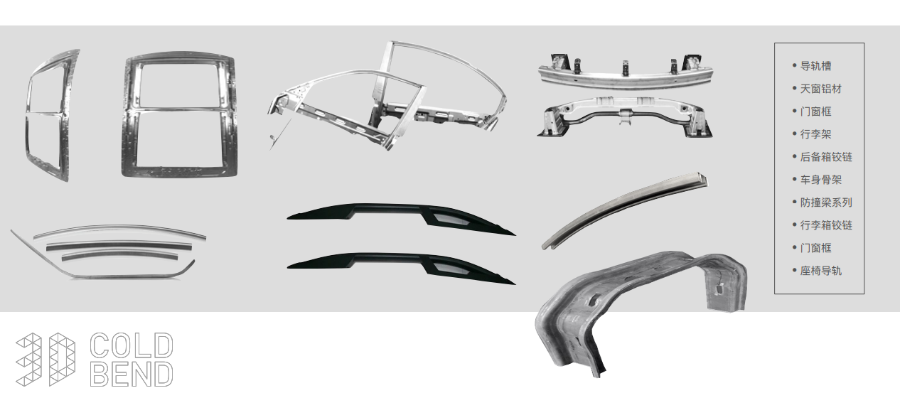 大巴车身冷湾件模具
辊压件的弯曲强度检测针对承受弯曲载荷的辊压件(如支架、横梁),评估其抵抗弯曲变形与断裂的能力。检测采用三点弯曲试验或四点弯曲试验,根据产品结构选择合适的支撑跨度与加载方式。试验设备选用电子万能试验机,加载速度控制在 1-3mm/min,记录载荷 - 位移曲线,计算弯曲强度与弯曲弹性模量,弯曲强度需≥设计要求的强度值(如≥300MPa),弯曲变形在弹性范围内,卸载后无永远变形。对于需要承受冲击弯曲的辊压件,还需进行冲击弯曲试验,在规定的冲击能量下,样品无断裂、裂纹为合格。弯曲强度检测过程中,需确保样品安装牢固,加载点对准试验位置,避免产生附加应力影响检测结果。弯曲强度不合格的产品,需增加材料厚度...
-
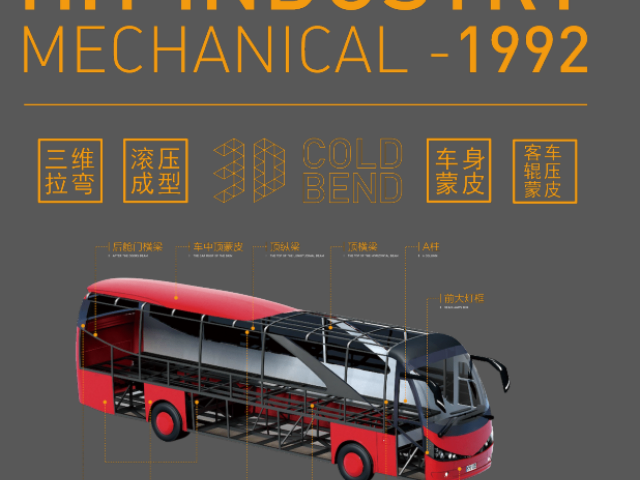 山西辊压件厂家供应
辊压件的装配力矩检测针对螺栓连接类辊压件,确保连接部位的紧固力矩符合设计要求,避免因力矩不足导致松动或力矩过大造成部件损坏。检测采用扭矩扳手或扭矩传感器,测量范围 0-500N・m,测量精度 ±1%,按照设计规定的紧固力矩(如 20-30N・m)进行装配,装配后测量实际紧固力矩,力矩偏差≤±10% 为合格。对于关键连接部位,还需进行力矩衰减测试,在常温或高温环境下放置 24-72 小时后,重新测量紧固力矩,力矩衰减量≤5% 为合格,确保连接部位长期紧固可靠。装配力矩检测过程中,需按照正确的装配方法进行操作,避免因装配顺序不当影响力矩分布。力矩不合格的产品,需调整装配工艺或更换紧固件,确保连接部...
-
 校车蒙皮辊轧成型机价位
管道支架辊压件用于固定与支撑各类管道,需具备强度较高、安装便捷、耐候性好等特点。原材料选用 Q235B 热轧钢带,厚度 2-5mm,材质均匀,无夹杂、裂纹等缺陷。辊压成型采用 8-14 道次连续辊压,轧辊模具根据管道直径与支架结构设计,成型后支架弧度与管道贴合度误差≤0.3mm,支撑面平面度≤0.2mm/m。辊压设备选用半自动或全自动生产线,生产效率 5-10 件 / 分钟,适合批量生产。成型后进行冲孔加工,孔径公差 ±0.2mm,孔位与支架边缘距离公差 ±0.3mm,确保安装时螺栓连接符合要求。表面处理采用热浸镀锌或喷塑工艺,热浸镀锌层厚度≥70μm,喷塑层厚度≥60μm,盐雾试验≥500 ...
-
 浙江铝合金辊压件模具
铝合金辊压件的材料技术注重轻量化与强度的平衡,适用于对重量敏感的场景(如汽车、航空部件)。常用材质包括 6061、6063 铝合金,其主要合金元素为镁(0.8%-1.2%)与硅(0.4%-0.8%),通过固溶强化与时效硬化提升强度。6061 铝合金经 T6 热处理后,抗拉强度可达 240MPa 以上,延伸率≥12%,适合承受中等载荷的辊压件;6063 铝合金塑性更好,表面光洁度高,常用于装饰性或低载荷辊压件。为改善辊压成型性,铝合金需进行均匀化处理(520-540℃保温 6-8 小时),消除铸造组织中的成分偏析,提升材料均匀性。辊压后的铝合金件可通过阳极氧化处理,形成厚度 10-20μm 的氧...
-
 江苏一体成型左右围蒙皮
辊压件的抗压强度检测针对承受压力载荷的辊压件(如支撑柱、压力容器部件),评估其抵抗压缩变形与破坏的能力。检测采用电子万能试验机,加载方式为轴向压缩,加载速度 1-5mm/min,直至样品发生塑性变形或破坏,记录抗压载荷,计算抗压强度,抗压强度需≥设计要求(如≥500MPa)。对于薄壁辊压件,需防止压缩过程中发生失稳,可采用专门夹具进行约束。抗压强度检测过程中,实时记录载荷 - 位移曲线,分析产品的抗压特性,如弹性阶段、屈服阶段、强化阶段的性能表现。抗压强度不合格的产品,需增加壁厚、优化截面形状(如采用空心圆截面)或选用强度更高的材料,提升抗压承载能力,避免使用过程中因受压失效。辊压成型通过多...
-
浙江集成式辊压件批发
不锈钢辊压件的材料技术关键在于平衡耐腐蚀性与成型性,通过调整合金成分与加工工艺实现性能优化。奥氏体不锈钢(如 304)添加 18%-20% 铬与 8%-12% 镍,形成稳定的奥氏体组织,耐腐蚀性优异,但冷加工硬化速率较快,辊压时需控制变形量,避免开裂。为提升成型性,可选用低碳型不锈钢(如 304L),碳含量≤0.03%,降低晶间腐蚀风险,同时提升焊接性能。对于强腐蚀环境下的辊压件,选用 316L 不锈钢,添加 2%-3% 钼元素,增强对氯离子的抵抗能力。不锈钢辊压前需进行固溶处理(1050-1100℃保温后快速冷却),消除加工硬化,恢复塑性,确保辊压过程中材料均匀变形。辊压生产线速度可根据材...
-
双辊车身冷湾件定制
家电配件辊压件(如冰箱门框、洗衣机边框)需兼顾精度、美观与成本,其制造工艺注重细节把控与批量稳定性。原材料选用 SPCC 冷轧板或彩涂板,厚度 0.5-1.2mm,彩涂板涂层附着力≥GB/T 9286-1998 2 级,表面无露底、划伤等缺陷。辊压成型采用 8-12 道次连续辊压,轧辊模具经 CNC 加工中心精加工,辊面光洁度 Ra0.2μm,避免划伤材料表面。辊压设备配备纠偏装置,确保材料跑偏量≤±0.1mm,成型后截面尺寸公差 ±0.2mm。对于带弧度的配件,采用弧形辊压工艺,通过调整轧辊轴线角度,实现连续弧线成型,弧度误差≤0.3mm/m。成型后进行在线切断与冲孔一体化加工,采用数控冲切...
-
山西辊压件行价
仪器仪表外壳辊压件需具备较高精度、美观、防电磁干扰等特点,其制造工艺注重细节与性能兼顾。原材料选用 SPCC 冷轧板、不锈钢板或铝合金板,厚度 0.8-1.5mm,不锈钢板与铝合金板具备良好的防腐蚀性,冷轧板成本较低,适合批量生产。辊压成型采用精密数控辊压机,配备小型化轧辊模具,实现复杂曲面与截面成型,外壳尺寸公差 ±0.1mm,平面度误差≤0.1mm/m。辊压过程中采用薄油润滑,避免外壳表面产生划痕,成型后进行切断、冲孔与折弯加工,冲孔孔径公差 ±0.05mm,折弯角度误差≤0.1°,确保仪器仪表内部元件装配符合要求。对于需要防电磁干扰的外壳,后续进行导电涂层处理,涂层厚度≥5μm,表面电阻...
-
双辊侧顶蒙皮供应
冷弯型钢辊压件是建筑、机械制造等行业的常用材料,其生产制造关键在于截面成型精度与材料力学性能保持。原材料选用 Q235 或 Q355 热轧钢带,宽度公差 ±0.5mm,厚度公差 ±0.1mm,进厂后经校平机校平,校平后的钢带平面度≤0.2mm/m。辊压成型采用多机架连续冷弯工艺,机架数量根据截面复杂程度设置 6-20 架,每架轧辊采用 Cr12MoV 材质,经精密加工与热处理,辊面硬度 HRC60-62。轧辊间距与压下量通过电动调节,调节精度 ±0.01mm,确保每道次成型符合设计要求。辊压速度控制在 10-25m/min,根据材料厚度与截面复杂度动态调整,避免速度过快导致成型不充分或材料撕裂...
-
中巴车身辊压件行价
陶瓷辊压件的材料技术聚焦于耐高温、耐磨性与硬度,适用于高温、高磨损环境(如冶金、化工领域)。常用材质包括氧化铝陶瓷(Al₂O₃含量≥95%)、氮化硅陶瓷(Si₃N₄含量≥90%),氧化铝陶瓷硬度高(HRA≥85)、耐高温(使用温度≤1600℃),但韧性较差;氮化硅陶瓷韧性优于氧化铝陶瓷,耐高温性能更佳(使用温度≤1800℃),耐磨性优异。陶瓷辊压件的制造采用粉末冶金工艺,先将陶瓷粉末压制成坯体,经烧结(1500-1800℃)后进行辊压加工,辊压时需控制压力与速度,避免脆性材料开裂。为提升陶瓷与金属的结合性,可在陶瓷表面制备金属化层(如钛、镍层),便于后续装配与连接。陶瓷辊压件的缺点是脆性大,抗...
-
江苏中巴辊压件加工
聚甲醛(POM)辊压件的材料技术注重耐磨性、自润滑性与尺寸稳定性,俗称 “赛钢”,适用于机械传动、滑动部件(如齿轮、轴套)。POM 分为均聚甲醛与共聚 甲醛,均聚甲醛强度、硬度较高,共聚甲醛韧性、成型性更好。POM 摩擦系数低(0.10-0.15),耐磨性优异,无需额外润滑,能在干摩擦条件下长期工作。POM 辊压前需进行干燥处理(温度 80-100℃,时间 2-3 小时),去除水分。辊压温度控制在 170-200℃,确保材料软化后均匀变形;辊压后需进行退火处理(100-120℃保温 1 小时),稳定尺寸。POM 耐候性较差,长期户外使用需添加抗紫外线剂;POM 耐腐蚀性一般,避免与强酸、强碱接...
-
江苏一体成型车身辊压件
医疗器械输液架辊压件(如伸缩套管、底座框架)需具备轻便、耐腐蚀、无锐角的特点,符合医疗使用的安全与卫生要求。原材料选用 304 或 316L 不锈钢管,管壁厚 1-2mm,316L 不锈钢含钼量≥2.0%,耐腐蚀性更强,适合医疗环境消毒。辊压成型采用伸缩套管针对性辊压工艺,通过多道次轧辊将不锈钢管加工成阶梯式伸缩结构,各节套管直径公差 ±0.1mm,配合间隙≤0.15mm,确保伸缩顺畅无卡顿。底座框架采用异形截面辊压,截面尺寸公差 ±0.15mm,直线度误差≤0.1mm/m,框架无扭曲变形。辊压设备配备无尘车间作业,采用医用级润滑油,避免污染。成型后进行去毛刺处理,所有边缘倒角≥2mm,无锐角...
-
 一体成型辊轧生产设备价位
辊压件的残余应力检测用于评估辊压过程中产生的残余应力,避免产品使用过程中因应力释放导致变形、开裂。检测采用 X 射线应力仪或超声波应力仪,测量范围 0-1000MPa,测量精度 ±5%,在辊压件的关键部位(如弯曲处、焊缝、切断面)选取测点,测量残余应力值,残余应力≤材料屈服强度的 30% 为合格。对于残余应力超标的产品,需进行去应力处理(如退火、振动时效),处理后重新检测,直至残余应力降至允许范围。残余应力检测对于高精度、高要求的辊压件尤为重要,可有效预防产品在使用过程中出现早期失效,提升产品的可靠性与使用寿命。每对成型辊都逐步使金属产生塑性变形。一体成型辊轧生产设备价位低碳钢辊压件的成分优...
-
安徽大客车左右围蒙皮
磁性材料辊压件的材料技术结合了磁性功能与辊压成型性,适用于电气、电子领域的磁性部件(如磁芯、磁辊)。常用磁性材料包括铁氧体、钕铁硼、钐钴等,铁氧体成本低、耐腐蚀性好,但磁性能一般;钕铁硼磁性能优异(最大磁能积高),但耐腐蚀性较差、脆性大;钐钴耐高温性能好(使用温度≤300℃),磁性能稳定,但成本较高。磁性材料辊压件的制造采用粉末冶金工艺,先将磁性粉末与粘结剂混合,经辊压成型后进行烧结或固化,铁氧体烧结温度 1100-1300℃,钕铁硼烧结温度 1050-1100℃。辊压过程中需控制磁场取向,使磁畴排列一致,提升磁性能;辊压后需进行充磁处理,获得所需磁性。磁性材料辊压件需避免剧烈冲击与高温环境,...
-
浙江集成式左右围冲压蒙皮
较好强度低合金(HSLA)钢辊压件的材料技术通过微合金化与控轧控冷工艺,在提升强度的同时保持良好的成型性。常用材质如 Q460,碳含量≤0.20%,添加铌(0.01%-0.05%)、钒(0.02%-0.08%)、钛(0.01%-0.05%)等微合金元素,通过细晶强化、沉淀强化提升强度,抗拉强度可达 460MPa 以上,延伸率≥17%。控轧控冷工艺中,加热温度控制在 1150-1200℃,终轧温度 800-850℃,随后快速冷却,细化奥氏体晶粒,避免珠光体组织粗化。HSLA 钢辊压时需控制道次变形量,每次变形率不超过 20%,防止产生过大残余应力;辊压后可进行去应力退火(550-600℃保温 2...
-
上海商务车骨架冷弯
辊压件的表面平整度检测针对平板类或大面积辊压件,确保表面无凸起、凹陷等缺陷,保障装配贴合度。检测采用激光平整度测量仪或精密平尺,测量范围 0-2m,测量精度 ±0.01mm/m,将辊压件放置在水平检测平台上,沿表面均匀选取测点,测量各测点与基准面的偏差,平整度误差≤0.1mm/m 为合格。对于宽幅辊压件,需横向、纵向均进行检测,确保整个表面的平整度达标。表面平整度超差的产品,可采用校平机进行矫正处理,矫正后重新检测,直至符合要求。表面平整度直接影响产品的装配效果,如与其他部件的贴合紧密性、密封性能等,因此需严格控制检测标准,确保产品质量。在线冲孔单元可在成型过程中同步完成孔位加工。上海商务车...
-
双辊左侧蒙皮市价
辊压件的装配兼容性检测用于验证辊压件与其他部件的装配配合效果,确保产品能够顺利组装。检测前需准备配套的装配部件,确保配套部件质量合格,尺寸符合装配要求。装配兼容性检测采用实际装配试验,按照产品装配工艺规程进行组装,记录装配过程中的配合情况,如是否存在装配困难、间隙过大或过小、定位不准确等问题。装配间隙检测采用塞尺测量,关键配合部位间隙需控制在设计范围内(通常≤0.5mm),无卡滞、松动现象。对于需要螺栓连接的辊压件,需检测螺栓孔位度与孔径公差,采用坐标测量仪测量孔位度误差≤0.3mm,孔径公差符合 H10 级要求,确保螺栓能够顺利安装且连接牢固。装配兼容性检测过程中发现的问题,需反馈至设计与生...
-
重庆辊压件制造商
辊压件的重量偏差检测用于控制产品批量生产的一致性,避免因重量偏差过大影响装配平衡或使用性能。检测前需将辊压件表面的油污、杂质清理干净,确保测量准确性。重量检测采用电子天平,测量范围 0-50kg,测量精度 ±0.1g,对于重量较大的辊压件,选用电子地磅,测量精度 ±0.1kg。每个批次随机抽取至少 10 件产品进行称重,计算平均重量与重量偏差,单个产品重量偏差≤±3% 为合格,批量产品重量标准差≤1%,确保产品重量的一致性。重量偏差过大的产品,需排查原材料厚度、辊压工艺参数、切断长度等影响因素,调整生产过程,使产品重量控制在设计范围内。重量检测数据需记录存档,作为批量生产质量控制的参考依据。...
-
上海铝合金辊轧生产设备
管道支架辊压件用于固定与支撑各类管道,需具备强度较高、安装便捷、耐候性好等特点。原材料选用 Q235B 热轧钢带,厚度 2-5mm,材质均匀,无夹杂、裂纹等缺陷。辊压成型采用 8-14 道次连续辊压,轧辊模具根据管道直径与支架结构设计,成型后支架弧度与管道贴合度误差≤0.3mm,支撑面平面度≤0.2mm/m。辊压设备选用半自动或全自动生产线,生产效率 5-10 件 / 分钟,适合批量生产。成型后进行冲孔加工,孔径公差 ±0.2mm,孔位与支架边缘距离公差 ±0.3mm,确保安装时螺栓连接符合要求。表面处理采用热浸镀锌或喷塑工艺,热浸镀锌层厚度≥70μm,喷塑层厚度≥60μm,盐雾试验≥500 ...
-
 吉林中巴辊压件
电梯轿架辊压件作为电梯承载关键部件,需具备较高的强度与运行稳定性,制造工艺严格遵循电梯行业安全标准。原材料选用 Q345B 或 Q355B 强度较高钢带,厚度 6-10mm,抗拉强度≥470MPa,屈服强度≥345MPa,材质均匀无夹层、气孔等缺陷。辊压成型采用 18-22 道次较高精度连续辊压工艺,轧辊模具经三维建模与有限元分析优化,经五轴加工中心精加工,辊面精度≤0.008mm。辊压设备配备光栅尺与力传感器,实时监测成型尺寸与轧制力,尺寸误差超过 ±0.03mm 或轧制力异常时自动停机调整。成型过程中控制轧制速度 4-6m/min,保证金属组织致密,避免产生残余应力。成型后进行定尺切断,长...
-
铝合金车身冷湾件定制
辊压件的密封性检测针对气路、水路用辊压件或需要密封的结构件,防止使用过程中出现泄漏。检测前需清洁辊压件密封面,去除油污、杂质,确保密封贴合紧密。密封性检测采用气压法或液压法,根据产品工作压力确定测试压力,通常为工作压力的 1.5 倍。气压检测时,将辊压件密封后通入干燥压缩空气,压力稳定后保压 30 分钟,采用皂液涂抹密封部位,无气泡产生或压力降≤0.02MPa 为合格;液压检测则通入清水或专门检测液,保压 60 分钟,观察是否有渗漏现象,同时记录压力变化。对于复杂结构的辊压件,需进行分段密封性检测,确保每个密封部位都能覆盖。密封性检测合格后,需将辊压件内残留液体吹干或擦干,防止内部腐蚀。对于密...
-
整体式左右围蒙皮模具
集装箱角件辊压件作为集装箱的关键受力部件,需具备较高的强度与耐腐蚀性,其制造工艺严格遵循行业标准。原材料选用 Q355NH 耐候钢,厚度 10-16mm,耐候性符合 GB/T 4171-2008 要求,锈层附着力强,可在户外自然环境下长期使用。辊压成型前对钢板进行开平与校平,校平精度≤0.3mm/m,表面无明显凹凸缺陷。辊压采用大型数控辊压机,配备重型轧辊,轧辊材质为 Cr12MoV,经深冷处理,硬度 HRC63-66,确保承受大吨位压力而不变形。成型工艺为 16-20 道次渐进式辊压,每道次压下量精确计算,避免材料产生裂纹或分层,成型后角件截面尺寸公差 ±0.5mm,角度误差≤0.3°。成型...
-
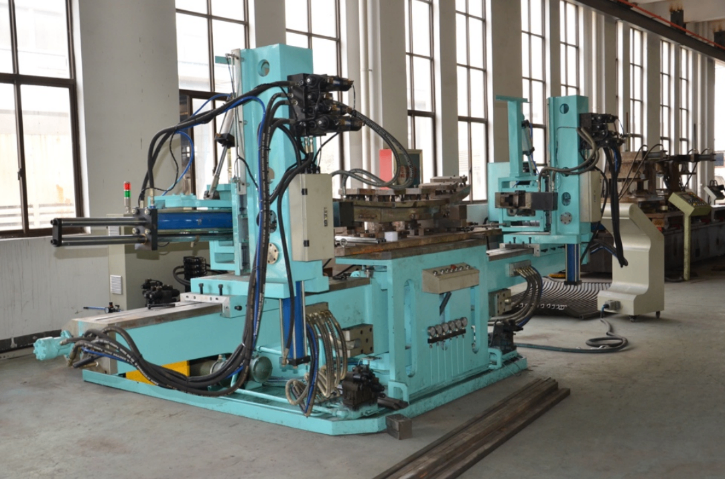 汽车辊轧生产设备价位
辊压机设计过程中注重维护便利性,采用多项设计措施,降低设备维护难度与成本。设备结构设计简洁合理,零部件布局紧凑,便于操作人员接近维护部位。设置检修门、观察窗等,便于设备的检查与维修。关键零部件如轴承、密封件、耐磨衬板等采用标准化、模块化设计,便于更换。液压系统、润滑系统设置放油口、过滤器等,便于油液的更换与过滤。电气控制系统设置故障诊断功能,能够快速定位故障部位,便于维修。通过维护便利性设计,设备的维护周期缩短,维护成本降低,提高了设备的运行效率。部分辊压件需要进行弯曲或冲孔等二次加工,以满足特定安装和结构需求。汽车辊轧生产设备价位辊压件的温度适应性检测针对高温或低温环境下使用的辊压件,验证其...
-
浙江双辊辊压件厂家精选
辊压件的重量偏差检测用于控制产品批量生产的一致性,避免因重量偏差过大影响装配平衡或使用性能。检测前需将辊压件表面的油污、杂质清理干净,确保测量准确性。重量检测采用电子天平,测量范围 0-50kg,测量精度 ±0.1g,对于重量较大的辊压件,选用电子地磅,测量精度 ±0.1kg。每个批次随机抽取至少 10 件产品进行称重,计算平均重量与重量偏差,单个产品重量偏差≤±3% 为合格,批量产品重量标准差≤1%,确保产品重量的一致性。重量偏差过大的产品,需排查原材料厚度、辊压工艺参数、切断长度等影响因素,调整生产过程,使产品重量控制在设计范围内。重量检测数据需记录存档,作为批量生产质量控制的参考依据。...
-
商务车车顶侧蒙皮价位
辊压件的抗剪强度检测针对承受剪切载荷的辊压件(如连接件、销钉),评估其抵抗剪切破坏的能力。检测采用双剪切或单剪切试验装置,安装在电子万能试验机上,加载速度 1-3mm/min,记录剪切破坏时的最大载荷,计算抗剪强度,抗剪强度需≥设计要求(如≥250MPa)。抗剪强度检测需确保剪切面与载荷方向垂直,避免产生附加弯矩影响检测结果。对于焊接或铆接的辊压件,抗剪强度检测需针对焊接接头或铆接部位进行,确保连接部位的抗剪能力达标。抗剪强度不合格的产品,需增加剪切面面积、优化连接结构或选用抗剪强度更高的材料,提升产品的抗剪切能力。生产线末端设有防锈喷涂或钝化处理工位。商务车车顶侧蒙皮价位辊压件的包装完整性...