标签列表 - 浙江定川机电制造有限公司
-
 浙江双辊车身立柱
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化...
发布时间:2026.05.02 -
 整体式车身立柱厂家
弹簧钢辊压件的材料技术关键是通过成分设计与热处理,实现高弹性与疲劳抗力,适用于制造弹性元件(如弹簧、卡簧)。常用材质为 65Mn、55Si2Mn,65Mn 钢含碳 0.62%-0.70%、锰 0.90%-1.20%,通过淬火 + 中温回火(420-460℃)获得回火屈氏体组织,弹性极限高,疲劳寿命长;55Si2Mn 钢添加硅(1.50%-2.00%),提升弹性模量与耐热性,适合高温环境下的弹性辊压件。弹簧钢辊压前需进行球化退火(750-780℃保温 4-6 小时),降低硬度,改善塑性,确保辊压成型时不产生裂纹。辊压后的弹簧钢件需进行淬火(830-860℃油冷)与回火处理,控制硬度在 HRC42...
-
 商务车整体蒙皮模具
辊压件的耐候性检测针对户外长期使用的辊压件,评估其在阳光、风雨、温度变化等自然环境下的性能稳定性。检测采用人工加速老化试验箱,模拟紫外线照射、雨淋、温度循环等环境条件,试验时间根据产品设计使用寿命设定(通常 1000-5000 小时)。紫外线照射强度 0.5-1.0W/m²,雨淋周期 30 分钟 / 小时,温度循环范围 - 20℃至 60℃。试验后检测辊压件的表面状态、力学性能与耐腐蚀性,表面无明显老化(如开裂、变色、涂层脱落),力学性能下降≤10%,耐腐蚀性无明显降低为合格。耐候性检测合格的产品,可适应户外复杂环境,使用寿命更长;不合格产品需改进表面防护工艺(如增加抗紫外线涂层、采用耐候钢材...
-
 湖北辊压件模具
钛合金辊压件的材料技术聚焦于轻量化、耐腐蚀性与高温性能,适用于航空、航天、医疗等领域。常用材质为 TA2(工业纯钛)、TC4(Ti-6Al-4V),TA2 含钛≥99.6%,耐腐蚀性极强,塑性良好,但强度较低,适合制造耐腐蚀要求高的薄壁辊压件;TC4 添加 6% 铝与 4% 钒,通过固溶强化提升强度,抗拉强度可达 900MPa 以上,同时保持良好的塑性与耐腐蚀性,适合承受载荷的辊压件。钛合金辊压需在加热状态下进行,加热温度控制在 650-800℃,避免室温下塑性不足导致开裂;辊压速度需缓慢,道次变形量控制在 5%-10%,防止产生过大应力。辊压后可进行真空退火(600-700℃保温 2-3 小...
-
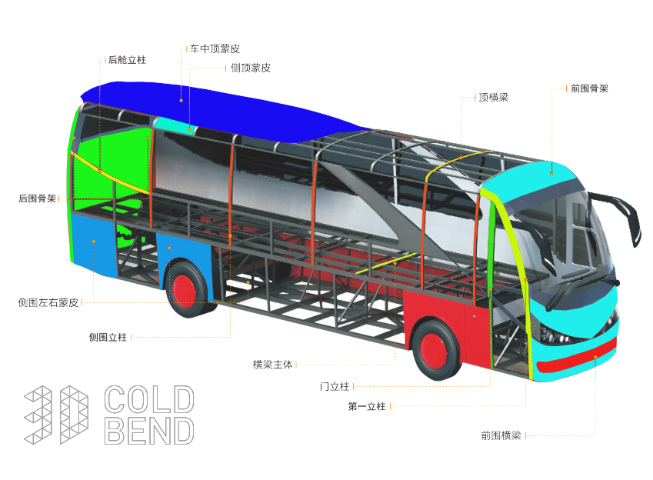 一体成型车身骨架供应
集装箱角件辊压件作为集装箱的关键受力部件,需具备较高的强度与耐腐蚀性,其制造工艺严格遵循行业标准。原材料选用 Q355NH 耐候钢,厚度 10-16mm,耐候性符合 GB/T 4171-2008 要求,锈层附着力强,可在户外自然环境下长期使用。辊压成型前对钢板进行开平与校平,校平精度≤0.3mm/m,表面无明显凹凸缺陷。辊压采用大型数控辊压机,配备重型轧辊,轧辊材质为 Cr12MoV,经深冷处理,硬度 HRC63-66,确保承受大吨位压力而不变形。成型工艺为 16-20 道次渐进式辊压,每道次压下量精确计算,避免材料产生裂纹或分层,成型后角件截面尺寸公差 ±0.5mm,角度误差≤0.3°。成型...
-
车身辊压件现货直发
辊压件的抗压强度检测针对承受压力载荷的辊压件(如支撑柱、压力容器部件),评估其抵抗压缩变形与破坏的能力。检测采用电子万能试验机,加载方式为轴向压缩,加载速度 1-5mm/min,直至样品发生塑性变形或破坏,记录抗压载荷,计算抗压强度,抗压强度需≥设计要求(如≥500MPa)。对于薄壁辊压件,需防止压缩过程中发生失稳,可采用专门夹具进行约束。抗压强度检测过程中,实时记录载荷 - 位移曲线,分析产品的抗压特性,如弹性阶段、屈服阶段、强化阶段的性能表现。抗压强度不合格的产品,需增加壁厚、优化截面形状(如采用空心圆截面)或选用强度更高的材料,提升抗压承载能力,避免使用过程中因受压失效。我们可为客户定...
-
浙江校车辊压件价格
梯度材料辊压件的材料技术通过设计材料成分或结构的梯度分布,实现不同部位的性能适配,适用于复杂工况需求。例如,金属 - 陶瓷梯度辊压件,表面为陶瓷层(耐高温、耐磨),内部为金属层(较好强度、韧性),中间通过过渡层实现梯度过渡,避免界面剥离;塑料 - 金属梯度辊压件,表面为塑料层(绝缘、密封),内部为金属层(强度、导电),满足多功能需求。梯度材料的制备可采用复合辊压、涂层沉积等工艺,复合辊压时需控制不同材料的喂料速度与辊压压力,确保界面结合紧密;涂层沉积后需进行二次辊压,提升涂层与基体的结合强度。梯度材料辊压件的检测需关注界面性能,如剥离强度、剪切强度,确保不同材料协同工作,避免使用过程中出现界面...
-
福建辊压件成型工艺
辊压件的标识清晰度检测确保产品标识信息准确、清晰,便于追溯与使用。检测采用目视观察与擦拭试验,目视观察标识(如铭牌、丝印、激光雕刻)的文字、图案是否清晰可辨,无模糊、残缺、错误。擦拭试验采用干布、湿布分别擦拭标识 100 次,力度 5N,擦拭后标识无脱落、模糊为合格。标识内容需包括产品名称、型号、规格、生产日期、生产厂家、质量合格标志等信息,符合相关标准要求。标识清晰度检测需在不同光照条件下进行,确保标识在使用过程中易于识别。标识不合格的产品,需重新制作标识并粘贴或雕刻,确保标识信息准确、清晰、耐用。轧辊的粗糙度直接影响产品表面的光洁度。福建辊压件成型工艺磁性材料辊压件的材料技术结合了磁性功...
-
一体成型整体蒙皮价格
农业机械播种器辊压件(如排种管、开沟器框架)需适应田间作业的颠簸与泥土侵蚀,具备耐磨、抗腐蚀与结构稳固的特点。原材料选用 Q235B 钢板或 304 不锈钢板,厚度 1.5-3mm,Q235B 钢板需具备良好的焊接性能,304 不锈钢板需确保耐泥土腐蚀。辊压成型采用 8-12 道次连续辊压工艺,排种管采用圆形截面辊压,圆度误差≤0.2mm,壁厚均匀性误差≤0.1mm,确保排种顺畅;开沟器框架采用异形截面辊压,截面尺寸公差 ±0.2mm,直线度误差≤0.25mm/m。辊压设备选用中型数控辊压机,轧辊转速控制在 6-10m/min,避免速度过快导致成型缺陷。成型后进行焊接加工,采用 CO₂气体保护...
-
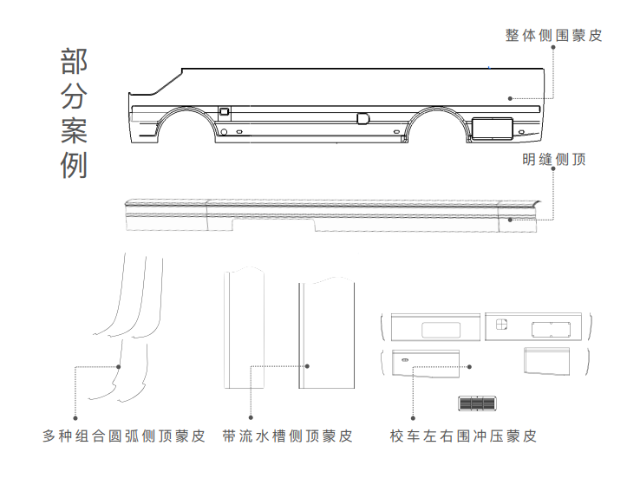 江苏双辊辊压件价格
集装箱角件辊压件作为集装箱的关键受力部件,需具备较高的强度与耐腐蚀性,其制造工艺严格遵循行业标准。原材料选用 Q355NH 耐候钢,厚度 10-16mm,耐候性符合 GB/T 4171-2008 要求,锈层附着力强,可在户外自然环境下长期使用。辊压成型前对钢板进行开平与校平,校平精度≤0.3mm/m,表面无明显凹凸缺陷。辊压采用大型数控辊压机,配备重型轧辊,轧辊材质为 Cr12MoV,经深冷处理,硬度 HRC63-66,确保承受大吨位压力而不变形。成型工艺为 16-20 道次渐进式辊压,每道次压下量精确计算,避免材料产生裂纹或分层,成型后角件截面尺寸公差 ±0.5mm,角度误差≤0.3°。成型...
-
铝合金整体蒙皮行价
工业滤网框架辊压件用于支撑滤网,需具备结构稳定、耐腐蚀、易装配等特点,其制造工艺围绕滤网适配性与使用环境展开。原材料选用 Q235B 钢板、不锈钢板或铝合金板,厚度 1.0-2.5mm,不锈钢板选用 304 材质,铝合金板选用 6061 材质,根据使用环境选择合适材质。辊压成型采用 6-10 道次连续辊压,轧辊模具根据滤网尺寸与安装方式设计,框架截面尺寸公差 ±0.2mm,边框直线度误差≤0.2mm/m,确保与滤网贴合紧密。辊压设备配备简易纠偏装置,材料跑偏量≤±0.15mm,成型后框架无扭曲变形。后续进行钻孔或冲槽加工,孔径公差 ±0.2mm,槽宽公差 ±0.1mm,便于滤网安装与固定。表面...
-
江苏钢材质侧顶蒙皮
辊压件的重量偏差检测用于控制产品批量生产的一致性,避免因重量偏差过大影响装配平衡或使用性能。检测前需将辊压件表面的油污、杂质清理干净,确保测量准确性。重量检测采用电子天平,测量范围 0-50kg,测量精度 ±0.1g,对于重量较大的辊压件,选用电子地磅,测量精度 ±0.1kg。每个批次随机抽取至少 10 件产品进行称重,计算平均重量与重量偏差,单个产品重量偏差≤±3% 为合格,批量产品重量标准差≤1%,确保产品重量的一致性。重量偏差过大的产品,需排查原材料厚度、辊压工艺参数、切断长度等影响因素,调整生产过程,使产品重量控制在设计范围内。重量检测数据需记录存档,作为批量生产质量控制的参考依据。...
-
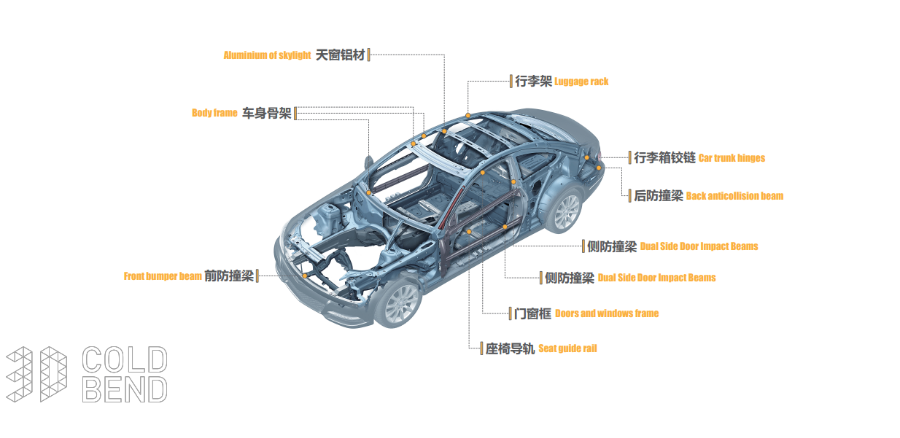 北京客车辊压件
集装箱角件辊压件作为集装箱的关键受力部件,需具备较高的强度与耐腐蚀性,其制造工艺严格遵循行业标准。原材料选用 Q355NH 耐候钢,厚度 10-16mm,耐候性符合 GB/T 4171-2008 要求,锈层附着力强,可在户外自然环境下长期使用。辊压成型前对钢板进行开平与校平,校平精度≤0.3mm/m,表面无明显凹凸缺陷。辊压采用大型数控辊压机,配备重型轧辊,轧辊材质为 Cr12MoV,经深冷处理,硬度 HRC63-66,确保承受大吨位压力而不变形。成型工艺为 16-20 道次渐进式辊压,每道次压下量精确计算,避免材料产生裂纹或分层,成型后角件截面尺寸公差 ±0.5mm,角度误差≤0.3°。成型...
-
江苏辊压件模具
辊压件的疲劳性能检测针对承受反复载荷的辊压件(如机械传动部件、汽车底盘件),评估其长期使用的可靠性。检测采用疲劳试验机,根据产品实际受力情况设定加载方式(如拉压疲劳、弯曲疲劳)、加载频率(通常 10-50Hz)与加载应力(一般为屈服强度的 50%-70%)。检测过程中记录疲劳循环次数,直至样品出现裂纹或断裂,疲劳寿命需达到设计要求(通常≥10⁶次循环)。对于关键部件,还需进行疲劳裂纹扩展速率测试,采用断裂力学方法,测量裂纹扩展速率,确保在设计使用寿命内裂纹不会快速扩展导致失效。疲劳性能检测需选取不同批次的样品进行测试,确保检测结果的代表性,若疲劳寿命未达到要求,需优化辊压工艺、改善材料性能或加...
-
浙江一体成型车身冷湾件
碳纤维增强复合材料(CFRP)辊压件的材料技术结合了碳纤维的强度与树脂的韧性,比强度与比模量远超金属材料,适用于航空、航天装备等领域。碳纤维含量通常控制在 50%-70%,通过单向排布、织物编织等方式增强,树脂基体包括环氧树脂、酚醛树脂等,环氧树脂粘接性好、成型性优异,酚醛树脂耐高温性能更佳。CFRP 辊压件的制造采用预浸料辊压成型工艺,将碳纤维预浸料铺层后,在辊压机中加热加压(温度 120-180℃,压力 0.5-1.5MPa),使树脂固化,形成致密的复合材料结构。辊压过程中需控制铺层方向与张力,确保纤维均匀分布,避免褶皱、气泡等缺陷。CFRP 辊压件耐腐蚀性强、重量轻,但成本较高,耐冲击性...
-
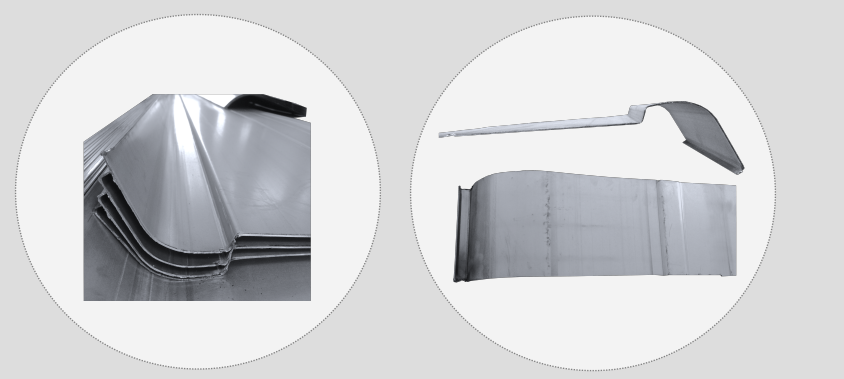 新能源车身立柱模具
建筑龙骨辊压件(如吊顶龙骨、隔墙龙骨)是建筑装饰行业的基础材料,需具备轻质、强度较高、防火、隔音等特性。原材料选用 Q235 冷轧钢带或镀锌钢带,厚度 0.6-1.2mm,镀锌钢带镀锌层厚度≥120g/m²,耐腐蚀性强。辊压成型采用全自动连续辊压生产线,由放卷、校平、辊压、冲孔、切断、堆垛等工序组成,生产效率 20-30m/min。轧辊模具根据龙骨类型(U 型、C 型、T 型)设计,成型后龙骨截面尺寸公差 ±0.2mm,冲孔孔径公差 ±0.1mm,孔位度误差≤0.2mm,确保安装时龙骨拼接符合要求。辊压过程中通过张力控制系统保持钢带张力稳定,防止龙骨产生波浪形变形,直线度误差≤0.3mm/m。...
-
 客车车身立柱市价
辊压件的表面平整度检测针对平板类或大面积辊压件,确保表面无凸起、凹陷等缺陷,保障装配贴合度。检测采用激光平整度测量仪或精密平尺,测量范围 0-2m,测量精度 ±0.01mm/m,将辊压件放置在水平检测平台上,沿表面均匀选取测点,测量各测点与基准面的偏差,平整度误差≤0.1mm/m 为合格。对于宽幅辊压件,需横向、纵向均进行检测,确保整个表面的平整度达标。表面平整度超差的产品,可采用校平机进行矫正处理,矫正后重新检测,直至符合要求。表面平整度直接影响产品的装配效果,如与其他部件的贴合紧密性、密封性能等,因此需严格控制检测标准,确保产品质量。轧辊的粗糙度直接影响产品表面的光洁度。客车车身立柱市价...
-
商务车明缝侧顶蒙皮行价
辊压件的温度适应性检测针对高温或低温环境下使用的辊压件,验证其在极端温度下的性能稳定性。检测采用高低温环境试验箱,低温测试温度根据使用环境设定(通常 - 40℃至 - 10℃),高温测试温度(通常 60℃至 150℃),每个温度点保温 4 小时,期间检测辊压件的尺寸变化、力学性能与密封性能。低温环境下,需确保辊压件无脆裂、尺寸收缩率≤0.1%,力学性能下降≤10%;高温环境下,无变形、软化现象,密封性能无泄漏,涂层无脱落。对于温度循环变化环境下使用的辊压件,进行高低温循环测试,循环次数 10-20 次(如 - 20℃×2 小时→室温 ×1 小时→80℃×2 小时→室温 ×1 小时为一个循环),...
-
双辊车中顶蒙皮厂家
纳米改性辊压件的材料技术通过添加纳米粒子(如纳米碳酸钙、纳米二氧化硅、纳米黏土)改善基体材料的性能,实现性能升级。纳米粒子尺寸小(1-100nm),比表面积大,与基体材料结合紧密,能明显提升强度、硬度、耐磨性等性能。例如,在塑料辊压件中添加 1%-5% 纳米碳酸钙,可提升拉伸强度 10%-20%、硬度 5%-10%,同时改善成型性;在金属辊压件中添加纳米氧化铝,可提升耐磨性 30%-50%、高温稳定性。纳米改性材料的关键技术是确保纳米粒子均匀分散,避免团聚,通常采用超声分散、偶联剂处理等方法。辊压工艺需根据改性材料的性能调整,如纳米改性塑料需适当降低加工温度,避免纳米粒子团聚;纳米改性金属需控...
-
钢材质车中顶蒙皮厂家
船舶配件辊压件(如船舶栏杆、甲板支架)需适应海洋高盐雾、高湿度环境,具备较强的耐腐蚀性与强度较高。原材料选用 316L 不锈钢板或耐候钢,316L 不锈钢含钼量≥2.5%,耐盐雾腐蚀性能优异,耐候钢耐候性符合 GB/T 4171-2008 要求。辊压成型前对原材料进行表面处理,不锈钢板采用酸洗钝化,耐候钢采用抛丸除锈,提高表面洁净度与涂层附着力。辊压采用重型数控辊压机,配备耐腐蚀轧辊,轧辊材质为哈氏合金,确保在海洋环境下设备使用寿命。成型工艺为 14-18 道次渐进式辊压,成型后配件截面尺寸公差 ±0.3mm,角度误差≤0.2°,直线度误差≤0.2mm/m。成型后进行焊接加工,采用氩弧焊,焊接...
-
一体成型侧围蒙皮价格
辊压件的标识清晰度检测确保产品标识信息准确、清晰,便于追溯与使用。检测采用目视观察与擦拭试验,目视观察标识(如铭牌、丝印、激光雕刻)的文字、图案是否清晰可辨,无模糊、残缺、错误。擦拭试验采用干布、湿布分别擦拭标识 100 次,力度 5N,擦拭后标识无脱落、模糊为合格。标识内容需包括产品名称、型号、规格、生产日期、生产厂家、质量合格标志等信息,符合相关标准要求。标识清晰度检测需在不同光照条件下进行,确保标识在使用过程中易于识别。标识不合格的产品,需重新制作标识并粘贴或雕刻,确保标识信息准确、清晰、耐用。我们可为辊压件进行后续的铆接或焊接加工。一体成型侧围蒙皮价格辊压件的抗变形能力检测用于评估辊...
-
商务车车顶侧蒙皮价位
辊压件的耐腐蚀性检测针对户外使用或接触腐蚀介质的辊压件,评估其抵抗腐蚀的能力。检测方法根据使用环境选择盐雾试验、湿热试验或浸泡试验。盐雾试验采用中性盐雾试验箱,盐水浓度 5% NaCl,温度 35℃,试验时间根据产品要求设定(通常 48-1000 小时),试验后观察辊压件表面腐蚀情况,无明显锈蚀、涂层脱落为合格。湿热试验在温度 40℃、湿度 90% RH 的环境试验箱中进行,持续时间 72 小时,试验后检测表面状态与力学性能,无腐蚀、性能下降≤5% 为合格。对于接触酸碱介质的辊压件,采用浸泡试验,将样品浸泡在对应浓度的酸碱溶液中(如 5% H₂SO₄溶液、10% NaOH 溶液),浸泡时间 2...
-
 双辊车身骨架配套
摩托车车架辊压件需兼顾轻量化与强度较高,适应摩托车行驶过程中的振动与冲击,其制造工艺注重结构优化与材质匹配。原材料选用 20CrMo 合金钢管或强度较高钢板,钢管壁厚 1.5-3.0mm,钢板厚度 2.0-4.0mm,抗拉强度≥650MPa,屈服强度≥500MPa。辊压成型针对不同部件采用不同工艺,钢管件采用弯曲辊压成型,通过数控弯管机与辊压模具配合,实现复杂弧度成型,弧度误差≤0.2mm/m,管壁无褶皱、凹陷。钢板件采用多道次连续辊压,成型后截面尺寸公差 ±0.2mm,直线度误差≤0.15mm/m。辊压过程中控制压下量与速度,避免材料产生塑性变形过度或裂纹。成型后进行焊接组装,采用氩弧焊或 ...
-
安徽辊压件价格
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境...
-
汽车侧顶蒙皮价位
环氧树脂辊压件的材料技术聚焦于强度、耐腐蚀性与粘接性,适用于结构件、复合材料基体、绝缘部件。环氧树脂分为双酚 A 型、双酚 F 型、酚醛型等,双酚 A 型环氧树脂成型性好、成本较低,双酚 F 型环氧树脂粘度低、韧性好,酚醛型环氧树脂耐高温性能更佳。环氧树脂辊压件的制造通常与增强材料(如玻璃纤维、碳纤维)复合,采用预浸料辊压成型工艺,加热温度控制在 120-180℃,压力 0.5-1.0MPa,使树脂固化,形成较好强度复合材料。辊压过程中需控制树脂含量(30%-50%),确保增强材料与树脂充分结合,避免气泡、缺胶等缺陷。环氧树脂固化后脆性较大,可通过添加增韧剂(如橡胶颗粒、柔性树脂)提升韧性;耐...
-
汽车车身冷湾件供应
聚酰胺(PA,尼龙)辊压件的材料技术注重耐磨性、韧性与自润滑性,适用于机械传动、滑动部件(如齿轮、导轨)。常用材质包括 PA6、PA66、PA1010,PA6 韧性好、成型性优异,PA66 强度与耐热性高于 PA6,PA1010 耐腐蚀性、耐磨性更佳。为提升性能,可在尼龙中添加玻璃纤维、碳纤维等增强材料,增强后的尼龙抗拉强度可提升 50%-100%,但塑性略有下降。尼龙辊压前需进行干燥处理(温度 80-100℃,时间 4-6 小时),去除水分,避免成型后产生气泡、开裂。辊压温度控制在 180-220℃,确保材料充分软化,均匀变形;辊压后可进行调湿处理(在 25℃水中浸泡 24-48 小时),提...
-
江苏新能源辊压件厂家精选
硅橡胶辊压件的材料技术聚焦于耐高温、耐候性与弹性,使用温度范围 - 60℃至 200℃,能适应高低温循环环境,适用于密封、绝缘、减震部件。硅橡胶分为甲基硅橡胶、乙烯基硅橡胶、氟硅橡胶,甲基硅橡胶耐候性、绝缘性优异,乙烯基硅橡胶弹性、成型性更好,氟硅橡胶耐油性、耐腐蚀性更佳。硅橡胶辊压件的制造采用混炼 - 硫化工艺,先将硅橡胶生胶与补强剂、硫化剂等混合均匀,经辊压成型后进行硫化(150-180℃保温 10-30 分钟),形成稳定的弹性体结构。辊压过程中需控制混炼温度(50-80℃),避免过早硫化;硫化后需进行二次硫化(200-220℃保温 2-4 小时),去除残余挥发物,提升性能稳定性。硅橡胶强...
-
上海铝合金车身辊压件
铝合金辊压件的材料技术注重轻量化与强度的平衡,适用于对重量敏感的场景(如汽车、航空部件)。常用材质包括 6061、6063 铝合金,其主要合金元素为镁(0.8%-1.2%)与硅(0.4%-0.8%),通过固溶强化与时效硬化提升强度。6061 铝合金经 T6 热处理后,抗拉强度可达 240MPa 以上,延伸率≥12%,适合承受中等载荷的辊压件;6063 铝合金塑性更好,表面光洁度高,常用于装饰性或低载荷辊压件。为改善辊压成型性,铝合金需进行均匀化处理(520-540℃保温 6-8 小时),消除铸造组织中的成分偏析,提升材料均匀性。辊压后的铝合金件可通过阳极氧化处理,形成厚度 10-20μm 的氧...
-
 整体式车身辊压件厂家
低碳钢辊压件的成分优化聚焦于提升成型性与焊接性,通过准确控制杂质含量改善材料性能。碳含量需严格控制在 0.15%-0.20%,过高易导致辊压时产生冷裂纹,过低则影响后续强化效果。硫、磷等有害杂质含量需分别控制在≤0.035%,避免形成脆性相,降低材料韧性。为提升成型过程中的塑性,可适量添加锰元素(0.50%-0.70%),细化晶粒并改善组织均匀性。对于需要焊接的辊压件,需控制硅含量≤0.35%,减少焊接时的飞溅与气孔。成分优化后需通过光谱分析验证,确保各元素含量在设计范围,同时进行拉伸试验,保证延伸率≥25%,满足辊压成型时的塑性变形需求。伺服电机驱动确保送料与切割的同步精度。整体式车身辊压...
-
辊压件行价
复合材料辊压件的材料技术结合了不同材质的优势,常见类型包括金属 - 塑料复合、金属 - 纤维复合等。金属 - 塑料复合辊压件以金属板材为基材(如低碳钢、铝合金),表面复合一层塑料(如 PVC、PE),兼具金属的强度与塑料的耐腐蚀性、绝缘性,适用于电气、装饰领域。复合工艺可采用热压复合或 extrusion 复合,热压温度控制在 150-200℃,压力 0.5-1.0MPa,确保金属与塑料紧密贴合,剥离强度≥1.5N/mm。金属 - 纤维复合辊压件(如钢 - 玻璃纤维复合)通过在金属基体中添加纤维增强相,提升强度与耐磨性,纤维含量通常控制在 10%-30%,均匀分布于基体中,避免团聚。复合材料辊...