标签列表 - 浙江定川机电制造有限公司
-
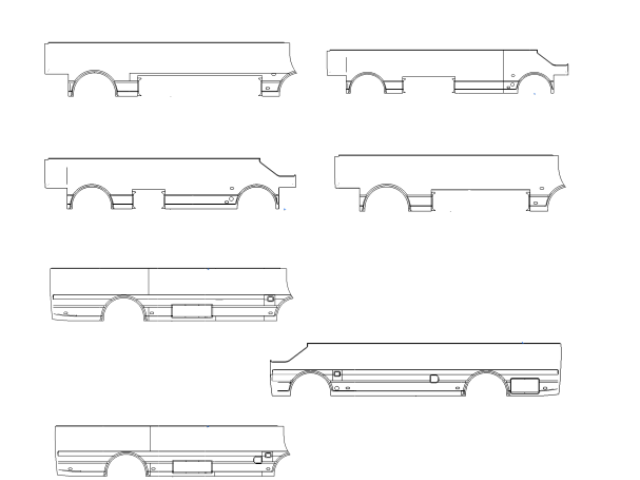 湖北车身辊压件
自修复材料辊压件的材料技术通过材料自身的自修复机制,修复使用过程中产生的微小裂纹或损伤,延长使用寿命,适用于难以维护或重要的部件(如航空结构件、管道、电子设备外壳)。常用自修复材料包括自修复聚合物(如微胶囊型自修复树脂、动态共价键自修复材料)、自修复金属、自修复复合材料等,微胶囊型自修复树脂在材料内部嵌入含有修复剂的微胶囊,当材料产生裂纹时,微胶囊破裂,修复剂流出并固化,填补裂纹;动态共价键自修复材料通过化学键的断裂与重组实现自修复,在加热或光照条件下即可完成修复。自修复材料辊压件的制造需确保自修复剂或功能基团均匀分布,辊压工艺需控制温度与压力,避免破坏自修复结构。自修复性能需通过损伤 - 修...
发布时间:2026.05.13 -
 整体式无痕辊轧蒙皮价位
光伏支架辊压件需适应户外恶劣环境,具备强度较高、耐候性等特点,其制造工艺注重结构稳定性与防腐性能。原材料选用 Q235B 或 Q355B 热轧钢带,厚度 2-4mm,进场前进行除锈处理,采用抛丸工艺,表面粗糙度 Ra2.5-4.0μm,增强后续涂层附着力。辊压成型采用全自动辊压生产线,由放卷、校平、辊压、切断、堆垛等工序组成,生产效率可达 15-20m/min。轧辊模具根据光伏支架截面设计,采用渐进式成型方式,每道次成型率控制在合理范围,避免材料过度拉伸。辊压过程中通过张力控制系统保持钢带张力稳定(5-10kN),防止钢带起皱或跑偏。切断采用飞锯切断机,切断精度 ±0.5mm,切口无毛刺。成型...
-
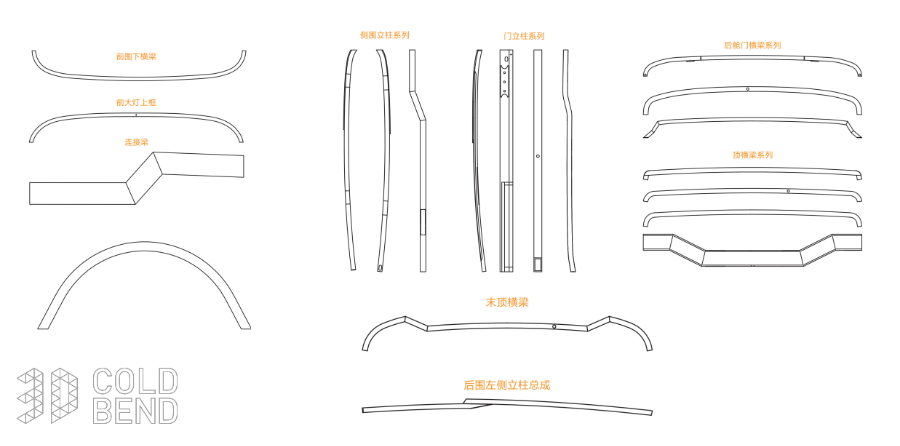 中巴车身立柱厂家
铝合金辊压件的材料技术注重轻量化与强度的平衡,适用于对重量敏感的场景(如汽车、航空部件)。常用材质包括 6061、6063 铝合金,其主要合金元素为镁(0.8%-1.2%)与硅(0.4%-0.8%),通过固溶强化与时效硬化提升强度。6061 铝合金经 T6 热处理后,抗拉强度可达 240MPa 以上,延伸率≥12%,适合承受中等载荷的辊压件;6063 铝合金塑性更好,表面光洁度高,常用于装饰性或低载荷辊压件。为改善辊压成型性,铝合金需进行均匀化处理(520-540℃保温 6-8 小时),消除铸造组织中的成分偏析,提升材料均匀性。辊压后的铝合金件可通过阳极氧化处理,形成厚度 10-20μm 的氧...
-
 整体式辊压件厂家精选
辊压件的硬度检测用于评估材料经辊压、热处理后的硬度状态,保障产品耐磨性与强度。检测前需对辊压件检测部位进行打磨、抛光,去除氧化皮与表面杂质,确保检测面平整光滑。硬度检测采用洛氏硬度计、布氏硬度计或维氏硬度计,根据材料厚度与硬度范围选择合适的检测方法。对于厚度>5mm 的辊压件,采用布氏硬度计,试验力 3000N,钢球直径 10mm,测量后读取布氏硬度值(如 HB220-250);厚度较薄或精度要求高的辊压件,采用维氏硬度计,试验力 100-500g,测量压痕对角线长度计算硬度值;表面硬化处理的辊压件,采用洛氏硬度计,选用 HRC 标尺,测量表面硬度(如 HRC58-62)。检测时需选取至少 3...
-
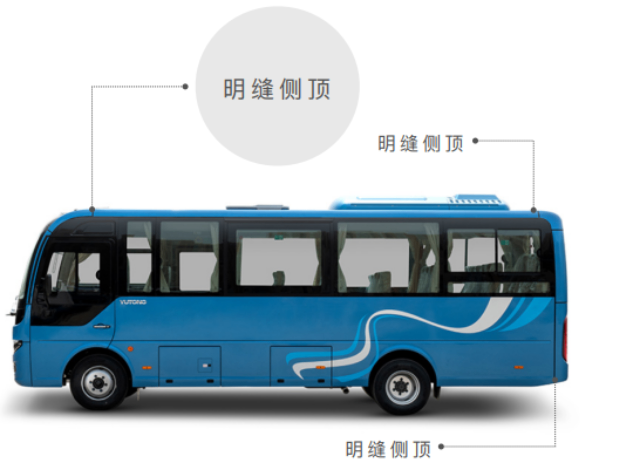 大客车右侧蒙皮市价
辊压件的耐腐蚀性检测针对户外使用或接触腐蚀介质的辊压件,评估其抵抗腐蚀的能力。检测方法根据使用环境选择盐雾试验、湿热试验或浸泡试验。盐雾试验采用中性盐雾试验箱,盐水浓度 5% NaCl,温度 35℃,试验时间根据产品要求设定(通常 48-1000 小时),试验后观察辊压件表面腐蚀情况,无明显锈蚀、涂层脱落为合格。湿热试验在温度 40℃、湿度 90% RH 的环境试验箱中进行,持续时间 72 小时,试验后检测表面状态与力学性能,无腐蚀、性能下降≤5% 为合格。对于接触酸碱介质的辊压件,采用浸泡试验,将样品浸泡在对应浓度的酸碱溶液中(如 5% H₂SO₄溶液、10% NaOH 溶液),浸泡时间 2...
-
新能源蒙皮辊轧成型机工艺
铜及铜合金辊压件的材料技术聚焦于导电、导热性能与成型性的结合,适用于电气、换热类部件。纯铜(T2)导电率≥98% IACS,导热性能优异,但强度较低,辊压后可通过冷加工强化提升强度,同时保持良好的导电性。黄铜(H62)含铜 60%-63%、锌 37%-40%,强度高于纯铜,塑性良好,适合复杂形状的辊压成型,但其耐腐蚀性略逊于纯铜,适用于干燥环境。青铜(如 QSn6.5-0.1)添加锡(6%-7%)与磷(0.1%-0.25%),耐磨性能优异,适合制造承受摩擦的辊压件。铜及铜合金辊压时需控制加工温度,纯铜与黄铜可在室温下辊压,青铜硬度较高,可适当加热至 150-200℃,降低变形抗力,避免开裂。...
-
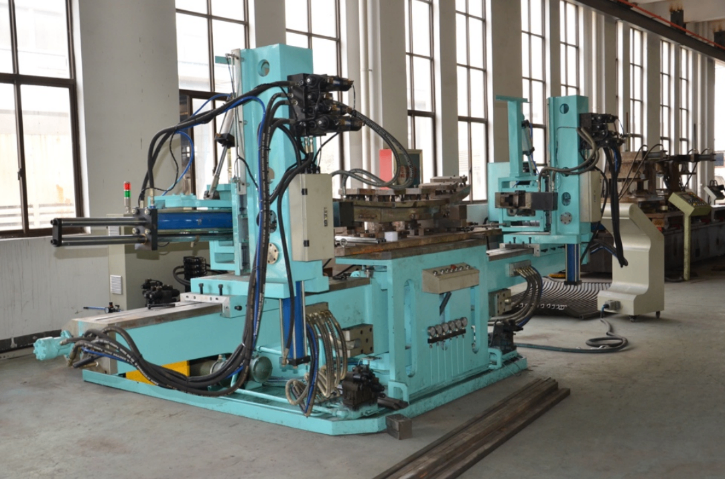 客车蒙皮辊轧成型机价位
辊压件的尺寸精度检测是质量把控的基础环节,需覆盖截面尺寸、长度、直线度等关键参数。检测前需将辊压件放置在 20±5℃的标准环境中恒温 2 小时,消除温度对测量结果的影响。截面尺寸检测采用高精度激光测径仪,测量范围 0-500mm,测量误差≤±0.01mm,针对复杂截面需选取至少 8 个关键测点,每个测点重复测量 3 次,取平均值作为结果,确保截面各部位尺寸符合设计公差要求(通常控制在 ±0.03-±0.5mm,根据产品用途调整)。长度检测选用数显式长度测量仪,测量精度 ±0.02mm,对于长尺寸辊压件(长度>3m),需分段测量并累计误差,总长度误差不得超过设计限值。直线度检测采用平尺与百分表组...
-
 大巴辊轧生产设备工艺
船舶配件辊压件(如船舶栏杆、甲板支架)需适应海洋高盐雾、高湿度环境,具备较强的耐腐蚀性与强度较高。原材料选用 316L 不锈钢板或耐候钢,316L 不锈钢含钼量≥2.5%,耐盐雾腐蚀性能优异,耐候钢耐候性符合 GB/T 4171-2008 要求。辊压成型前对原材料进行表面处理,不锈钢板采用酸洗钝化,耐候钢采用抛丸除锈,提高表面洁净度与涂层附着力。辊压采用重型数控辊压机,配备耐腐蚀轧辊,轧辊材质为哈氏合金,确保在海洋环境下设备使用寿命。成型工艺为 14-18 道次渐进式辊压,成型后配件截面尺寸公差 ±0.3mm,角度误差≤0.2°,直线度误差≤0.2mm/m。成型后进行焊接加工,采用氩弧焊,焊接...
-
 铝合金整体蒙皮行价
钛合金辊压件的材料技术聚焦于轻量化、耐腐蚀性与高温性能,适用于航空、航天、医疗等领域。常用材质为 TA2(工业纯钛)、TC4(Ti-6Al-4V),TA2 含钛≥99.6%,耐腐蚀性极强,塑性良好,但强度较低,适合制造耐腐蚀要求高的薄壁辊压件;TC4 添加 6% 铝与 4% 钒,通过固溶强化提升强度,抗拉强度可达 900MPa 以上,同时保持良好的塑性与耐腐蚀性,适合承受载荷的辊压件。钛合金辊压需在加热状态下进行,加热温度控制在 650-800℃,避免室温下塑性不足导致开裂;辊压速度需缓慢,道次变形量控制在 5%-10%,防止产生过大应力。辊压后可进行真空退火(600-700℃保温 2-3 小...
-
 双辊辊轧生产设备厂家
抗静电材料辊压件的材料技术通过降低表面电阻率,消除静电积累,适用于电子、化工、易燃易爆环境(如电子元件包装、化工管道)。常用抗静电材料包括抗静电塑料(如抗静电 PP、抗静电 ABS)、抗静电橡胶、导电纤维复合材料等,抗静电塑料通过添加抗静电剂(如阳离子型、阴离子型、非离子型抗静电剂)或导电填料(如炭黑、金属粉、导电纤维),使表面电阻率降至 10⁶-10¹¹Ω・cm,避免静电积累;抗静电橡胶添加导电炭黑或金属颗粒,表面电阻率≤10⁸Ω・cm。抗静电材料辊压前需进行干燥处理,避免水分影响抗静电性能;辊压工艺需控制温度,避免抗静电剂迁移或分解。抗静电性能需通过表面电阻率测试、静电衰减试验验证,确保在...
-
集成式车顶侧蒙皮厂家
建筑龙骨辊压件(如吊顶龙骨、隔墙龙骨)是建筑装饰行业的基础材料,需具备轻质、强度较高、防火、隔音等特性。原材料选用 Q235 冷轧钢带或镀锌钢带,厚度 0.6-1.2mm,镀锌钢带镀锌层厚度≥120g/m²,耐腐蚀性强。辊压成型采用全自动连续辊压生产线,由放卷、校平、辊压、冲孔、切断、堆垛等工序组成,生产效率 20-30m/min。轧辊模具根据龙骨类型(U 型、C 型、T 型)设计,成型后龙骨截面尺寸公差 ±0.2mm,冲孔孔径公差 ±0.1mm,孔位度误差≤0.2mm,确保安装时龙骨拼接符合要求。辊压过程中通过张力控制系统保持钢带张力稳定,防止龙骨产生波浪形变形,直线度误差≤0.3mm/m。...
-
安徽校车侧顶蒙皮
铁路配件辊压件(如铁路接触网支架、轨道压板)需具备较高的强度、稳定性与耐候性,制造工艺严格遵循铁路行业标准。原材料选用 Q355B 或 Q460 强度较高钢,厚度 5-10mm,抗拉强度≥590MPa,屈服强度≥460MPa,冲击韧性≥34J/cm²(-40℃),适应铁路户外恶劣环境。辊压成型采用大型数控辊压机,配备强度较高轧辊,轧辊材质为 Cr12MoV,经深冷处理与氮化处理,硬度 HRC65-68,确保承受重载成型。成型工艺为 18-24 道次渐进式辊压,每道次压下量精确计算,避免材料产生内部裂纹,成型后配件截面尺寸公差 ±0.3mm,直线度误差≤0.15mm/m。成型后进行焊接加固,采用...
-
汽车明缝侧顶蒙皮厂家
阻燃材料辊压件的材料技术注重提升阻燃性能,阻止或延缓燃烧,适用于电气、建筑、交通等对防火要求高的场景。常用阻燃材料包括阻燃塑料(如阻燃 ABS、阻燃 PP、阻燃 PVC)、阻燃橡胶、阻燃复合材料等,阻燃塑料通过添加阻燃剂(如溴系、磷系、无卤阻燃剂)实现阻燃效果,阻燃等级需达到 UL94 V-0 级(垂直燃烧试验中,试样燃烧时间≤10 秒,无滴落引燃下方棉花);阻燃橡胶添加阻燃剂(如氢氧化铝、氢氧化镁),阻燃等级可达 V-1 级以上。阻燃材料辊压前需进行干燥处理,去除水分;辊压温度需根据材料调整,避免阻燃剂分解影响阻燃性能。阻燃性能需通过燃烧试验验证,同时需检测力学性能,确保阻燃改性后材料强度、...
-
校车带流水槽侧顶蒙皮定制
建筑幕墙龙骨辊压件需具备抗风载、抗震与装饰性,同时适应建筑外立面的复杂造型,制造工艺注重精度与美观的结合。原材料选用 6063-T5 铝合金型材或 Q235B 冷轧钢带,铝合金型材抗拉强度≥215MPa,屈服强度≥170MPa,具备轻质与耐腐蚀特性;Q235B 钢带需具备良好的成型性能。辊压成型采用 12-16 道次连续辊压工艺,根据幕墙造型设计弧形或直线形轧辊,弧形龙骨弧度误差≤0.3mm/m,直线形龙骨直线度误差≤0.2mm/m。轧辊模具经 CNC 加工中心精加工,辊面光洁度 Ra0.2μm,避免划伤材料表面。辊压设备配备纠偏与弧度检测系统,确保成型后龙骨尺寸一致性,截面尺寸公差 ±0.2...
-
 江苏辊压件厂家
聚甲醛(POM)辊压件的材料技术注重耐磨性、自润滑性与尺寸稳定性,俗称 “赛钢”,适用于机械传动、滑动部件(如齿轮、轴套)。POM 分为均聚甲醛与共聚 甲醛,均聚甲醛强度、硬度较高,共聚甲醛韧性、成型性更好。POM 摩擦系数低(0.10-0.15),耐磨性优异,无需额外润滑,能在干摩擦条件下长期工作。POM 辊压前需进行干燥处理(温度 80-100℃,时间 2-3 小时),去除水分。辊压温度控制在 170-200℃,确保材料软化后均匀变形;辊压后需进行退火处理(100-120℃保温 1 小时),稳定尺寸。POM 耐候性较差,长期户外使用需添加抗紫外线剂;POM 耐腐蚀性一般,避免与强酸、强碱接...
-
湖南辊压件价格
不锈钢辊压件的材料技术关键在于平衡耐腐蚀性与成型性,通过调整合金成分与加工工艺实现性能优化。奥氏体不锈钢(如 304)添加 18%-20% 铬与 8%-12% 镍,形成稳定的奥氏体组织,耐腐蚀性优异,但冷加工硬化速率较快,辊压时需控制变形量,避免开裂。为提升成型性,可选用低碳型不锈钢(如 304L),碳含量≤0.03%,降低晶间腐蚀风险,同时提升焊接性能。对于强腐蚀环境下的辊压件,选用 316L 不锈钢,添加 2%-3% 钼元素,增强对氯离子的抵抗能力。不锈钢辊压前需进行固溶处理(1050-1100℃保温后快速冷却),消除加工硬化,恢复塑性,确保辊压过程中材料均匀变形。辊压件的生产节拍由材料...
-
集成式左右围蒙皮价格
工业滤网框架辊压件用于支撑滤网,需具备结构稳定、耐腐蚀、易装配等特点,其制造工艺围绕滤网适配性与使用环境展开。原材料选用 Q235B 钢板、不锈钢板或铝合金板,厚度 1.0-2.5mm,不锈钢板选用 304 材质,铝合金板选用 6061 材质,根据使用环境选择合适材质。辊压成型采用 6-10 道次连续辊压,轧辊模具根据滤网尺寸与安装方式设计,框架截面尺寸公差 ±0.2mm,边框直线度误差≤0.2mm/m,确保与滤网贴合紧密。辊压设备配备简易纠偏装置,材料跑偏量≤±0.15mm,成型后框架无扭曲变形。后续进行钻孔或冲槽加工,孔径公差 ±0.2mm,槽宽公差 ±0.1mm,便于滤网安装与固定。表面...
-
集成式蒙皮成型配套
聚苯醚(PPO)辊压件的材料技术关键是耐高温、耐腐蚀性与尺寸稳定性,使用温度范围 - 40℃至 150℃,能抵抗酸碱、有机溶剂等腐蚀介质,适用于高温、腐蚀环境下的结构件。PPO 本身成型性较差,通常与 PS 共混改性,改善成型性,同时保持优异的耐高温性能。PPO 辊压前需进行干燥处理(温度 120-140℃,时间 3-4 小时),去除水分。辊压温度控制在 260-300℃,确保材料充分熔融,均匀变形;辊压后需进行退火处理(100-120℃保温 1-2 小时),消除残余应力。PPO 耐候性较差,需添加抗紫外线剂,避免长期户外使用;PPO 成本较高,适用于对性能要求苛刻的应用场景。新模具上机后,...
-
江苏客车辊压件定制
阀门配件辊压件(如阀门阀体、阀杆支架)需具备密封性好、耐高压、耐腐蚀等特点,其制造工艺符合阀门行业标准。原材料选用碳钢、不锈钢或合金钢,碳钢选用 Q235B,不锈钢选用 304 或 316L,合金钢选用 20CrMo,根据阀门使用介质与压力选择合适材质。辊压成型采用精密数控辊压机,配备强度较高轧辊,轧辊材质为 Cr12MoV,经热处理后硬度 HRC60-62,确保成型精度。成型工艺为 10-14 道次连续辊压,阀体类零件成型后圆度误差≤0.1mm,壁厚均匀性误差≤0.1mm,确保阀门密封性。辊压过程中采用润滑冷却系统,防止材料过热产生氧化皮,成型后进行切断与机械加工,加工精度 ±0.05mm,...
-
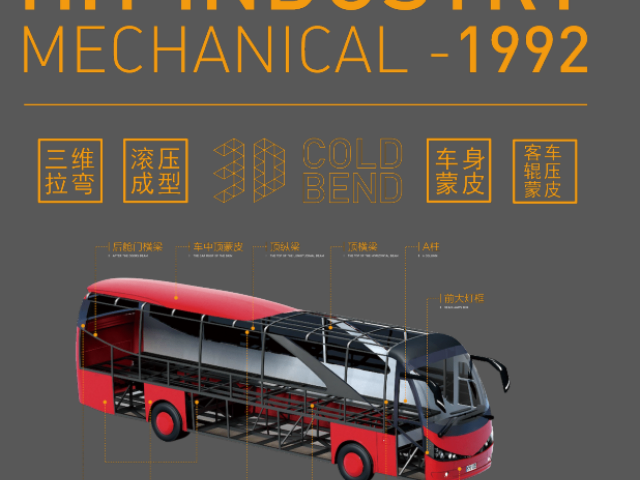 湖北辊压件成型工艺
辊压件的残余应力检测用于评估辊压过程中产生的残余应力,避免产品使用过程中因应力释放导致变形、开裂。检测采用 X 射线应力仪或超声波应力仪,测量范围 0-1000MPa,测量精度 ±5%,在辊压件的关键部位(如弯曲处、焊缝、切断面)选取测点,测量残余应力值,残余应力≤材料屈服强度的 30% 为合格。对于残余应力超标的产品,需进行去应力处理(如退火、振动时效),处理后重新检测,直至残余应力降至允许范围。残余应力检测对于高精度、高要求的辊压件尤为重要,可有效预防产品在使用过程中出现早期失效,提升产品的可靠性与使用寿命。新模具上机后,需进行严格的调试与首件验证。湖北辊压件成型工艺辊压件的尺寸一致性检...
-
钢材质车顶侧蒙皮价位
汽车排气系统辊压件(如排气管套管、消声器外壳)需耐高温、耐腐蚀,同时具备良好的密封性。原材料选用铁素体不锈钢带(如 409L),厚度 1.2-2.0mm,耐高温≥800℃,耐腐蚀性符合排气系统工况要求。辊压成型前对不锈钢带进行脱脂处理,去除表面油污,避免辊压时产生氧化皮。辊压采用精密数控辊压机,配备耐高温轧辊,轧辊材质为 Si3N4 陶瓷,硬度 HRC80 以上,确保在高温环境下稳定工作。成型工艺为 8-12 道次连续辊压,截面尺寸公差 ±0.2mm,圆度误差≤0.15mm,确保与其他部件装配密封。辊压过程中采用氩气保护,防止不锈钢高温氧化,成型后进行焊接封口,采用激光焊接,焊缝宽度≤2mm,...
-
重庆整体式辊压件
航空配件辊压件(如飞机座椅框架、机身结构加强件)需满足轻量化、强度较高、较高精度要求,制造工艺达到航空级标准。原材料选用 7075 铝合金或钛合金,7075 铝合金抗拉强度≥540MPa,钛合金抗拉强度≥860MPa,均具备强度较高与轻量化特性。辊压成型前对原材料进行严格检验,化学成分与力学性能符合航空标准,表面无任何缺陷。辊压采用超精密数控辊压机,配备伺服驱动系统,轧辊转速精度 ±0.01m/min,压下量调节精度 ±0.005mm。成型工艺为 10-16 道次渐进式辊压,根据配件结构设计针对性轧辊,成型后截面尺寸公差 ±0.05mm,直线度误差≤0.03mm/m,确保较高精度装配。辊压过程...
-
铝合金带流水槽侧顶蒙皮供应
辊压件的色差检测针对有外观颜色要求的辊压件(如装饰性部件、彩色涂层件),保障批量产品颜色的一致性。检测采用色差仪,测量范围涵盖 CIE Lab 颜色空间,测量精度 ΔE≤0.1,以标准色板为参考,测量产品表面的 L*、a*、b * 值,计算色差 ΔE,ΔE≤2.0 为合格,确保产品颜色与标准色板一致,无明显色差。色差检测需在标准光源下进行(如 D65 光源),避免光照条件影响检测结果。对于批量生产的产品,需定期抽取样品进行色差检测,监控颜色稳定性,若出现色差超差,需调整表面处理工艺参数(如喷涂涂料配比、烘烤温度),确保颜色一致。色差不合格的产品,需进行返工处理或降级使用,避免影响产品外观一致性...
-
浙江集成式车身立柱
船舶配件辊压件(如船舶栏杆、甲板支架)需适应海洋高盐雾、高湿度环境,具备较强的耐腐蚀性与强度较高。原材料选用 316L 不锈钢板或耐候钢,316L 不锈钢含钼量≥2.5%,耐盐雾腐蚀性能优异,耐候钢耐候性符合 GB/T 4171-2008 要求。辊压成型前对原材料进行表面处理,不锈钢板采用酸洗钝化,耐候钢采用抛丸除锈,提高表面洁净度与涂层附着力。辊压采用重型数控辊压机,配备耐腐蚀轧辊,轧辊材质为哈氏合金,确保在海洋环境下设备使用寿命。成型工艺为 14-18 道次渐进式辊压,成型后配件截面尺寸公差 ±0.3mm,角度误差≤0.2°,直线度误差≤0.2mm/m。成型后进行焊接加工,采用氩弧焊,焊接...
-
江苏大客车辊压件现货直发
电子设备散热片辊压件需具备良好的导热性与成型精度,其制造工艺围绕材料特性与结构优化展开。原材料选用 6063 铝合金带材,导热系数≥201W/(m・K),厚度 1-2mm,表面氧化膜厚度≤5μm,确保导热效率。辊压成型采用精密数控辊压机,配备陶瓷涂层轧辊,硬度 HRC75 以上,避免划伤铝合金表面。成型工艺为 6-8 道次连续辊压,根据散热片齿形设计轧辊,齿高公差 ±0.05mm,齿距公差 ±0.1mm,确保散热面积与通风效果。辊压速度控制在 3-8m/min,低速成型保证齿形饱满,无塌边、变形。成型后进行切断与去毛刺处理,切断长度公差 ±0.2mm,毛刺高度≤0.03mm,避免影响装配与使用...
-
中巴侧顶蒙皮模具
纺织机械辊压件(如纺织罗拉、导纱辊)需具备较高精度、高顺滑性与耐磨性,确保纺织过程中纱线传输稳定。原材料选用 45 号钢、不锈钢或铝合金,45 号钢经热处理后耐磨性好,不锈钢耐腐蚀,铝合金轻量化,根据纺织机械需求选择。辊压成型采用超精密数控辊压机,配备较高精度轧辊,轧辊经抛光处理,表面粗糙度 Ra0.05μm,确保罗拉与导纱辊表面顺滑。成型工艺为 6-10 道次连续辊压,罗拉圆度误差≤0.01mm,直线度误差≤0.02mm/m,表面无螺旋纹、划痕等缺陷。辊压过程中采用针对性润滑油,避免表面污染,成型后进行热处理,45 号钢采用调质 + 表面淬火,硬度 HRC58-62,不锈钢与铝合金采用去应力...
-
浙江校车立柱冷弯
辊压件的尺寸一致性检测用于评估批量生产的辊压件尺寸差异,确保产品的互换性与装配稳定性。检测从同一批次生产的辊压件中随机抽取 30-50 件样品,测量关键尺寸参数(如截面尺寸、长度、孔径等),计算尺寸的平均值、标准差与变异系数,变异系数≤1% 为合格,确保批量产品尺寸波动在允许范围内。尺寸一致性检测需使用高精度测量设备,确保测量数据的准确性与可靠性。对于尺寸一致性超差的批次,需排查生产设备(如轧辊磨损、设备精度下降)、原材料波动、工艺参数不稳定等因素,及时调整生产过程,提升批量生产的尺寸一致性,保障产品的装配互换性。操作工穿戴标准劳保用品,严格遵守安全规程。浙江校车立柱冷弯阻燃材料辊压件的材料...
-
大巴车顶侧蒙皮价格
化工设备辊压件(如化工反应釜支架、管道连接件)需适应化工行业高温、高压、强腐蚀环境,具备较强的耐腐蚀性与强度较高。原材料选用 316L 不锈钢、哈氏合金或钛合金,316L 不锈钢耐酸碱腐蚀,哈氏合金耐强腐蚀介质,钛合金耐高温、耐腐蚀性能优异,根据设备使用工况选择。辊压成型前对原材料进行严格检验,化学成分与力学性能达标,表面无氧化皮、划痕等缺陷。辊压采用特种数控辊压机,配备耐腐蚀轧辊,轧辊材质与配件材质匹配,避免辊压时产生污染。成型工艺为 12-18 道次渐进式辊压,成型后配件截面尺寸公差 ±0.2mm,直线度误差≤0.15mm/m,壁厚均匀性误差≤0.1mm。成型后进行焊接加工,采用惰性气体保...
-
新能源辊压件加工
辊压件的直线度与平面度检测是保障产品装配精度的重要项目,尤其适用于长尺寸或平板类辊压件。直线度检测采用激光干涉仪或精密导轨式直线度测量仪,测量范围 0-6m,测量精度 ±0.01mm/m,将辊压件固定在检测平台上,沿长度方向均匀选取测点,记录各测点的偏差值,绘制直线度误差曲线,极限偏差值≤0.2mm/m 为合格。平面度检测针对平板类辊压件,采用平晶干涉法或电子水平仪,检测平台平面度误差≤0.005mm/m,将辊压件放置在平台上,均匀布置至少 9 个测点,测量各测点与平台的间隙,平面度误差≤0.15mm/m 为合格。对于弧形辊压件,需检测弧度精度,采用样板对比法或三坐标测量仪,弧度误差≤0.3m...
-
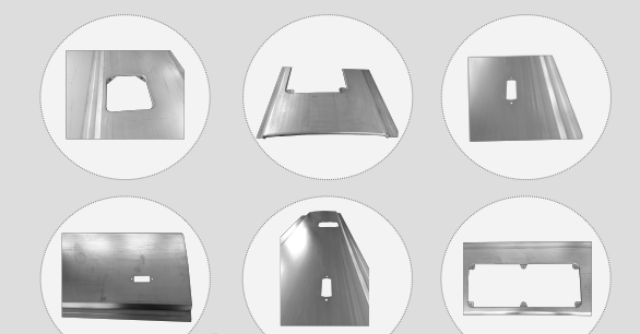 上海新能源车身辊压件
光伏支架辊压件需适应户外恶劣环境,具备强度较高、耐候性等特点,其制造工艺注重结构稳定性与防腐性能。原材料选用 Q235B 或 Q355B 热轧钢带,厚度 2-4mm,进场前进行除锈处理,采用抛丸工艺,表面粗糙度 Ra2.5-4.0μm,增强后续涂层附着力。辊压成型采用全自动辊压生产线,由放卷、校平、辊压、切断、堆垛等工序组成,生产效率可达 15-20m/min。轧辊模具根据光伏支架截面设计,采用渐进式成型方式,每道次成型率控制在合理范围,避免材料过度拉伸。辊压过程中通过张力控制系统保持钢带张力稳定(5-10kN),防止钢带起皱或跑偏。切断采用飞锯切断机,切断精度 ±0.5mm,切口无毛刺。成型...