标签列表 - 潍坊腾亚机械制造有限公司
-
 北京管束抽芯机价格
结合现场实操,偏心导致的故障主要有以下特点:一是卡涩具有方向性,多发生在管束偏心的一侧,表现为该侧与壳体内壁挤压紧密,无法移动;二是拉力突增呈现突发性,当偏心的管束与壳体发生严重挤压时,拉力会瞬间飙升,远超正常范围;三是偏心导致的卡涩常伴随管束偏斜、晃动,抽装过程中可观察到管束姿态异常,若未及时发现,会加剧故障严重程度。偏心的形成主要与吊装操作、设备状态、操作规范等相关:吊装时,吊装点未对准管束重心,或吊装绳索固定不对称,导致管束起吊后出现偏心。腾亚机械秉承“诚信、务实、专业、创新”的经营理念。北京管束抽芯机价格管束抽装机螺栓固定法:在平台预设固定点位(或焊接固定底座),将抽装机机架与平台通过...
发布时间:2026.07.11 -
 TYDW140换热器抽芯机哪里出租
选型注意事项,准确核算参数:实测管束直径、长度,称重确定总重量(含结垢、介质残留),避免估算偏差导致选型失误;适配现场工况:考虑作业空间、抽装角度、电源类型(380V三相)、地面承重能力,确保设备进场与安装可行;优先成熟型号:主流规格(15吨-45吨、6m-9m行程)优先选用标准化型号,成本低、配件通用、售后完善;关注设备性能:抽装机需具备遥控+手动双操作模式、过载保护、紧急停止功能,机架导轨直线度≤0.2mm/m,确保作业安全准确。腾亚机械产品各项技术指标均达到标准。TYDW140换热器抽芯机哪里出租管束抽装机第三,换热器本体安装偏差。换热器卧式摆放支座垫铁松动、移位,壳体发生微小转动或高低...
发布时间:2026.07.10 -
 江西抽芯机定做
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号(自重超过6吨的设备),建议采用三点调平法:在接手底座的前、中、后三个位置分别放置可调垫铁,用精密水平仪逐点调整,确保三点均在允许偏差范围内。静态水平调整合格后,还需进行动态校验。具体方法是:启动抽芯机,以100mm/min的低速运行一个完整抽芯行程,观察接手与壳体的相对位置是否发生变化。腾亚机械拥有强大的经营管理实力。江西抽芯机定做管束抽装机共性风险,无论高空还是受限空间,抽装机自身重量较大、重...
发布时间:2026.07.10 -
河北TYDW280换热器抽芯机
吹扫操作步骤:(1)连接吹扫管道:将吹扫介质管道与换热器相连的放空阀或排污阀连接,确保连接牢固,无泄漏;吹扫管道上安装压力表、流量计,实时监测吹扫压力与流速。(2)缓慢开启吹扫阀门:逐步开启吹扫介质阀门,控制吹扫压力(不超过管道额定压力的80%)与流速,避免吹扫压力过高损坏管道、换热器;吹扫过程中,交替开启换热器进出口阀门,确保换热器内部所有区域都能被吹扫到位,无死角。(3)吹扫效果检查:吹扫一段时间后,在放空口取样分析,检查吹扫后介质残留量;对于易燃易爆介质,残留量需低于下限的10%;对于有毒有害介质,残留量需符合国家职业卫生标准;对于无明确标准的介质,吹扫至放空口无明显介质流出、无异味为止...
发布时间:2026.07.10 -
 TYDW260换热器抽芯机哪家好
高空/狭小空间工况:炼化装置高空平台、厂房狭小空间作业,液压式可模块化拆分,部件轻便易搬运,遥控操作(无线/有线),减少高空作业风险,适配复杂安装环境。高精度抽装工况:钛合金、双相钢等贵重材质管束,或U型管、浮头式换热器,需准确控制拉力与速度,避免变形损伤,液压式的准确调节特性可满足需求。机械式抽装机只适配小型、轻型、无结垢、开阔场地的简单工况,适用范围窄,工业场景占比低。轻型管束工况:直径≤1000mm、长度≤6m、重量≤15 吨的小型换热器,如小型化工装置、余热回收设备,无结垢或轻度结垢,可选用机械式。腾亚机械为广大顾客提供便捷、及时、周到的服务。TYDW260换热器抽芯机哪家好管束抽装机...
发布时间:2026.07.09 -
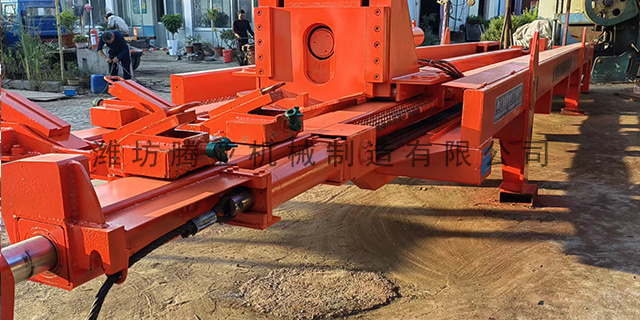 上海拆芯机出租
机械式抽装机速度由电机转速与减速机速比决定,为固定速度(通常1.0m/min-2.0m/min),无法调节,适配简单工况,安全性差。速度固定不可调:启动后速度恒定,无低速档位,初始抽出或卡涩时易因速度过快产生冲击,导致管束偏斜、管板变形,甚至损坏换热器壳体密封面。高速冲击明显:速度普遍高于液压式,启动与停止瞬间冲击大,易导致丝杠抖动、链条跳动,影响抽装精度,损伤管束与设备。负载适应性差:阻力变化时速度无补偿,卡涩时易瞬间过载,电机烧毁或传动部件断裂,需停机排查,反而降低效率。腾亚机械一直竭诚为各位顾客服务。上海拆芯机出租管束抽装机管束重量与直径、长度、材质正相关:小型管束:直径≤800mm、长...
发布时间:2026.07.09 -
山东管束抽芯机订制
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。质量赢得顾客,信誉创...
发布时间:2026.07.09 -
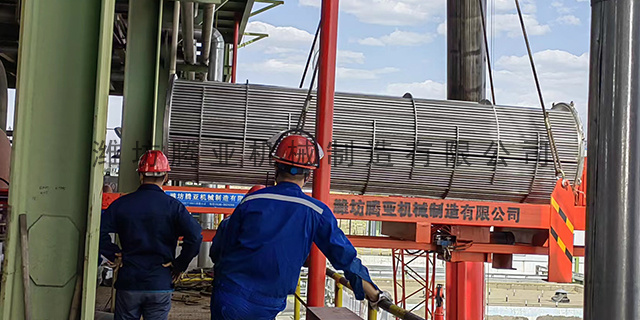 陕西抽装机出租
防风防护:高空作业遇风力≥6级时,立即停止作业,将抽装机固定牢固,增设防风拉索,防止风力导致设备摆动、倾覆;室外高空作业,搭建防风棚,减少风力对抽装机的影响;受限空间内,加强通风,避免局部气流过大导致设备移位。防滑防护:高空平台、受限空间地面清理干净,去除油污、杂物,铺设防滑垫,增大抽装机与地面的摩擦力;抽装机支腿底部采用防滑设计(如防滑花纹钢板),防止设备滑移;作业人员穿防滑鞋,避免操作时滑倒碰撞设备。环境监测:高空作业定期监测风力、雨雪等天气情况,恶劣天气严禁作业;受限空间作业定期监测通风情况、有毒有害气体浓度,确保环境安全,避免因环境因素导致设备故障、人员操作失误,间接引发倾覆事故。腾亚...
发布时间:2026.07.09 -
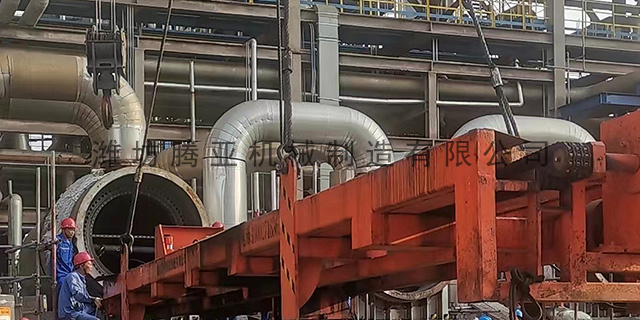 浙江TYDW220换热器抽装机
设备与人员准备:检查抽装机自身状态,确保机架无变形、支腿完好、制动有效,拆分模块化抽装机(如液压式抽装机可拆分液压站、机架),便于吊装;作业人员需持证上岗(吊装工、信号工、安全员),明确分工,进行安全技术交底,告知作业风险、吊装流程、应急措施。试吊作业:吊装前进行试吊,将抽装机吊起至离地面(或平台表面)100-200mm,停留5-10分钟,检查吊装设备受力情况、钢丝绳紧固情况、抽装机平衡状态,确认无异常后,方可正式吊装;试吊过程中,信号工、安全员全程监护,发现异常立即停止吊装。吊装速度控制:吊装过程中保持匀速缓慢,严禁急起急停、快速升降,避免抽装机产生摆动、冲击;高空作业遇风力≥6级时,立即停...
发布时间:2026.07.09 -
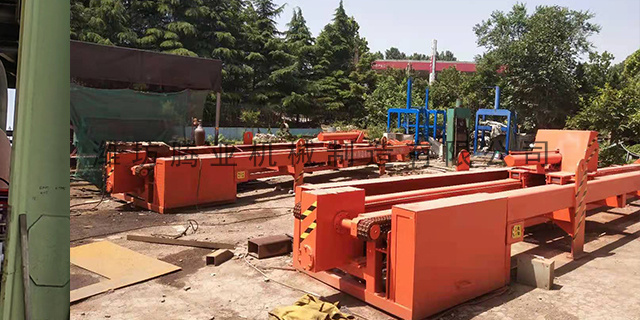 辽宁TYDW240换热器管束抽装机
拉力稳定性:刚性传动存在机械间隙与冲击,拉力波动大,启动与停止瞬间易产生冲击力,易导致管束偏斜、管板损伤,甚至丝杠弯曲、链条断裂等设备故障。对于结垢管束,卡涩时易瞬间过载,损坏传动部件。拉力可调性:只能通过电机启停与档位切换粗略调节拉力,无准确控制手段,无法适配复杂阻力工况,易出现拉力过大损伤管束或拉力不足无法抽出的问题。运行速度(抽装速度)直接影响作业效率与管束安全性,两类设备因动力传递特性不同,在速度调节范围、稳定性、可控性上呈现明显差异。液压式抽装机通过流量控制阀调节液压油流速,实现抽装速度的无级调节,速度范围0.1m/min-1.5m/min,兼顾安全性与效率。潍坊腾亚机械制造有限公司...
发布时间:2026.07.08 -
 内蒙古管束抽装机订制
管束与壳体检查、清理:检查管束整体状态,确认管束无弯曲、变形、破损,管口无变形、毛刺,若存在缺陷,提前进行修复,不合格的管束严禁抽装;检查换热器壳体内壁,清理内壁的结垢、杂物、焊渣,打磨内壁的凸起部位,确保内壁光滑,避免抽装过程中产生不均匀阻力;检查管板的平整度、垂直度,若存在倾斜、变形,提前进行校正,确保管板与壳体轴线垂直。制定专项抽装方案:结合管束的规格、重量、安装位置,制定专项抽装方案,明确吊装点、牵引点的布置位置,确保对称受力、对准重心;明确抽装速度、牵引力度的控制要求,通常抽装速度控制在0.3-0.5m/min,牵引力度均匀平稳;针对双吊装、双牵引场景,明确同步操作的流程、指令与监测...
发布时间:2026.07.08 -
山西换热器管束抽装机厂家
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。潍坊腾亚机械制造有限...
发布时间:2026.07.08 -
江西管束抽装机哪家好
设备自身重心调整:对于可调节重心的抽装机,根据作业工况调整重心位置,确保重心稳定;模块化抽装机,合理分配各模块位置,避免某一模块受力过大导致重心偏移;定期检查抽装机机架、支腿,发现变形及时修复,防止重心偏移。牵引反作用力平衡:管束抽装时,抽装机受到水平牵引反作用力,易产生倾覆力矩,需在抽装机后端设置配重块(配重重量不低于抽装机自重的30%),平衡牵引反作用力;配重块需固定牢固,避免滑移,配重位置需与牵引方向相反,确保受力平衡。潍坊腾亚机械制造有限公司,有品质才有市场,有改善才有进步。江西管束抽装机哪家好管束抽装机同轴度调校常见误区与规避方法,现场调校中普遍存在几类误区,是造成偏斜故障的主要人为...
发布时间:2026.07.07 -
 内蒙古TYDW200换热器抽芯机
重型管束选用机械式抽装机,易出现拉力不足、丝杠变形、管束卡涩损坏;轻型管束选用液压式抽装机,会造成采购与维护成本过高、设备利用率低。因此,系统对比两类设备在拉力、速度、工况、维护成本的差异,明确各自适用边界,是实现安全、高效、经济检修的前提。拉力(额定抽拉力)是抽装机的关键性能指标,决定可抽装管束的较大重量与克服阻力的能力,两类设备在拉力上限、稳定性、可调性上差异明显。液压式抽装机通过液压泵产生高压油,推动液压缸活塞运动输出拉力,关键优势是拉力上限高、输出平稳、无级可调。讲职业道德,爱本职工作,树公司形象——腾亚机械。内蒙古TYDW200换热器抽芯机管束抽装机抽装机行程选型关键是完全覆盖管束长...
发布时间:2026.07.07 -
内蒙古换热器管束抽装机订制
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中心线平行无夹角。杜绝前端对齐、后端偏斜的“八字形”摆放,从几何轨迹上保证管束直线行进不跑偏。复核锁定与预运行检查,全部调校完成后,再次用挂线、钢直尺多点复核高低、左右、平行度三项指标,确认同轴度达标。腾亚机械拥有先进的生产设备,独特的工艺技术。内蒙古换热器管束抽装机订制管束抽装机管束直径指管束管板的外径(与壳体内径匹配),直接决定抽装机的承重托架规格、导轨间距及设备横向尺寸,同时影响管束与壳体间的...
发布时间:2026.07.07 -
河北管束抽芯机厂家
若拉力突然飙升,瞬间超出正常范围2倍以上,多为腐蚀粘连或偏心挤压导致;用激光校准仪、水平仪检测管束轴线与壳体轴线的偏移量,若偏移量超过10mm,可确认存在偏心;用超声波测厚仪检测管束、管板的厚度,判断腐蚀程度,重点检查焊缝、管束端部等易腐蚀部位。查:查阅换热器运行记录、检修档案,了解介质特性、运行时间、过往清洗与检修情况,若介质易结垢、未及时清洗,可初步判断为结垢导致;若介质具有腐蚀性、设备运行时间较长,可初步判断为腐蚀导致;若过往抽装存在偏心问题,可初步判断为偏心导致。同时,检查吊装设备、牵引装置的运行状态,排除设备故障导致的拉力异常。腾亚机械引进先进的生产设备和独特的制作工艺。河北管束抽芯...
发布时间:2026.07.06 -
吉林抽芯机定做
二级隔离(强化隔离):在一级隔离的基础上,对危险介质管道、高压管道、易泄漏管道,进一步采取强化隔离措施,确保介质彻底切断:对于高压管道(压力≥1.6MPa),关闭截止阀后,关闭管道上的止回阀,防止介质倒流;必要时拆除管道法兰连接螺栓,在法兰之间插入盲板(后续盲板加装环节详细说明),实现隔离。对于易燃易爆、有毒有害介质管道,除关闭阀门外,需开启管道上的放空阀、排污阀,缓慢释放管道内的残余介质与压力,放空、排污过程中需控制流速,避免介质飞溅、泄漏,放空的介质需收集处理,严禁直接排放至大气或污水系统。腾亚机械确保每一件产品,均拥有出众的品质。吉林抽芯机定做管束抽装机开阔场地简易工况:地面平整、空间开...
发布时间:2026.07.06 -
云南TYDW140换热器拆芯机
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中心线平行无夹角。杜绝前端对齐、后端偏斜的“八字形”摆放,从几何轨迹上保证管束直线行进不跑偏。复核锁定与预运行检查,全部调校完成后,再次用挂线、钢直尺多点复核高低、左右、平行度三项指标,确认同轴度达标。腾亚机械拥有完整、科学的质量管理体系。云南TYDW140换热器拆芯机管束抽装机根据介质特性与管道压力等级,采用“一级隔离+二级隔离”的分级隔离方式,确保隔离彻底,避一隔离措施失效导致介质泄漏。一级隔离...
发布时间:2026.07.06 -
江苏抽装机订制
实际抽装作业中,管束卡涩、拉力突增往往不是单一诱因导致,而是结垢、腐蚀、偏心三者叠加,导致故障更为复杂、危害更大。例如,结垢与腐蚀叠加时,垢层会加剧腐蚀,腐蚀产物会进一步增厚垢层,形成“结垢—腐蚀—更严重结垢”的循环,使管束与壳体的间隙进一步减小,阻力大幅增大,卡涩更为严重,拉力突增幅度更高;偏心与结垢叠加时,偏心的管束会导致垢层在挤压部位堆积更厚,形成局部卡阻,抽装时阻力不均,不只会导致卡涩,还会加剧管束偏斜,甚至引发管束扭曲;腐蚀与偏心叠加时,腐蚀导致的管束变形会加剧偏心,偏心引发的挤压会加速腐蚀部位的损坏,导致管束与壳体粘连,卡涩无法缓解,拉力持续飙升。潍坊腾亚机械制造有限公司,具备雄厚...
发布时间:2026.07.05 -
内蒙古TYDW280换热器拆芯机
抽装作业前盲板加装安全步骤:盲板加装是介质隔离的关键保障,其作用是“彻底切断介质通道,实现隔离”,杜绝因阀门内漏、阀门损坏导致的介质泄漏。盲板加装需遵循“谁隔离、谁加装、谁负责”的原则,严格按照标准化步骤操作,确保盲板选型正确、加装规范、标识清晰、管理到位。根据管道压力等级、管道直径、介质特性,选用符合标准的盲板,确保盲板的压力等级不低于管道压力等级,盲板材质与管道材质匹配(如碳钢管道选用碳钢盲板,不锈钢管道选用不锈钢盲板),避免盲板因材质不符、压力不足导致损坏、泄漏。腾亚机械产品库存充足,供货及时。内蒙古TYDW280换热器拆芯机管束抽装机结合现场实操,偏心导致的故障主要有以下特点:一是卡涩...
发布时间:2026.07.05 -
辽宁抽芯机出租
直径≤800mm:修正系数1.0,无需额外增容;直径800mm-1400mm:修正系数1.1-1.2,吨位增加10%-20%;直径≥1400mm:修正系数1.2-1.3,吨位增加20%-30%。严禁“小吨位拉重管束”:额定吨位必须大于计算总阻力,安全余量不低于20%,避免设备过载损坏、钢丝绳断裂等安全事故;结垢严重工况增容:长期未检修、结垢厚度≥5mm的管束,摩擦系数取上限,附加阻力增加50%,吨位提升30%-50%;倾斜抽装强化吨位:立式换热器或倾斜角度≥15° 的抽装作业,自重系数与摩擦系数均取上限,吨位提升 20%-40%。潍坊腾亚机械制造有限公司,坚持“顾客至上,合作共赢”。辽宁抽芯机...
发布时间:2026.07.05 -
 拆芯机厂家
在工业生产领域,管壳式换热器因结构坚固、耐高温高压、适用介质广等优势,成为应用较广阔的换热设备。换热器管束由管板、换热管、折流板等组成,长期接触水、蒸汽、化工介质后,易产生结垢、腐蚀、泄漏等问题,需定期将管束从壳体内抽出进行清洗、修复或更换。管束抽装作业属于高空、重型特种作业,传统人工吊装或简易牵引方式存在效率低、风险高、易损伤管束与壳体等缺陷。管束抽装机(又称管束抽芯机、管束拉出机)是专为换热器管束抽装设计的用设备,集成机械牵引、液压驱动、承重导轨、遥控操作等功能,可准确、安全完成管束抽出与装入作业。腾亚机械一直稳步快速发展。拆芯机厂家管束抽装机侧向力控制:抽装过程中,避免管束偏斜,防止产生...
发布时间:2026.07.05 -
福建TYDW160换热器管束抽装机
实际施工现场受场地平整度、设备基础沉降、换热器就位偏差、抽装机摆放随意、地面软硬不均、吊装移位误差等因素影响,极易出现上下高低偏差、左右径向偏移、前后角度倾斜三大同轴度偏差问题。一旦同轴度失准,管束在抽拉行进中必然发生偏斜受力,局部单点接触壳体,产生巨大摩擦阻力与侧向弯矩,轻则划伤壳体内壁、损坏密封法兰面、磨损折流板孔位,重则造成换热管弯曲变形、管板开裂、管束卡死无法进退,被迫停机返工,大幅延长检修工期、增加维修成本,甚至引发设备坍塌、管束坠落等安全事故。讲职业道德,爱本职工作,树公司形象——腾亚机械。福建TYDW160换热器管束抽装机管束抽装机吊装平衡控制:根据抽装机重心位置,合理设置吊点,...
发布时间:2026.07.05 -
内蒙古管束抽芯机哪家好
中度不同步的纠正措施:立即停止作业,将管束缓慢复位至两端对齐状态,排查不同步的关键原因并处理。若为设备性能不一致导致的不同步,调试双吊装、双牵引装置的运行参数,确保两侧设备的速度、力度一致,或更换性能一致的设备;若为吊装、牵引点布置不合理导致的不同步,重新调整吊装、牵引点位置,确保对称分布在管束重心两侧,均衡受力;若为人员配合不当导致的不同步,明确统一的操作指令,安排专人统一指挥,两侧操作人员严格按照指令操作,确保动作同步。潍坊腾亚机械制造有限公司,坚持“顾客至上,合作共赢”。内蒙古管束抽芯机哪家好管束抽装机模块化固定法:受限空间狭小,大型抽装机无法整体固定时,采用模块化拆分固定,将液压站、机...
发布时间:2026.07.04 -
四川管束抽装机哪家好
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。腾亚机械努力提高产品...
发布时间:2026.07.04 -
 TYDW260换热器管束抽装机哪家好
基于拉力与速度特性差异,两类设备的工况适配范围形成明显分化,液压式适配重型、复杂、高精度工况,机械式适配轻型、简单、低精度工况。液压式抽装机凭借大拉力、稳运行、准确控制的优势,适配80%以上工业场景,尤其适合中重型、结垢严重、高空/狭小空间、高精度抽装工况。中重型管束工况:直径≥1000mm、长度≥6m、重量≥15吨的管束,如石油化工、电站大型换热器,必须选用液压式,确保拉力充足、抽装平稳。结垢 / 卡涩工况:长期未检修、结垢厚度≥3mm、局部腐蚀卡涩的管束,液压式可通过低速增压、平稳拉力逐步克服阻力,避免管束损伤。腾亚机械以完善的品质流程控制和质量检测体系,通过世界各地多质量体系认证。TYD...
发布时间:2026.07.04 -
江西TYDW220换热器管束抽芯机
设备与工具问题:吊装设备(起重机、电动葫芦)的制动装置不灵敏、牵引装置的调速功能异常,无法实现平稳牵引,会导致管束晃动;吊装绳索、卡扣存在磨损、松动,或牵引链条存在卡顿、晃动,会间接带动管束晃动;管束自身重心偏移,例如管束内部结垢不均、部分换热管破损,会导致吊装时重心不稳,引发晃动。操作与人员因素:作业人员操作不熟练,对吊装速度、牵引力度的控制不当,例如突然启动、停止吊装或牵引,会使管束产生惯性晃动;未安排专人指挥吊装,或指挥信号不统一、不清晰,导致操作失误,引发管束晃动;多人协同作业时,配合不当,动作不一致,会导致管束受力紊乱,出现晃动。此外,作业人员未提前清理管束表面杂物,抽装过程中杂物脱...
发布时间:2026.07.03 -
云南抽芯机价格
在石油化工、电力、冶金等重工业领域,管束抽芯机(又称管束抽装机)是换热器检修维护的关键装备。这些动辄数十吨重、抽拉力高达90吨的庞然大物,其作业的稳定性与安全性,在很大程度上取决于脚下那一方固定基础。基础不牢,轻则定位偏移、管束卡顿,重则设备倾覆、人员伤亡。本文将从平整度、强度、锚栓三大关键维度,系统梳理抽装机固定基础的施工与验收要求。抽装机固定基础的平整度,直接决定了设备就位后的水平精度与受力均匀性。根据设备基础施工质量验收的通用规范及行业实践,平整度要求可从以下三个层面理解:抽装机基础表面的水平度偏差应控制在≤2mm/m以内,整体水平度偏差不宜超过5mm。这一数据源于《机械设备安装工程施工...
发布时间:2026.07.03 -
江西抽装机厂家
附加加固措施:对于重型抽装机(额定抽力≥45吨),除上述固定措施外,采用钢丝绳斜拉固定,将钢丝绳一端固定在抽装机机架,另一端固定在平台承重柱、主梁上,钢丝绳张紧度适中,形成双向约束,防止设备滑移、倾覆;定期检查固定螺栓、侧向支撑、钢丝绳,发现松动及时紧固。地基加固固定法:受限空间地面承载力不均时,先对地面进行加固,铺设钢板(厚度≥12mm)、碎石垫层,增大地面承载力,避免抽装机就位后沉降;抽装机支腿下方铺设防滑垫、垫板,确保支腿受力均匀,防止滑移。潍坊腾亚机械制造有限公司,以高质量的产品,满足广大新老用户的需求。江西抽装机厂家管束抽装机防风防护:高空作业遇风力≥6级时,立即停止作业,将抽装机固...
发布时间:2026.07.03 -
河南TYDW280换热器拆芯机
管束晃动是指抽装过程中,管束围绕自身轴线或吊装点发生不规则摆动,幅度超出安全范围(通常允许摆动幅度不超过50mm),分为抽出阶段晃动与回装阶段晃动,关键成因包括以下四类:吊装与牵引控制不当:吊装绳索过长、过软,或绳索固定不牢固,抽装过程中绳索易发生摆动,带动管束晃动;牵引装置运行不稳定,速度忽快忽慢、力度时大时小,会导致管束受力不稳定,引发晃动;抽出阶段,管束脱离壳体瞬间,受力突然变化,若未及时调整牵引力度,会导致管束剧烈晃动;回装阶段,推进速度过快,或管束与壳体内壁发生局部摩擦,会引发管束晃动。腾亚机械以诚信经营为宗旨。河南TYDW280换热器拆芯机管束抽装机同轴度调校常见误区与规避方法,现...
发布时间:2026.07.02