新闻中心 - 潍坊腾亚机械制造有限公司
-
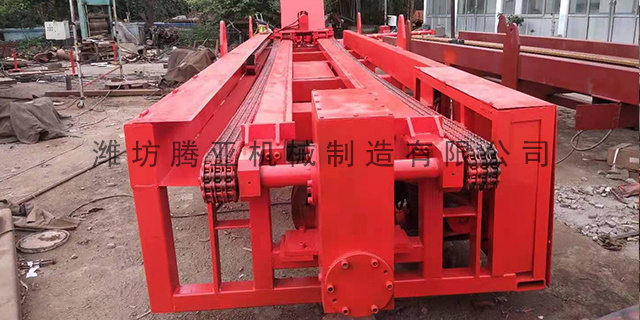 山西管束抽芯机租赁多少钱
锁紧抽装机所有支腿、地脚、侧向支撑及行走制动,严禁作业中设备移位。空载移动牵引小车全程走一遍导轨,观察运行有无卡滞、跑偏、异响,确认导轨直线性与同轴状态良好,再正式开始管束抽装作业。为进一步提升同轴度...
发布时间:2026.06.07 -
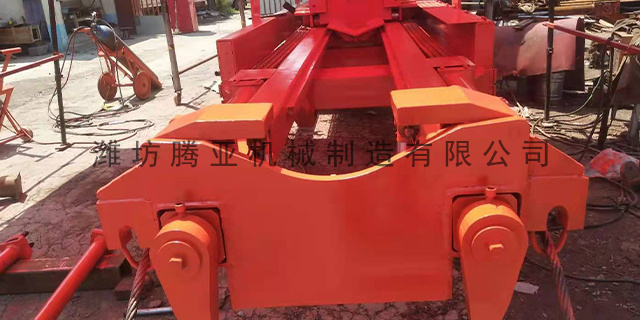 江苏管束抽芯机哪家好
接手安装后,其纵向(即抽芯方向)水平度偏差应控制在≤1mm/m以内,整体纵向水平度偏差不超过3mm。这一标准比设备基础的≤2mm/m更为严格,原因在于接手是直接承受抽芯力的部件,任何纵向倾斜都会将垂直...
发布时间:2026.06.06 -
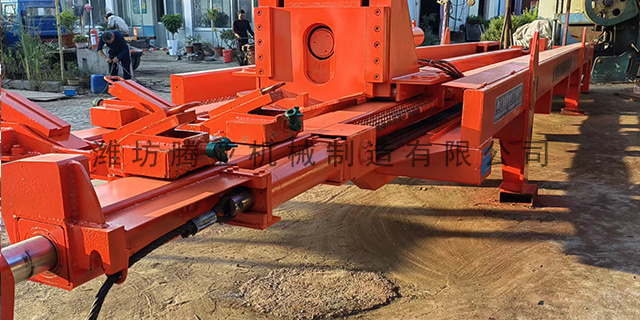 西藏换热器管束抽装机出租
吊装平衡控制:根据抽装机重心位置,合理设置吊点,确保吊装过程中抽装机保持水平,避免倾斜;对于模块化抽装机,分部件吊装时,需确保每个部件吊装平衡,避免部件坠落;吊装过程中,安排专人观察抽装机状态,发现倾...
发布时间:2026.06.01 -
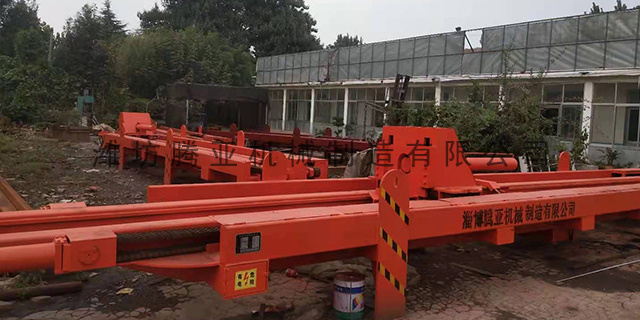 黑龙江TYDW280换热器管束抽芯机
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中...
发布时间:2026.05.31 -
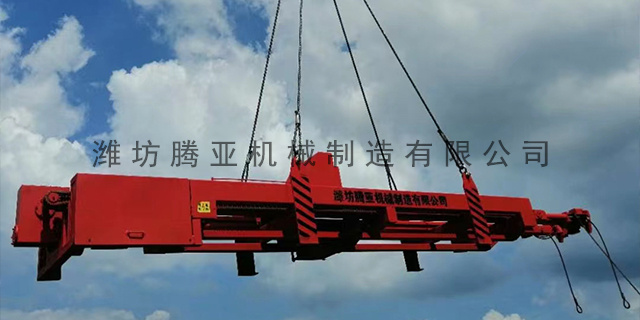 福建TYDW120换热器抽芯机
拉力可调性:采用无级调压设计,拉力可在额定范围内准确调节(如10%-100%),配合压力表实时监控,适配不同重量、不同阻力的管束,避免过载或拉力不足。机械式抽装机分为丝杠式(电机+减速机+梯形丝杠)与...
发布时间:2026.05.30 -
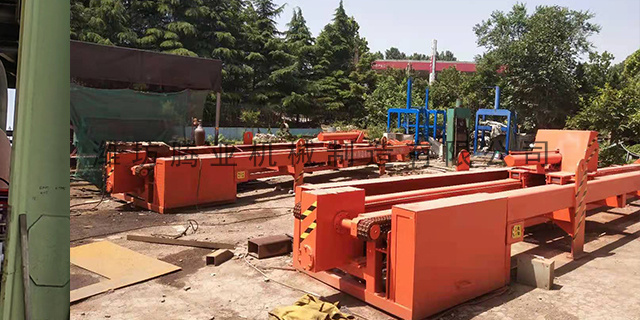 天津TYDW140换热器管束抽芯机
匹配要点:承载力需覆盖管束全长度支撑,避免局部应力集中;长管束(≥8m)需配置多组随动托辊,分散载荷,防止管束下垂变形;液压式抽装机承载力与抽力同步匹配,机械式需重点校核丝杠、链条的承载极限。多数现场...
发布时间:2026.05.29 -
广西换热器管束抽装机定做
侧向力控制:抽装过程中,避免管束偏斜,防止产生侧向力,加剧抽装机倾覆风险;一旦发现管束偏斜,立即停机调整,修正同轴度后再继续作业;在管口设置侧向限位装置,限制管束左右窜动,减少侧向力对抽装机的影响。受...
发布时间:2026.05.27 -
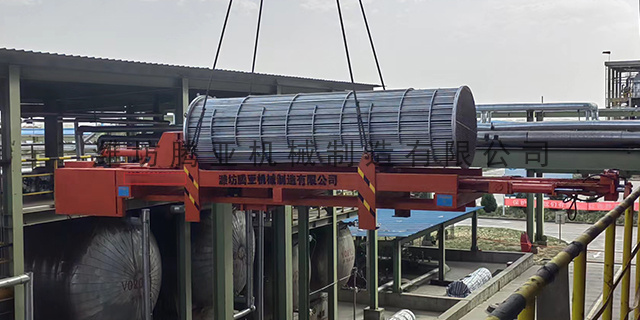 青海换热器管束抽装机出租
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中...
发布时间:2026.05.26