新闻中心 - 潍坊腾亚机械制造有限公司
-
 江苏管束抽装机出租
外观检查,1.管板密封面检查:拆除密封面保护垫,用干净的白布擦拭密封面,观察密封面是否存在划伤、划痕、凹痕等缺陷,用粗糙度仪检测密封面粗糙度,确保符合Ra0.8-Ra1.6的要求;检查密封面是否干净、...
发布时间:2026.09.25 -
 辽宁TYDW200换热器管束抽装机
直径≤800mm:修正系数1.0,无需额外增容;直径800mm-1400mm:修正系数1.1-1.2,吨位增加10%-20%;直径≥1400mm:修正系数1.2-1.3,吨位增加20%-30%。严禁“...
发布时间:2026.09.23 -
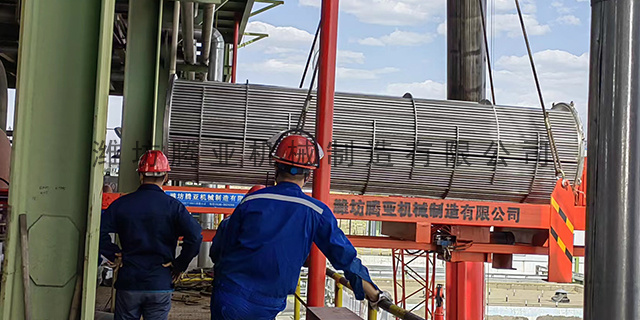 新疆TYDW180换热器管束抽装机
盲板准备:提前采购、检验盲板,确保盲板无裂纹、无变形、无腐蚀,密封面平整、光滑,无划痕、凹陷;对盲板进行编号、标识,注明盲板规格、压力等级、材质、使用部位,便于管理与追溯;准备盲板加装所需工具(扳手、...
发布时间:2026.09.22 -
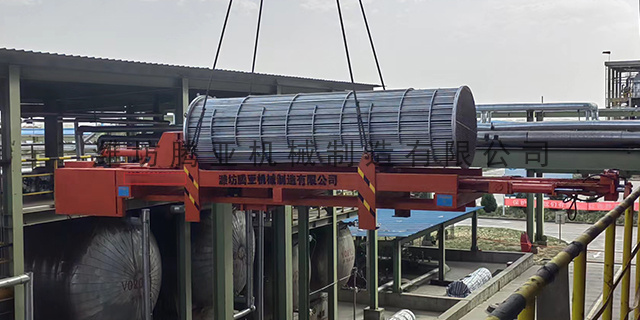 青海管束抽芯机租赁多少钱
粗对位:抽装机整体就位初调,将抽装机行驶或吊装至换热器管口正前方,使导轨大致与管口对齐,进行粗调对位。肉眼观察导轨中心与管口十字基准线基本重合,前后距离满足管束较大行程与吊装预留空间,初步固定抽装机位...
发布时间:2026.09.20 -
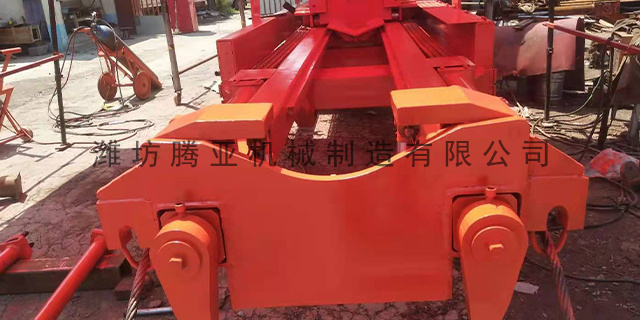 河北TYDW140换热器抽装机
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号...
发布时间:2026.09.17 -
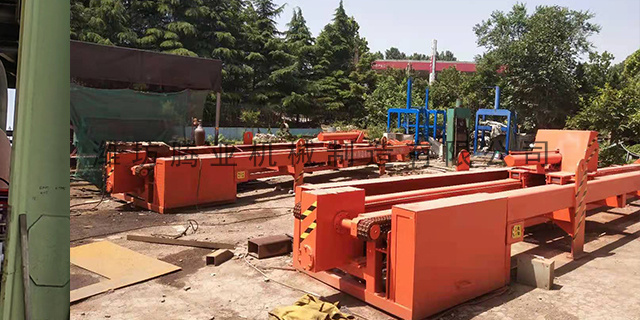 重庆TYDW220换热器管束抽芯机
结合现场实操,偏心导致的故障主要有以下特点:一是卡涩具有方向性,多发生在管束偏心的一侧,表现为该侧与壳体内壁挤压紧密,无法移动;二是拉力突增呈现突发性,当偏心的管束与壳体发生严重挤压时,拉力会瞬间飙升...
发布时间:2026.09.15 -
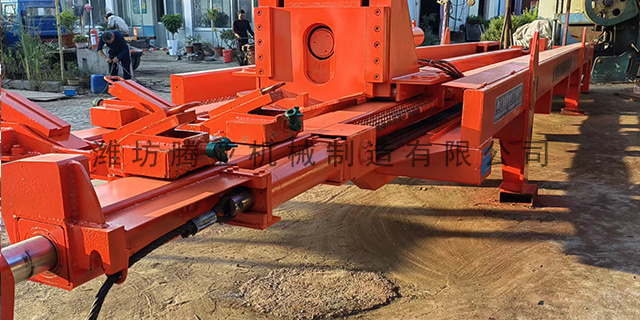 山西管束抽装机哪里出租
抽装机的关键性能参数为额定抽拉吨位(牵引力) 与有效抽装行程,选型时需严格匹配管束的直径、长度、重量三大基础参数。若吨位过小,易出现牵引力不足、设备过载故障;吨位过大,会增加设备采购成本、现场占用空间...
发布时间:2026.09.14 -
TYDW280换热器管束抽芯机哪家好
拉力可调性:采用无级调压设计,拉力可在额定范围内准确调节(如10%-100%),配合压力表实时监控,适配不同重量、不同阻力的管束,避免过载或拉力不足。机械式抽装机分为丝杠式(电机+减速机+梯形丝杠)与...
发布时间:2026.09.13