-
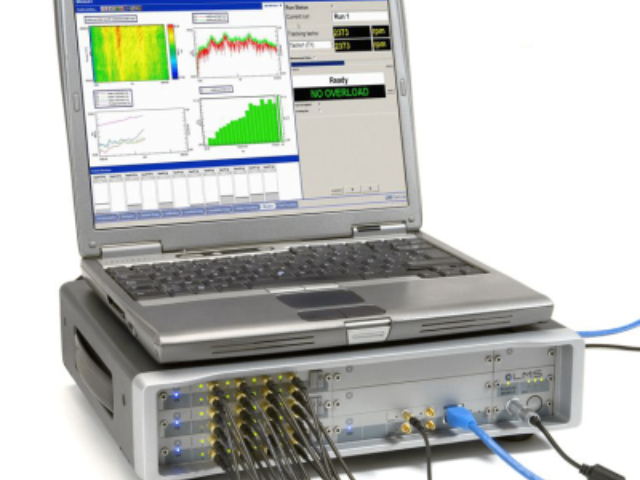
 上海机电异响检测应用
发布时间:2025.11.23
变速箱换挡异响检测需搭建工况模拟环境。将车辆架起并连接 OBD 诊断仪,在 P/R/N/D 各挡位切换时,记录换挡瞬间的油压曲线与异响发生时间点。若 “咔咔” 声伴随油压波动超过 ±0.5bar,且换...
-
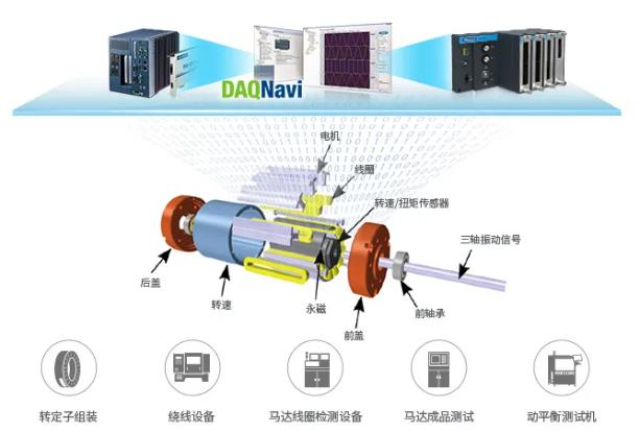 异响检测方案
发布时间:2025.11.23
制动系统异响检测需分阶段进行。冷车状态下轻踩刹车,若 “尖叫” 声在 3-5 次制动后消失,可通过砂纸打磨刹车片表面硬点(粒度 80 目)解决。若热车后仍有异响,需拆卸刹车片测量厚度,当剩余厚度低于 ...
-
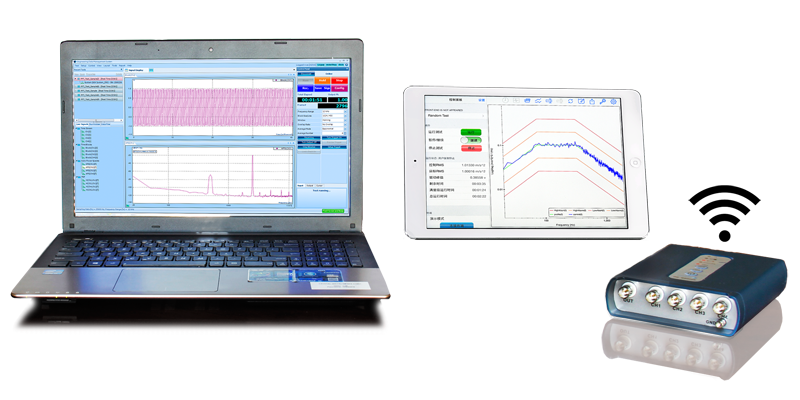 稳定异响检测特点
发布时间:2025.11.22
变速箱作为动力传输的关键部件,其异响问题不容忽视。当变速箱内部齿轮磨损、轴承损坏或同步器故障时,会产生异常噪音。例如,齿轮啮合不良会发出 “咔咔” 声,尤其在换挡过程中更为明显;轴承磨损则可能导致 “...
-
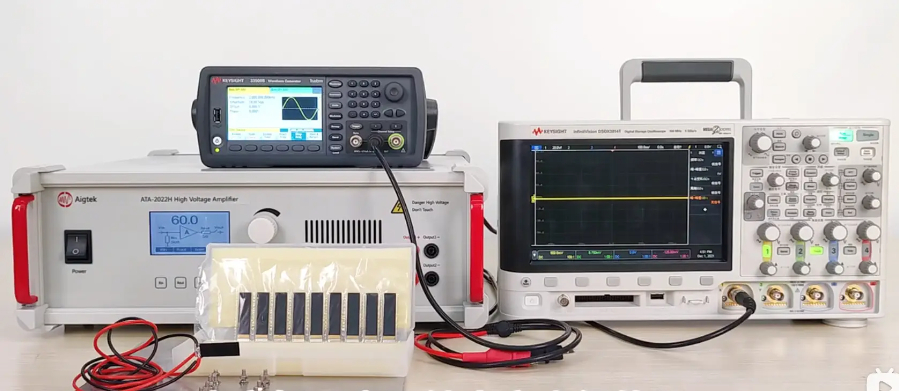 上海电力异响检测供应商家
发布时间:2025.11.21
轮胎作为车辆与地面直接接触的部件,其产生的噪声和振动对整车 NVH 性能有***影响。轮胎花纹磨损不均、气压异常、动平衡不良或轮胎与轮毂安装不当,都可能导致行驶过程中出现异常噪声,如 “嗡嗡” 声、“...
-
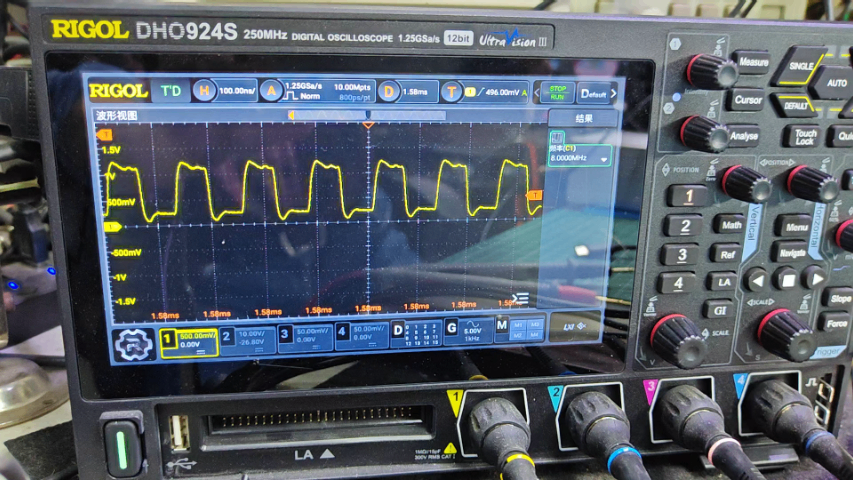 上海异响检测系统
发布时间:2025.11.21
悬挂下摆臂异响检测需分步骤排查。车辆在颠簸路面行驶时,若 “咯吱” 声随路面粗糙度增加而加剧,需用举升机升起车辆,用撬棍撬动下摆臂与车架连接点,感受是否有间隙。拆卸下摆臂后,检查胶套是否有裂纹或老化,...
-
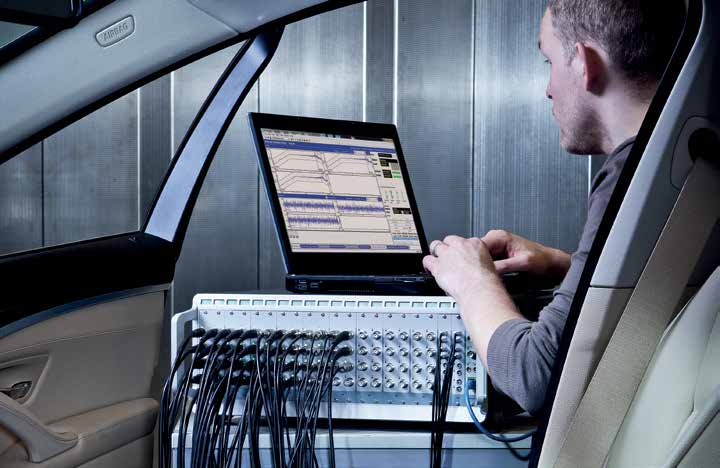 上海智能异响检测公司
发布时间:2025.11.20
洗衣机生产线的下线异响检测设置了多重测试场景。系统先让空机运行,检测电机与滚筒的基础声音;再加入标准负载模拟实际使用,监测脱水时的振动噪音。当检测到轴承异响、皮带打滑声或滚筒不平衡产生的撞击声时,会自...
-
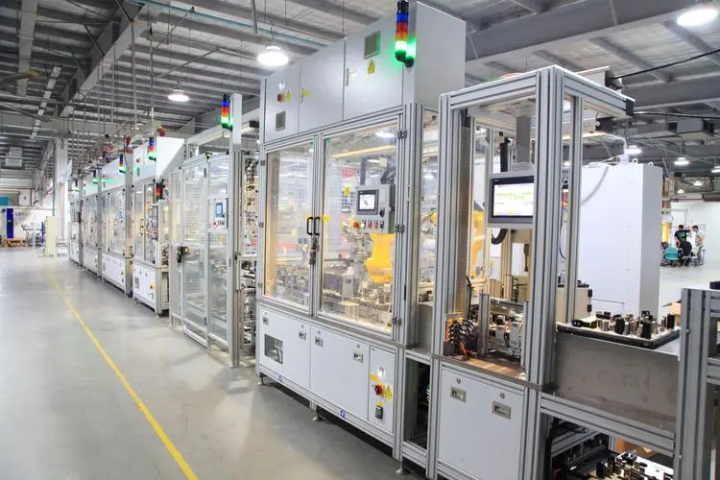 无锡变速箱生产下线NVH测试介绍
发布时间:2025.11.19
生产下线NVH测试标准与实际工况的关联性偏差现有测试标准(如 SAE J1470、ISO 362)多基于台架稳态工况制定,而整车实际运行中的动态工况(如颠簸路面的冲击载荷、急减速时的惯性力)难以在产线...
-
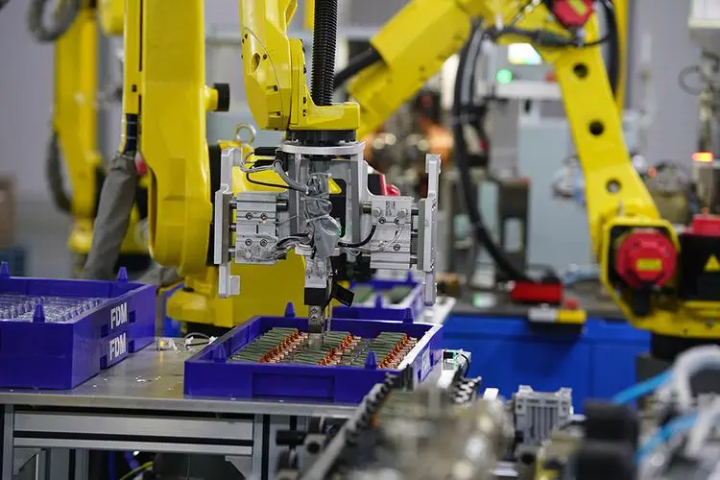 无锡国产生产下线NVH测试仪
发布时间:2025.11.19
生产线复杂环境对 NVH 测试精度提出特殊要求,需通过软硬件协同实现抗干扰检测。半消声室需满足比较低测量频率声波反射面超出投影边界的规范,而生产线在线检测则依赖自适应滤波算法抵消背景噪声。某**技术采...
-
 上海产品质量异响检测价格
发布时间:2025.11.18
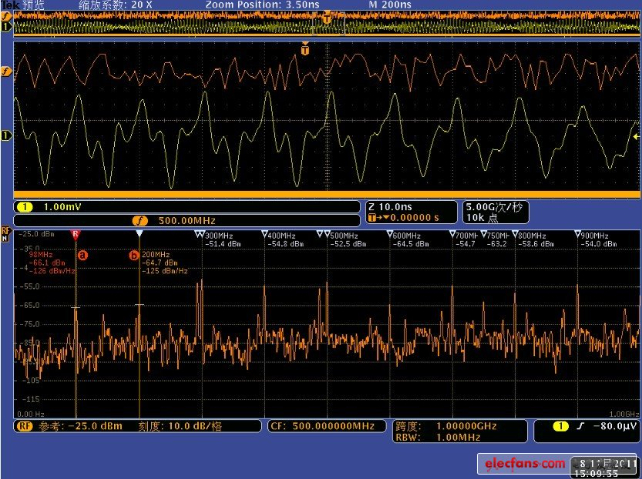
针对汽车传动系统的零部件异响检测,往往需要在底盘测功机上进行。当车辆在测功机上模拟不同车速行驶时,传动轴、半轴等旋转部件若存在动平衡偏差,会在特定转速下产生周期性异响,比如高速行驶时的 “呜呜” 声。...
-
汽车异响检测联系方式
发布时间:2025.11.17
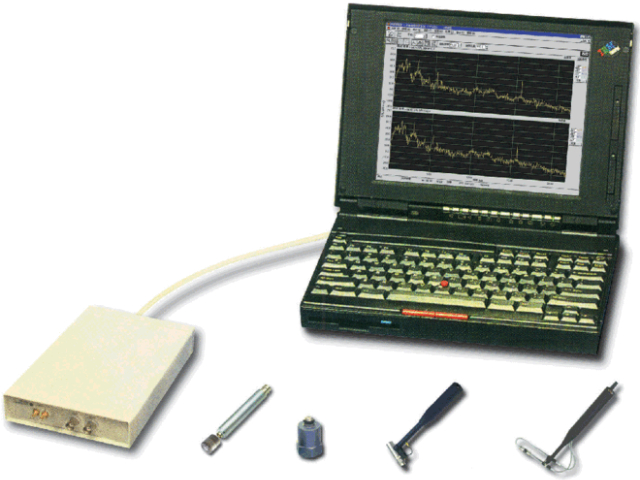
声学信号处理技术原理:声学信号处理技术在下线异响检测中应用***。利用高灵敏度传感器采集产品运行时的声音信号,这些传感器如同敏锐的 “耳朵”,能捕捉到极其细微的声音变化。采集后的信号会被传输至信号分析...
-
 设备异响检测系统
发布时间:2025.11.16
内饰件的异响检测需兼顾静态与动态场景下的表现。在车辆静止时,技术人员会用手轻推中控台两侧,观察是否与车身框架产生摩擦,按压空调控制面板的各个按钮,感受按键行程是否顺畅,有无卡滞异响。当车辆行驶在颠簸路...
-
耐久异响检测系统
发布时间:2025.11.16
检测环境的影响与控制:检测环境对下线异响检测结果影响***。环境噪声是首要干扰因素,例如在机场附近的工厂进行产品下线检测,飞机起降的巨大噪声会严重掩盖产品的异响信号,导致检测误差。温度和湿度也不容忽视...
-
 上海非标异响检测系统
发布时间:2025.11.16
内饰件的异响检测需兼顾静态与动态场景下的表现。在车辆静止时,技术人员会用手轻推中控台两侧,观察是否与车身框架产生摩擦,按压空调控制面板的各个按钮,感受按键行程是否顺畅,有无卡滞异响。当车辆行驶在颠簸路...
-
 常州高效生产下线NVH测试异音
发布时间:2025.11.16
生产下线NVH测试故障诊断依赖频谱分析技术识别特征频率,如轴承磨损的高频峰值、齿轮啮合的阶次噪声。技术人员通过振动信号音频化处理辅助判断声源位置,例如某案例中通过 255Hz 频段过滤验证,**终锁定...
-
 EOL生产下线NVH测试仪
发布时间:2025.11.15
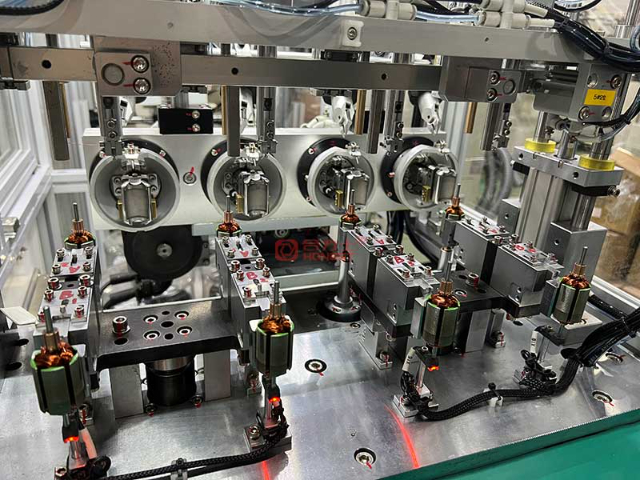
生产下线 NVH 测试的可靠性离不开标准体系的支撑,这些标准从测试环境、设备要求、方法流程到评价指标,构建起完整的质量控制框架。国际层面,ISO 362 标准规定了车辆噪声测试的基本方法和程序,ISO...
-
 上海电力异响检测检测技术
发布时间:2025.11.15
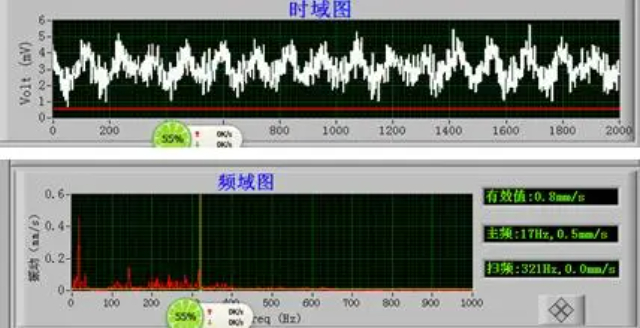
制动系统的异响与 NVH 性能关乎行车安全与舒适性。在制动过程中,若刹车片与刹车盘之间存在异物、磨损不均或刹车卡钳回位不畅,会产生尖锐的 “吱吱” 声或沉闷的 “嘎嘎” 声。此外,制动系统在工作时的振...
-
 无锡汽车及零部件生产下线NVH测试异音
发布时间:2025.11.15
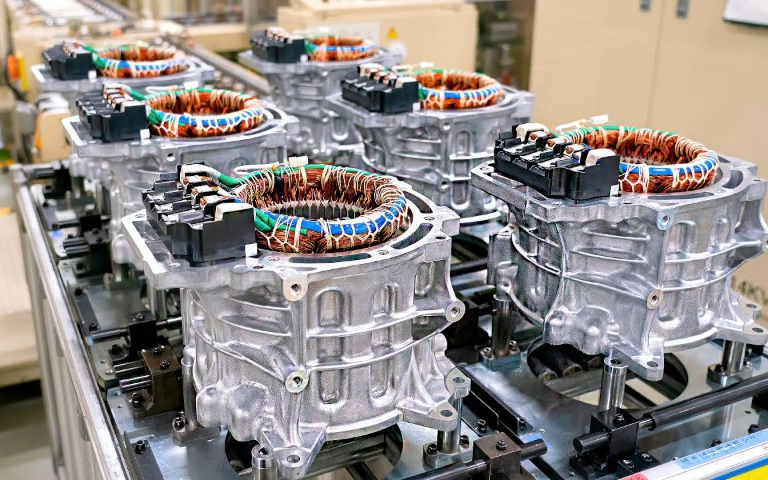
不同车型的生产下线 NVH 测试标准存在差异,需根据车型的定位、设计参数等制定专属测试方案。例如,豪华车型对噪声和振动的要求更为严苛,测试时的判定阈值需相应调整。测试完成后,需对采集到的 NVH 数据...
-
上海电机和动力总成生产下线NVH测试仪
发布时间:2025.11.15
电机啸叫已成为新能源汽车下线 NVH 测试的重点攻关对象。不同于传统燃油车,电动车取消发动机后,电机控制器与减速器的高频噪声更为凸显。生产测试中采用 "声源定位 + 包裹验证" 组合策略:通过波束形成...
-
 常州汽车及零部件生产下线NVH测试标准
发布时间:2025.11.14
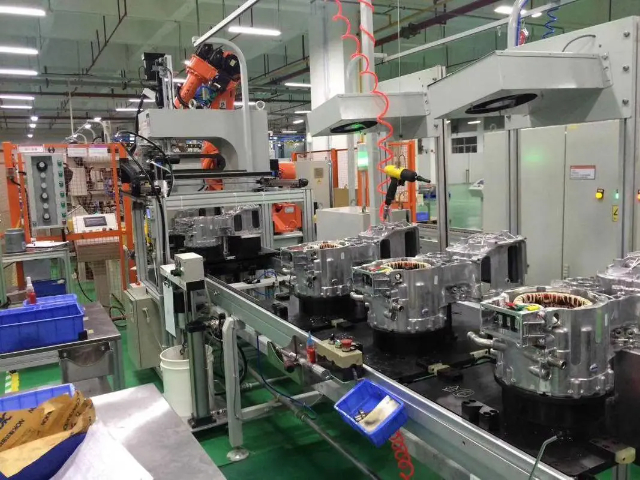
不同车型的 NVH 测试标准需体现差异化设计,需结合产品定位、动力类型、目标用户群体制定分级标准。豪华车型(如 C 级以上轿车)的噪声控制要求**为严苛,怠速车内噪声需≤38dB (A)(A 计权),...
-
上海电力异响检测数据
发布时间:2025.11.14
智能门锁的下线异响检测聚焦使用高频动作。检测时,机械臂会模拟用户进行 100 次开锁、关锁操作,拾音器近距离采集锁芯转动、电机驱动的声音。系统能识别出齿轮啮合不良的卡顿异响、锁舌伸缩的摩擦异响,甚至能...
-
上海发动机异响检测应用
发布时间:2025.11.14
声学信号处理技术原理:声学信号处理技术在下线异响检测中应用***。利用高灵敏度传感器采集产品运行时的声音信号,这些传感器如同敏锐的 “耳朵”,能捕捉到极其细微的声音变化。采集后的信号会被传输至信号分析...
-
 上海变速箱生产下线NVH测试集成
发布时间:2025.11.14
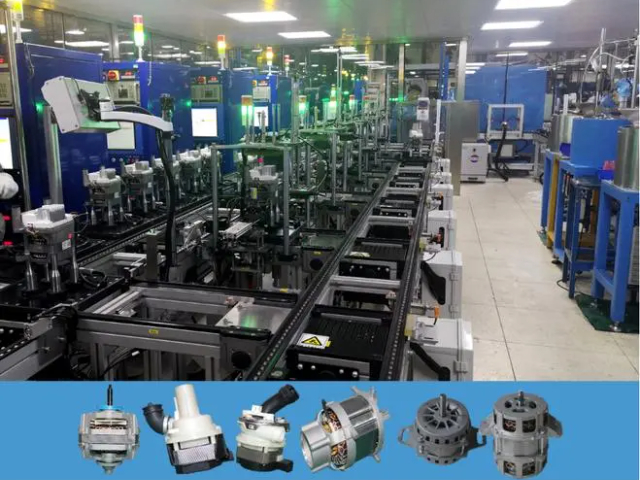
不同车型的生产下线 NVH 测试标准存在差异,需根据车型的定位、设计参数等制定专属测试方案。例如,豪华车型对噪声和振动的要求更为严苛,测试时的判定阈值需相应调整。测试完成后,需对采集到的 NVH 数据...
-
 杭州交直流生产下线NVH测试供应商
发布时间:2025.11.13
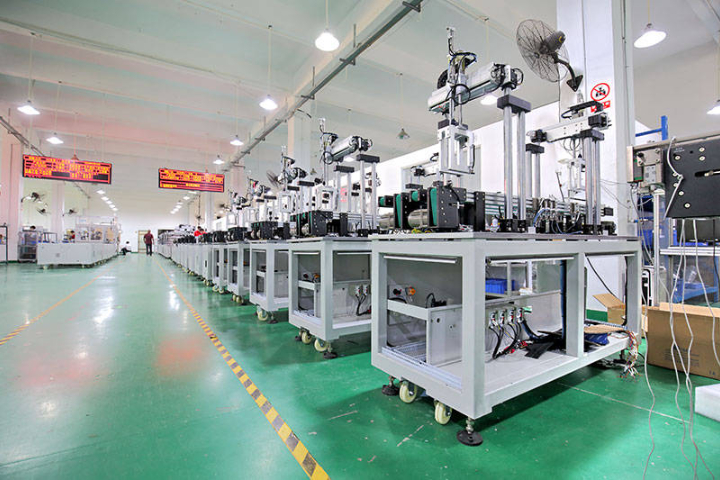
NVH 测试在整车质量控制中扮演 “***防线” 角色,能通过数据反馈推动生产工艺持续优化。测试中发现的典型问题可分为三类:动力总成类(如发动机怠速振动超标),多因悬置安装角度偏差(>3°)导致,需调...
-
 宁波自动化生产下线NVH测试台架
发布时间:2025.11.13
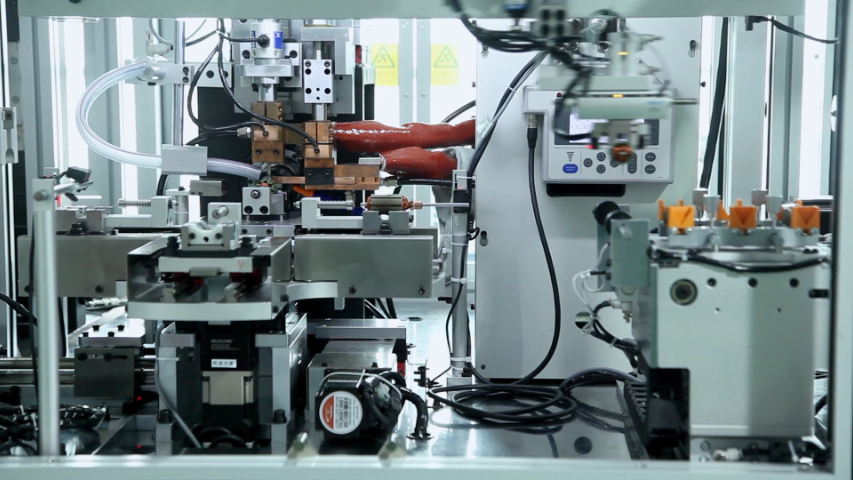
在 2025 年某新能源汽车工厂的总装车间,一台电驱总成正通过自动化测试台架。四个 IEPE 加速度传感器紧贴电机壳体,实时捕捉着微米级的振动信号;隔壁工位,声级计正以 24 位精度记录着怠速状态...
-
 电力异响检测
发布时间:2025.11.13
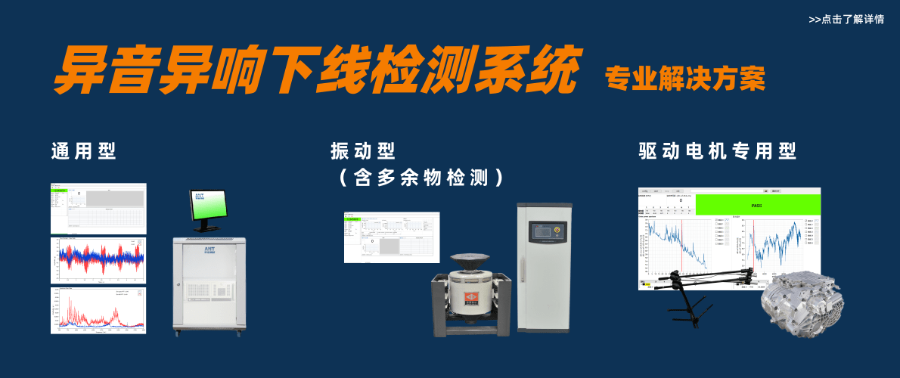
底盘减震器异响检测需结合路况模拟与部件检测。先让车辆以 20km/h 速度通过高度 8cm 的减速带,用录音设备采集底盘声音,通过频谱分析仪识别 “咚咚” 声的频率范围,正常减震器工作噪音应低于 60...
-
杭州汽车及零部件生产下线NVH测试
发布时间:2025.11.13
测试过程的标准化操作是保证数据可靠性的关键,需建立全流程操作规范并严格执行。操作人员需先通过防静电培训,佩戴接地手环连接车辆车身,避免静电击穿传感器接口电路。连接传感器时,需按照 “先固定后接线” 原...
-
无锡高效生产下线NVH测试振动
发布时间:2025.11.12
生产下线NVH测试故障诊断依赖频谱分析技术识别特征频率,如轴承磨损的高频峰值、齿轮啮合的阶次噪声。技术人员通过振动信号音频化处理辅助判断声源位置,例如某案例中通过 255Hz 频段过滤验证,**终锁定...
-
上海旋转机械异响检测应用
发布时间:2025.11.12
轮胎作为车辆与地面直接接触的部件,其产生的噪声和振动对整车 NVH 性能有***影响。轮胎花纹磨损不均、气压异常、动平衡不良或轮胎与轮毂安装不当,都可能导致行驶过程中出现异常噪声,如 “嗡嗡” 声、“...
-
宁波交直流生产下线NVH测试台架
发布时间:2025.11.12
比亚迪汉的生产线采用 "双工位递进测试法":***工位通过 16 麦克风阵列捕捉电机 0-15000rpm 范围内的啸叫特征,重点识别 2000-8000Hz 高频噪声;第二工位模拟不同路面激励,通过...
-
总成生产下线NVH测试振动
发布时间:2025.11.12
生产下线NVH测试故障诊断依赖频谱分析技术识别特征频率,如轴承磨损的高频峰值、齿轮啮合的阶次噪声。技术人员通过振动信号音频化处理辅助判断声源位置,例如某案例中通过 255Hz 频段过滤验证,**终锁定...