-
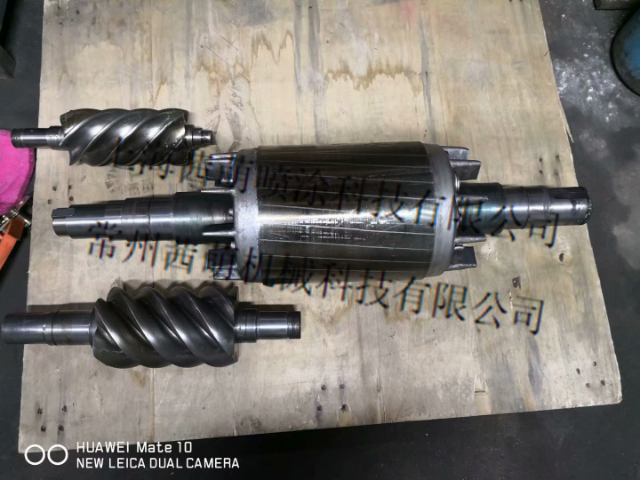
 上海购买电刷镀咨询报价
发布时间:2026.07.02
从阳极的设置来看,传统电镀通常采用大面积的可溶性阳极,如在镀铜工艺中,阳极一般为铜板。在电镀过程中,阳极铜板不断溶解,释放出铜离子进入镀液,以此补充镀液中被消耗的铜离子,维持镀液成分的相对稳定。这一过...
-
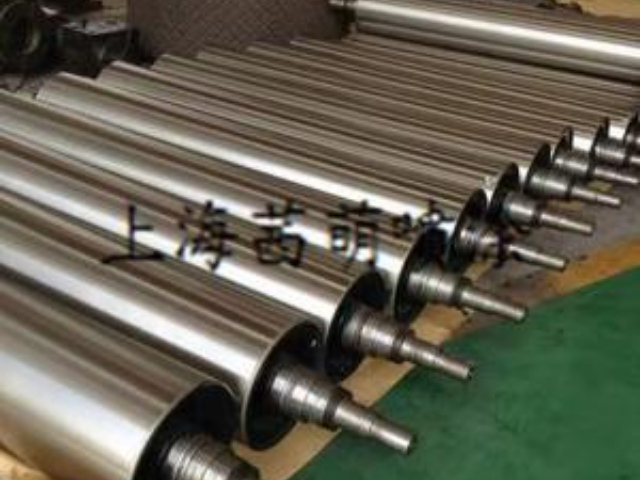 山东哪里有电刷镀厂家
发布时间:2026.07.01
镀液选择与准备:根据工件的材质、镀覆要求以及预期的镀层性能,选择合适的镀液。如前文所述,镀液种类繁多,包括单金属镀液(如镀镍、镀铜、镀锌镀液)、合金镀液(如镍 - 磷合金、铜 - 锡合金镀液)以及特殊...
-
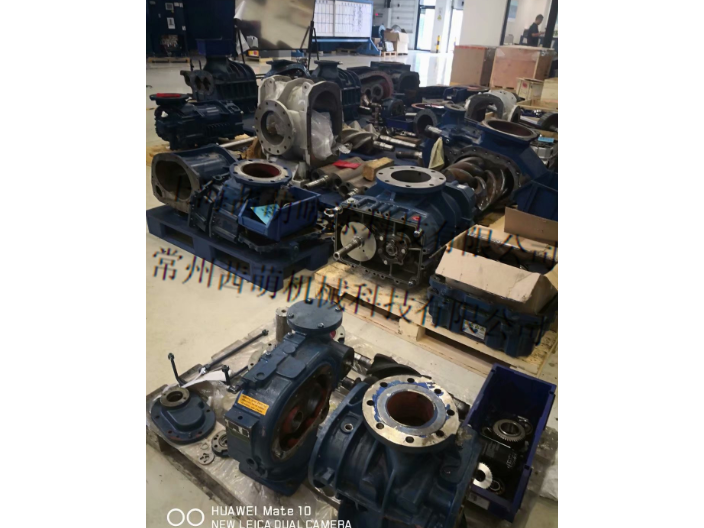 江苏金属表面轴修复技术
发布时间:2026.06.29
轴的轴承位因接触水汽、腐蚀性介质易发生腐蚀(如点蚀、锈蚀),电刷镀技术适合现场快速修复。该技术以轴为阴极,镀笔(包裹石墨阳极)为阳极,蘸取镀液(如镍钨合金镀液、快速镍镀液),通过10-25V直流电压使...
-
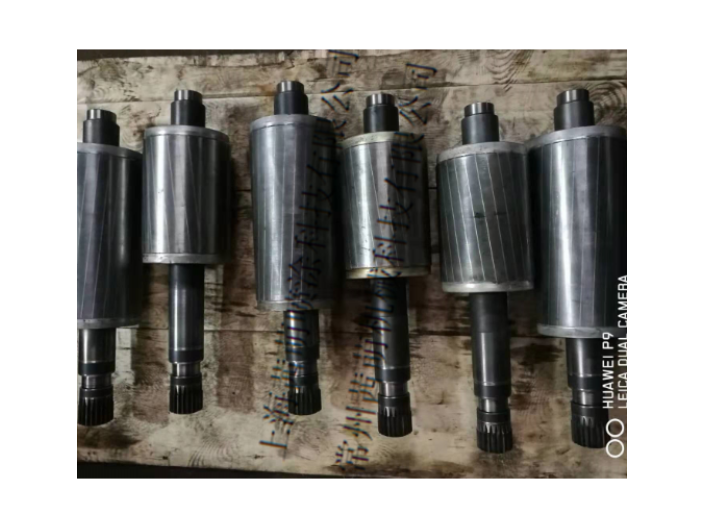 泰州陶瓷轴修复报价
发布时间:2026.06.27
轴类零件的小面积破损(如键槽磨损、局部裂纹)可采用粘接修复技术,适合应急维修或低载荷场景。常用粘接剂为环氧树脂胶、厌氧胶或结构胶,其中结构胶(如丙烯酸酯结构胶)粘结强度高(剪切强度≥20MPa),耐温...
-
上海金属表面轴修复工艺
发布时间:2026.06.25
B.用堆焊法修复:几乎所有的堆焊工艺都能用于轴颈的修复。堆焊后不进行机械加工的,堆焊层厚度应保持在1.5~2.0mm;若堆焊后仍需进行机械加工的,堆焊层厚度应比轴颈名义尺寸大2~3mm。堆焊后应进行热...
-
 金山区轴修复粉末
发布时间:2026.06.24
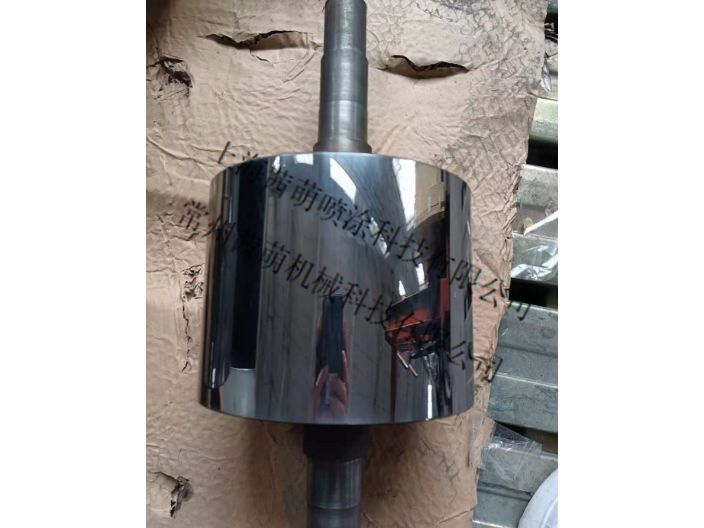
激光熔覆修复技术凭借高精度、高结合强度优势,广泛应用于重型机械轴(如风机轴、机床主轴)的修复。该工艺利用高能量激光束(功率 1-5kW)将合金粉末(如铁基、钴基粉末)与轴表面薄层同时熔化,形成冶金结合...
-
 上海哪里有纳米陶瓷涂覆怎么样
发布时间:2026.06.22
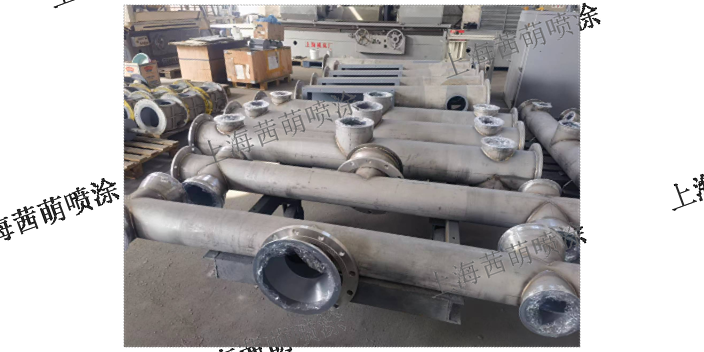
金属切削刀具的纳米陶瓷增硬涂层工艺上海茜萌采用多弧离子镀技术,在高速钢或硬质合金刀具表面沉积TiAlN纳米陶瓷涂层(厚度3-5μm),使刀具显微硬度达HV3000-3500,氧化温度≥800℃,可承受...
-
 浙江工业电刷镀技术
发布时间:2026.06.20
镀液的酸碱度(pH 值)同样不容忽视。不同的镀液体系对 pH 值有特定的要求,合适的 pH 值能够维持镀液中各成分的稳定性,促进金属离子的正常沉积。例如,在酸性镀镍液中,pH 值的微小变化可能影响...
-
 淮安金属轴修复报价
发布时间:2026.06.20
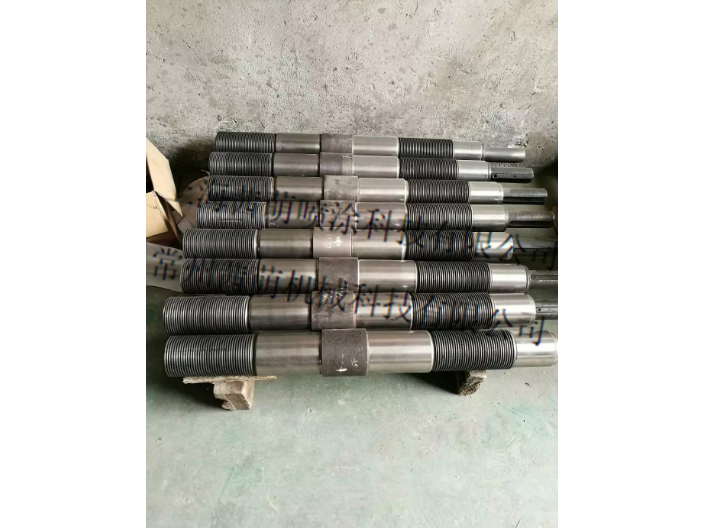
精密轴类零件(如机床主轴、仪器仪表轴,精度等级IT5-IT7)因微小磨损、划痕导致精度下降,需通过研磨抛光修复恢复精度。研磨采用研磨剂(如金刚石研磨膏、碳化硅研磨粉)与研磨工具(如铸铁研磨环、铜研磨盘...
-
 无锡等离子热喷涂厂商
发布时间:2026.06.19
航空航天对部件性能要求,热喷涂是关键技术支撑。茜萌喷涂为航空发动机、燃气轮机提供氧化锆热障涂层,隔绝 1000℃以上高温,保护基体、提升效率。为飞机起落架、叶片、密封件喷涂 HVOF 碳化钨 / 碳化...
-
 无锡等离子轴修复施工
发布时间:2026.06.18
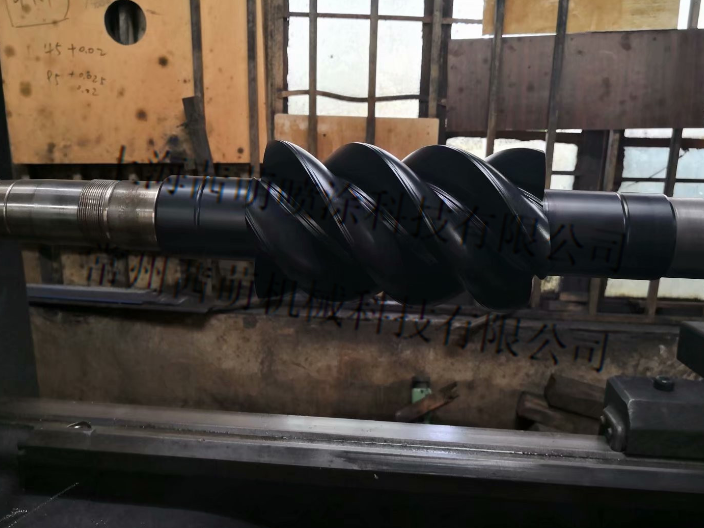
轴类零件在安装、运输或运行中易因受力不均产生弯曲变形,校直修复是恢复其直线度的关键。常用校直方法包括机械校直(压力机校直)、火焰校直、冷作校直,需根据轴的材质(碳钢、合金钢)与弯曲程度选择。机械校直适...
-
 嘉定区电弧轴修复技术
发布时间:2026.06.16
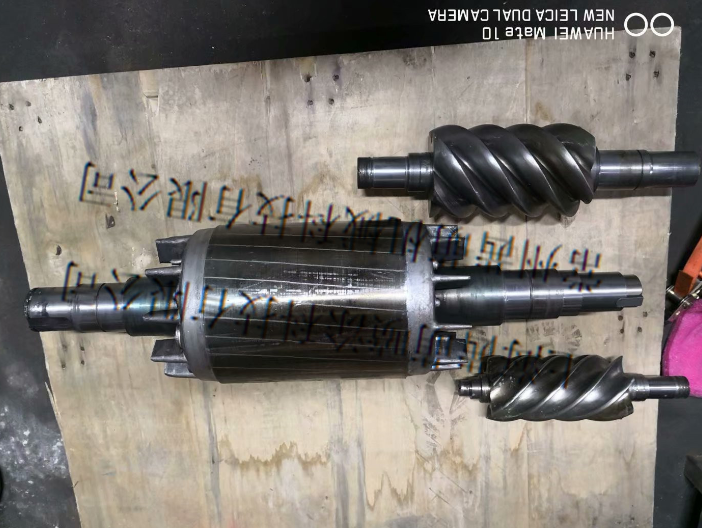
农机传动轴的花键因频繁装卸和重载传动,易出现齿面磨损、齿顶变秃,热喷涂修复可快速恢复花键尺寸。修复前需对花键进行预处理:先用喷砂设备(金刚砂粒度 0.2-0.4mm)对花键表面喷砂,表面粗糙度达 Ra...
-
宝山区陶瓷轴修复粉末
发布时间:2026.06.15
超声冲击修复技术通过高频超声振动(频率 20-40kHz)作用于轴的疲劳损伤部位(如轴肩、键槽根部),改善表面应力状态,提升轴的疲劳寿命。该技术无需高温加热,不会产生热变形,适合已运行多年的老旧轴类零...
-
青浦区电弧轴修复材料
发布时间:2026.06.14
大型传动轴(如机床主轴、船舶传动轴)因承受重载易出现表面或内部裂纹,焊接修复需严格控制工艺参数以防变形。首先对裂纹进行检测,采用渗透探伤(PT)或磁粉探伤(MT)确定裂纹长度、深度及走向,若裂纹深度超...
-
工业电刷镀费用
发布时间:2026.06.13
镀液的酸碱度(pH 值)同样不容忽视。不同的镀液体系对 pH 值有特定的要求,合适的 pH 值能够维持镀液中各成分的稳定性,促进金属离子的正常沉积。例如,在酸性镀镍液中,pH 值的微小变化可能影响...
-
江苏哪些电刷镀厂商
发布时间:2026.06.12
稳定的电流和电压能够保证金属离子在阴极表面均匀、持续地沉积,从而获得厚度均匀、质量稳定的镀层。若电流或电压出现波动,金属离子的沉积速率也会随之波动,导致镀层厚度不一致,在工件表面形成条纹状或斑点状缺陷...
-
南京特氟龙轴修复
发布时间:2026.06.12
超声冲击修复技术通过高频超声振动(频率 20-40kHz)作用于轴的疲劳损伤部位(如轴肩、键槽根部),改善表面应力状态,提升轴的疲劳寿命。该技术无需高温加热,不会产生热变形,适合已运行多年的老旧轴类零...
-
 长宁区电弧轴修复技术
发布时间:2026.06.11
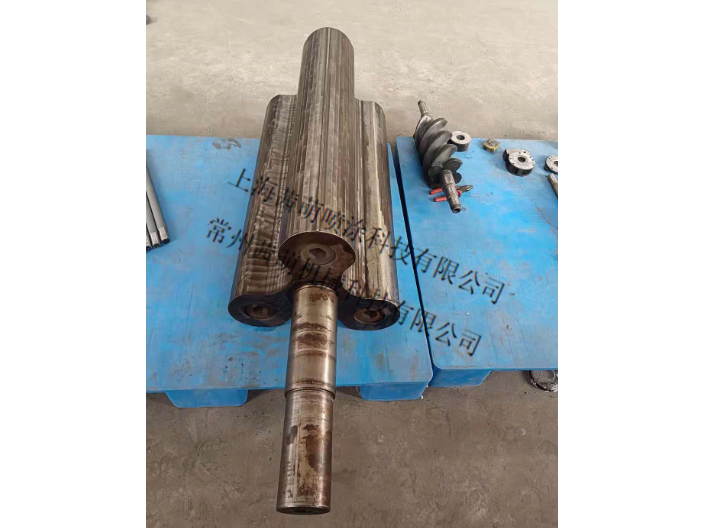
轴修复后需通过多面检测与性能验证,确保修复质量符合使用要求。重心检测项目包括:尺寸精度(轴颈直径、圆度、圆柱度),采用千分尺、圆度仪测量,修复后尺寸偏差需控制在原设计公差范围内(如 IT6 级轴径公差...
-
 宝山区特氟龙轴修复工艺
发布时间:2026.06.11
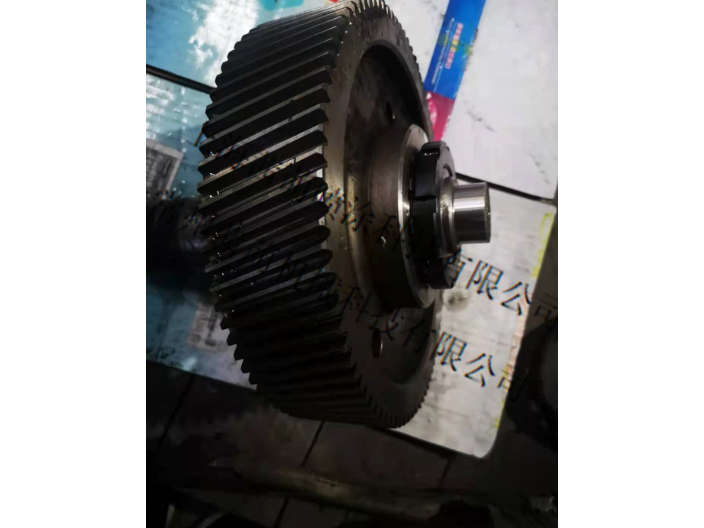
轴修复的定制化服务:适配不同行业的专属方案上海茜萌根据不同行业(如化工、电力、机床、矿山)的轴类工况,提供定制化修复方案,从修复技术选型到后期维护全流程适配。针对化工行业腐蚀轴,定制“防腐涂层+激光熔...
-
 天津多功能纳米陶瓷涂覆技术
发布时间:2026.06.10
化工设备耐腐蚀纳米陶瓷涂覆技术上海茜萌为化工反应釜、管道等设备提供纳米陶瓷防腐蚀解决方案。选用碳化硅-氮化硼复合纳米陶瓷材料,通过低压等离子喷涂形成致密度>98%的防护涂层,对强酸(50%硫酸、3...
-
南京表面轴修复粉末
发布时间:2026.06.10
精密电机轴(直径≤15mm、圆度要求≤0.003mm)因尺寸精度高、表面要求光洁,适合采用化学镀镍 - 抛光修复技术。化学镀镍无需外接电源,通过化学反应在轴表面沉积均匀的镍磷合金镀层(磷含量 8%-1...
-
常州粉末轴修复加工
发布时间:2026.06.10
轴类零件在潮湿、含盐雾环境中易产生点蚀缺陷,电刷镀 - 封闭剂复合修复可实现尺寸恢复与长效防腐。先对轴表面点蚀区域预处理:用砂纸打磨去除腐蚀产物,盐酸溶液活化,确保点蚀坑内无残留杂质;再通过电刷镀沉积...
-
耐用电刷镀施工
发布时间:2026.06.09
镀液选择与准备:根据工件的材质、镀覆要求以及预期的镀层性能,选择合适的镀液。如前文所述,镀液种类繁多,包括单金属镀液(如镀镍、镀铜、镀锌镀液)、合金镀液(如镍 - 磷合金、铜 - 锡合金镀液)以及特殊...
-
 安徽绝缘轴修复
发布时间:2026.06.09
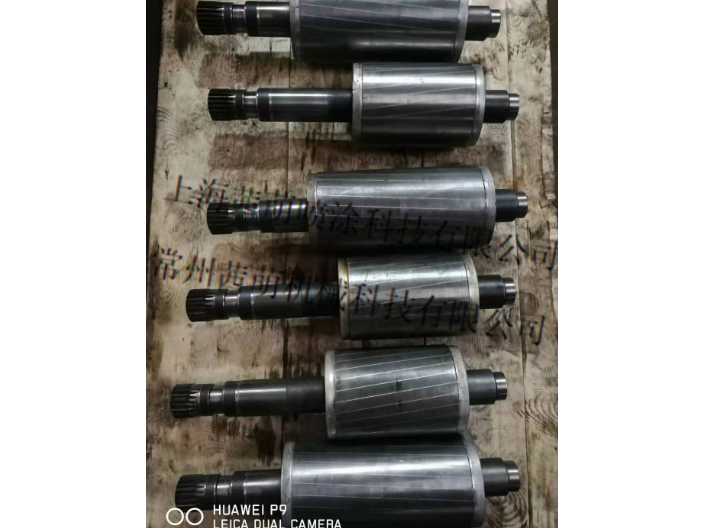
轴类零件的键槽(平键槽、花键槽)易因装配冲击、过载运行产生磨损、变形或崩角,修复需兼顾尺寸精度与装配兼容性。对于轻微磨损的键槽(磨损量≤0.2mm),可通过扩宽键槽(扩宽量≤0.5mm)并配套加大尺寸...
-
上海哪里有电刷镀代加工
发布时间:2026.06.08
工件预处理:这是电刷镀的首要环节,目的是为后续的镀覆过程创造良好的基础条件。首先进行表面清洗,采用合适的清洗剂,如有机溶剂、碱性清洗剂等,去除工件表面的油污、油脂和其他有机污染物。油污的存在会阻碍镀液...
-
 苏州超音速轴修复技术
发布时间:2026.06.08
镶套修复技术通过在轴磨损部位镶装金属套(如钢套、铜套),恢复轴的配合尺寸,适合轴径磨损量大(≥0.5mm)或轴材质强度不足的场景。修复流程:先对轴磨损部位机械加工(车削去除磨损层,直径缩小 2-5mm...
-
山东工业电刷镀费用
发布时间:2026.06.07
镀液补充与更换 在电刷镀操作过程中,镀液会不断的消耗,因此要去密切观察镀液的液位和成分变化。当镀液液位下降到一定的程度时,需要及时补充相同成分的镀液,以保证镀笔始终有充足的镀液供...
-
 浙江附近电刷镀代加工
发布时间:2026.06.06
在电场力的作用下,镀液中的离子开始定向移动。带正电荷的金属离子,如铜离子(Cu2+),会沿着电场线的方向向阴极(工件)移动;而带负电荷的阴离子,像硫酸根离子(SO42−),则朝着阳极(镀笔)移动。这种...
-
 超音速热喷涂施工
发布时间:2026.06.06
海洋工程设备(如船舶hull、钻井平台、港口机械)长期处于高盐、高湿、强腐蚀的海洋环境,易发生严重腐蚀,影响设备结构安全与使用寿命,上海茜萌的海洋工程设备热喷涂服务提供专业防护。采用锌铝合金、不锈钢、...
-
 无锡金属热喷涂报价
发布时间:2026.06.06
化工设备长期接触酸、碱、盐等腐蚀性介质,易发生腐蚀泄漏,引发安全事故,上海茜萌的化工设备防腐蚀热喷涂服务,为化工行业提供多方位安全防护。采用聚四氟乙烯(PTFE)、陶瓷、镍基合金等耐腐材料,通过火焰喷...