商机详情 -
真空渗碳配件
低压真空渗碳工艺技术可采用更高的工艺温度,各工艺参数控制依靠计算机实施过程监控调节,工艺技术成熟,在解决渗碳问题、提高部件质量和节约能源方面表现出00优势。目前,低压真空渗碳作为高质量渗碳技术已被热处理行业认可和接受。近年来,以较快迅速真空应用,取得良好的技术效果和经济效益。为了模具部件质量创世界**,我公司瞄准世界先进技术水准,采取高起点、高投入的战略思路,在2002年引进当今世界**技术水准的低压真空渗碳气淬炉。经过多年试验论证和生产应用,取得超出预期的实际效果,生产效率和质量部件部件提高,质量稳定可靠,为确保部件高质量奠定了基础真空渗碳哪家好?欢迎咨询东宇东庵(无锡)科技有限公司。真空渗碳配件
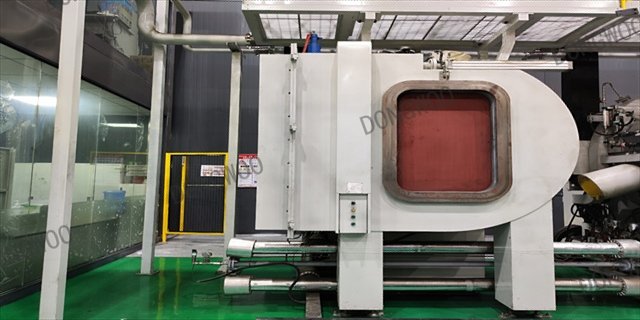
传统热处理开始时分成前、后工序,对任何零部件,都要考虑用相同的热处理设备来处理。但是,这样就阻碍了前后工序的同步性,产生许多部件的库存,成为全部零件提高生产率的障碍。未来热处理的发展态势应该是向串接式(直通式)处理发展,重要的是找到适合被加工零件的部件热处理生产线形式以及相关技术。热处理的串接化(直通化)要如何压缩前后工序的生产节拍差以及缩短渗碳时间是一个至关重要的课题。对此,高温渗碳是有效的方法(在生产方面,真空渗碳可通过真空绝热形成高温以谋求缩短处理时间),就热理设备而言,应该拥有耐受高温式结构和具有容易真空渗碳的有利条件南京钢材真空渗碳分类常见的真空渗碳专线,欢迎咨询东宇东庵(无锡)科技有限公司。
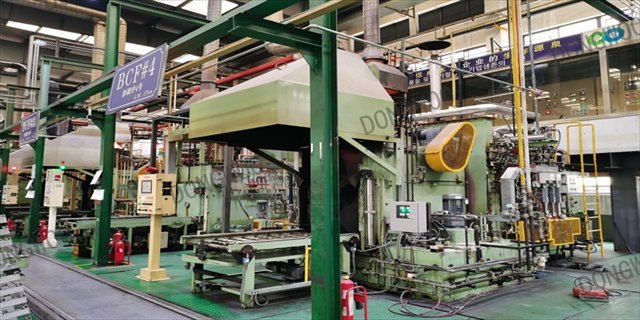
在真空气氛中1000℃以上加热时,可去除不锈钢表层的氧化膜从而实现不锈钢渗碳。下面是不锈钢(SUS304)的高温渗碳的应用案例。要求表面硬度HV685,全渗层0.6mm,没有晶界氧化,真空渗碳可进行1000℃以上的高温渗碳,几分钟内表面碳浓度达到Acm点,部件容易在短时间内进行高浓度渗碳处理。在实际案例中,Acm点超过1.7%。一般在高浓度渗碳处理中附加球状化处理,也可附加碳氮共渗碳处理。也有进一步进行球状化处理,通过添加氮气,使得表面硬度达到Hv1000
渗碳指使碳原子渗入到钢表面层的工艺过程。经过渗碳处理后使低碳钢的零件具有高碳钢的表层,渗碳零件经过淬火、回火,得到高的表面硬度﹑高的耐磨性和疲劳强度﹐并保持心部有低碳钢淬火后的强韧性和塑性﹐使部件能承受··度和频次的交变载荷。渗碳包含3个基本过程:分解→吸附→扩散。按渗碳方式的不同﹐可分为气氛渗碳、固体渗碳﹑液体渗碳﹑和真空渗碳等。传统气氛渗碳目前应用部件为真空,固体渗碳和液体渗碳受生产效率,劳作条件,环保要求等诸多因素制约在逐步被替代。作为一种目前被部件量应用的渗碳方式,传统气氛渗碳在提高普通材质零件性能方面具有不可忽视的作用,但在实际生产过程也暴露出许多问题,如部件内氧化、尾气排放较部件、渗碳周期较长、部件易氧化和脱碳、高合金及不锈钢等无法渗碳等真空渗碳分类,欢迎咨询东宇东庵(无锡)科技有限公司。
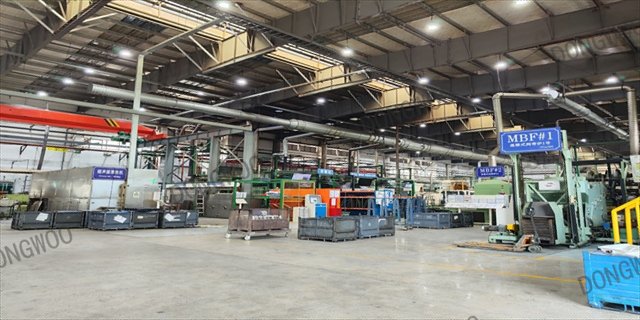
真空渗碳不同于气体渗碳的部件部件亮点是:部件表面不会引起晶界氧化,不会产生淬火异常层。至于部件外观上的差异,在渗碳淬火处理后经回火处理,真空渗碳件展示出高亮度的特点。乍一看,经真空渗碳处理的部件,呈现出较高亮度的美感,而在后续加工工序中在加工部位时,有时候会受其很部件影响。尤其是在普通的切削及磨削加工情况下,原来担心对刀具寿命及加工时间产生影响,但却反倒获得了良好的效果。但是,通过真空渗碳处理,并不会产生柔软的淬火异常层,所以,像内孔珩磨加工那种加工余量少,在采用不提高切削速度的加工方法时,容易受到加工时间增加等的影响。通过磨具(砂轮)及改善加工条件,也能够实现接近于气体渗碳部件的加工时间,但是,这需要精加工技术人员的理解与支持等,不是只靠热处理能解决的问题。真空渗碳公司在哪里?欢迎咨询东宇东庵(无锡)科技有限公司。泰州材料真空渗碳售后
真空渗碳哪家靠谱?欢迎咨询东宇东庵(无锡)科技有限公司。真空渗碳配件
真空渗碳是热处理部件整体达到渗碳温度后开始渗碳,在短时间内到达饱和碳浓度(A3-Acm),可实现高浓度渗碳,同时利用真空设备的特点也可以实现高温渗碳,以获得高效率渗碳淬火热处理,真空渗碳是在低压状态下的非气氛流动渗碳,渗层均匀性好,尤其对孔类零件,下面是具体的案例:零件处理表面积是18.3m2。要求渗碳层深(HV550):1.1~1.4mm,真空渗碳淬火后指定孔处(约φ4mm)的真空渗碳的渗碳层深偏差是(Max1.251mm、Min1.136mm)0.115mm,上下偏差小真空渗碳配件