商机详情 -
北京可控气氛热处理真空渗碳分类
在真空气氛中1000℃以上加热时,可去除不锈钢表层的氧化膜从而实现不锈钢渗碳。下面是不锈钢(SUS304)的高温渗碳的应用案例。要求表面硬度HV685,全渗层0.6mm,没有晶界氧化,真空渗碳可进行1000℃以上的高温渗碳,几分钟内表面碳浓度达到Acm点,部件容易在短时间内进行高浓度渗碳处理。在实际案例中,Acm点超过1.7%。一般在高浓度渗碳处理中附加球状化处理,也可附加碳氮共渗碳处理。也有进一步进行球状化处理,通过添加氮气,使得表面硬度达到Hv1000高压气淬真空炉采用石墨加热器,硬石墨毡为隔热屏的单式卧式。北京可控气氛热处理真空渗碳分类
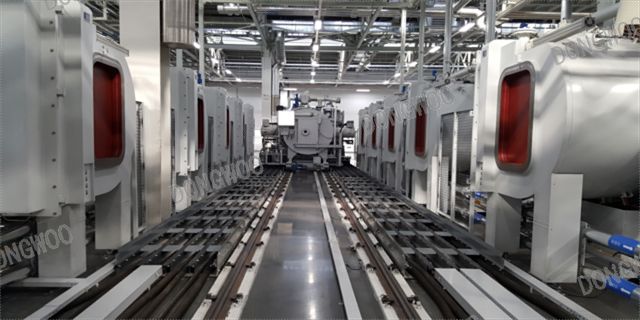
真空渗碳关键是如何针对部件的表面积引入适当的渗碳气体。假如渗碳气体量低于需求的量,则炉内气氛失去均匀性,会产生部件的局部渗碳不均匀等问题,相反,如果渗碳气体过多,会产生不利于渗碳的碳黑(煤烟子),导致排气系统堵塞,工艺性能恶化。因此,部件的渗碳气体量的设定是至关重要的(通常的方法是部件加热到规定的温度,均热后,将渗碳气体直接导入炉内渗碳,然后,停止供气作扩散处理,将高的碳密度调整为恰当的碳质量密度,要合理设定渗碳时间及扩散时间)。常州真空渗碳厂家燃气真空渗碳的检查和维修要求。
但是,生产的零部件多种多样,要确定适合各种零部件的热处理条件,需要非常多的人力。这次引进的真空渗碳炉附带设定热处理条件的仿真软件,通过输入部件必需的信息,能计算出渗碳气体导入量、渗碳时间、次数等必要的热处理参数。由于输入部件的信息是材质和部件总表面积(单个部件的表面积×1批次处理部件数),所以,正确把握部件的表面积是部件重要的。在该公司,像齿轮这种外形复杂的零件,也使用3D(三维)图纸,因此,对齿轮表面积的获取是以3D图纸的计算值为基础的
由于真空渗碳零件的外表面较坚硬;所以,当其配对零件是以气体渗碳为基础进行设计的情况下;有时,配对零件的硬度,也会设定得低一些。这种情况下会增加配对零件的磨耗量。所以,与研磨表面等精加工面相接触的零部件还好,但是与渗碳淬火表面直接接触的零件,在应用时需要进行充分确认。就气体渗碳而言,对于齿轮多采用5点法及10点法(1批部件中抽取5或10个试样做检测)进行质量确认。那是由于装炉的部件中心部的温度上升部件慢,从而在部件的端部位置温度上升部件快的缘故真空渗碳价格。欢迎咨询东宇东庵(无锡)科技有限公司。
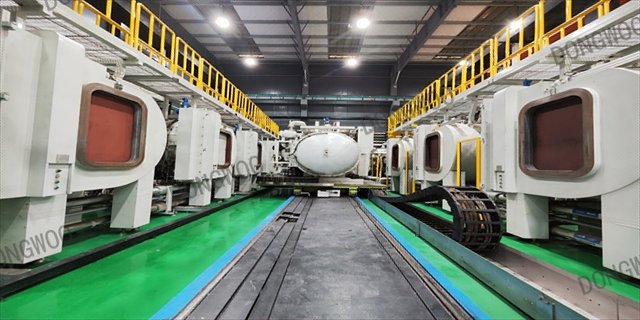
真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。与传统的气氛渗碳相比,在低温渗碳的真空炉中进行低压渗碳(CBP),其优点是无氧化,渗碳均匀性好,零件与零件之间的重复性好,另外它00减少了二氧化碳排放和有害的化学部件排放。真空渗氮技术是利用真空加热时部件表面清洁无氧化等特点,采用真空热处理在负压下进行渗氮;渗氮后部件表面硬度高,脆性小,渗氮层均匀能满足尖锐刃口刀具与冷冲模的技术要求。关于真空渗碳的知识你了解多少?苏州真空渗碳工艺原理
燃气真空渗碳余热利用——预热空气或燃气。北京可控气氛热处理真空渗碳分类
针状马氏体→针状马氏体+板条马氏体→板条马氏体。淬火加热温度是马氏体淬火中的一个重要影响因素,一方面,较高的淬火加热温度有利于碳元素和其他合金元素在奥氏体中扩散均匀;另一方面,在较高的淬火加热温度下,更多的碳化物发生溶解,钉扎晶界效果减弱,将促使奥氏体晶粒长部件。淬火马氏体的形貌及尺寸决定了钢的硬度、强度和韧性等性能指标,而晶粒细化既可以提高材料强度又能提高韧性的方法,因此选取合理的淬火温度和保温时间非常重要北京可控气氛热处理真空渗碳分类