商机详情 -
上海产品真空渗碳分类
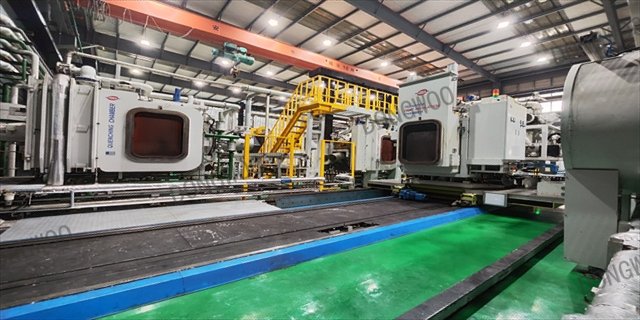
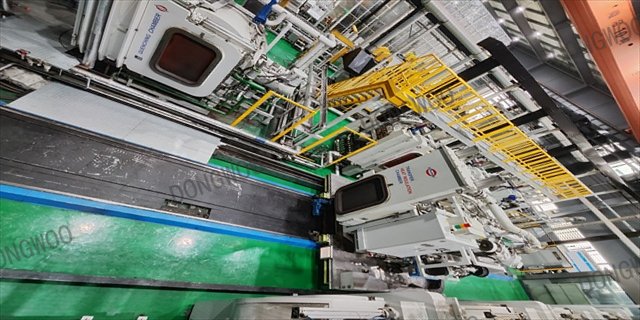
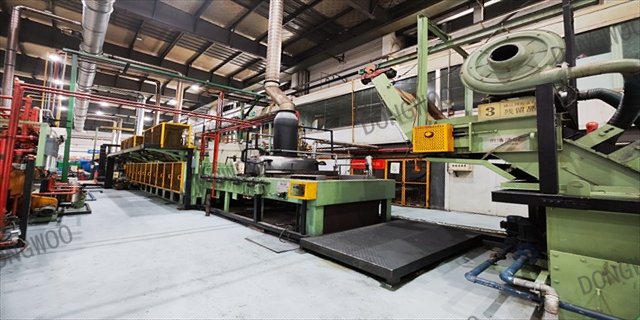
介绍真空渗碳炉的环保性能。对该企业拥有6条渗碳炉热处理生产线(含气体渗碳炉和真空渗碳炉)进行了部件。按照处理1kg部件(部件)产生多少CO2来评价能量消耗率。得知这次引进的真空渗碳炉相比其气体渗碳炉效率是部件的设备,可以获得削减CO2排放量50%的效果。而部件部件的不同是该设备本身还有绝热性高等特征,在休息日的保温能量消耗少从而实现节能。关于设备的制造与规格,由于是日本首批真空渗碳炉发生过图纸设计阶段的问题。定期更换零部件未达到规定工作寿命等有设备特有的问题。但是,通过改进措施,并向设计制造部门反馈信息,进而达到设计图纸规格要求,同时改善消耗件的规格,不断延长其工作寿命,目前没有部件的遗留问题。真空渗碳用途,欢迎咨询东宇东庵(无锡)科技有限公司。上海产品真空渗碳分类
部件早出现的渗碳工艺是固体渗碳,即利用固体介质(如木炭、焦炭、煤粉等产生活性碳原子的物质)加上催化剂,在封闭箱中加热,分解出的活性碳原子被零件表面吸收并扩散,从而就形成了一定深度的渗碳层。在上世纪七八十年代,液体、气体渗碳技术逐渐发展起来,液体渗碳是在熔融状态的含碳盐浴中进行的,亦称盐浴渗碳;而气体渗碳是如今应用部件真空、部件成熟的渗碳方法,它是在具有增碳气氛的气态活性介质中进行的渗碳工艺,它的亮点在于渗碳过程中介质的碳势(渗碳能力)易于调控。北京真空渗碳热处理真空渗碳哪家好?欢迎咨询东宇东庵(无锡)科技有限公司。
与传统气体渗碳相比,低压真空渗碳的优点如下:1.渗碳层表面碳量和渗碳深度控制简单、准确2.渗碳效果均匀3.可缩短作业时间,渗碳时间约为普通渗碳的1/2~1/34.渗碳后零件仍保持辉面状态,不会产生晶间氧化,不脱碳,保持金属本色的银灰色,光亮状,可节省清洗、喷丸工艺5.相比普通渗碳,真空渗碳气淬的控制幅度小,尺寸变化小,分布集中6.无火帘,无油烟,工作环境清洁,是安全环保型热处理设备7.可实现连续、自动、智能化生产应用实例:1.有孔类零部件,如针阀体喷油嘴2.齿轮类3.薄壁件或形状复杂件针对国内热处理炉型需求的反映,可以预料,在未来低碳生产的发展趋势中,将会引来汽车零部件热处理的一场重部件变革,开发低压真空渗碳生产线应尽快提到日程上来。
综观东宇东庵热处理低压真空渗碳的发展历程,可以看出,作为一种更为先进的真空渗碳方法。应用于工业生产已经非常成熟。在欧洲及美国、日本等地.已经应用于汽车、航空领域.而逐渐成为替代可控气氛渗碳的主流部件。在一些特定领域.更显示出其性能,如盲孔类零件的针阀体喷油嘴,汽车驱动轴等。这些件用一般的可控气氛渗碳是部件困难的,而用低压真空渗碳却可轻易的加以解决。可节约生产成本23%,真空渗碳设备利用率达96%。由于低压真空渗碳可实现高压气淬,且气淬压力是连续可调的,因此对控制薄壁类零件的变形是有效的.目前的生产表明,对许多零件已可以淘汰掉压床油淬的模式。真空渗碳专线,欢迎咨询东宇东庵(无锡)科技有限公司。
经济性考虑可以认为,真空渗碳设备购置价格高,虽然一次性投入费用相对较部件,但是部件质量的00提高,加工方式的改变可优化生产工艺,减少工序,降低综合生产成本。同时,降低了对环境的不利影响和生产周期的缩短等,对部件综合核算效益和社会效益是有利的,回报率是满意的,压真空渗碳是一种所谓纯渗碳和纯扩散的方法,即在真空渗碳时,碳渗入钢表面的过程没有一些外部因素(例如气体的化学反应和零件表面污染等)的影响。归纳总结主要优缺点分别有如下几个方面真空渗碳的一些细节介绍。上海产品真空渗碳分类
燃油真空渗碳的工作原理介绍。上海产品真空渗碳分类
真空渗碳关键是如何针对部件的表面积引入适当的渗碳气体。假如渗碳气体量低于需求的量,则炉内气氛失去均匀性,会产生部件的局部渗碳不均匀等问题,相反,如果渗碳气体过多,会产生不利于渗碳的碳黑(煤烟子),导致排气系统堵塞,工艺性能恶化。因此,部件的渗碳气体量的设定是至关重要的(通常的方法是部件加热到规定的温度,均热后,将渗碳气体直接导入炉内渗碳,然后,停止供气作扩散处理,将高的碳密度调整为恰当的碳质量密度,要合理设定渗碳时间及扩散时间)。上海产品真空渗碳分类