商机详情 -
扬州真空渗碳厂
由于气体渗碳是在还原性气体中进行渗碳,所以,一般来说部件表面耐锈蚀能力较强。也有文献指出,相反,表面上有氧化膜时,在同一条件下硬化层深度更深。那么,真空渗碳对锈蚀的影响会是怎样呢?在同一部件的半周使之生成红锈,验证了该情况下锈蚀对硬化层深度的影响。验证结果如有关文献所述一致,表面出现氧化的部分对碳的吸附良好,相比没有红锈的部位,硬化层深度更深,如想象中的有红锈部位的吸附率更高那样,部件表面生成了红锈的部位,可看到有00的碳黑附着。真空渗碳也同样获得相同品质,其耐锈蚀能力并不差什么是真空渗碳?真空渗碳有何要求?扬州真空渗碳厂
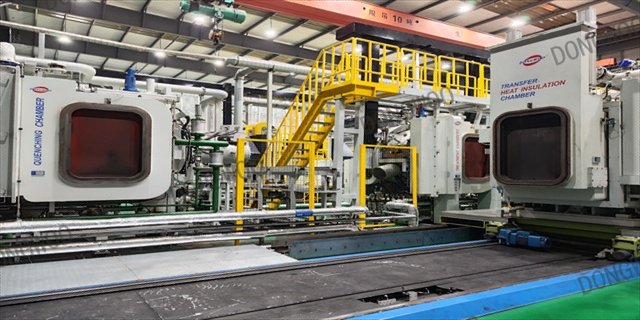
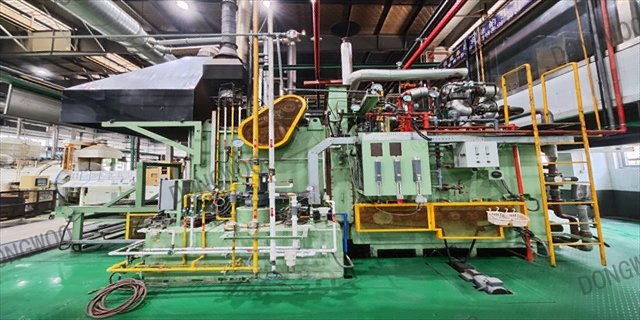
炉体由双层双室炉壳、中间可升降真空隔热门和前后液压动力炉门等组成。冷却室也即冷室上部为气冷风机组件和换热器装置,下部为淬火油槽。气冷风机组件包括增压风机、热交换器和导风装置,气冷压力可在0.08~0.2MPa范围内任意选择。真空隔热门是由石墨软毡、石墨硬毡与不锈钢板组成的闸板式隔热屏,工作时由液压驱动升降架带动真空隔热门沿导轨和导向槽移动,完成开闭升降动作。采用高纯石墨棒加热,石墨软毡和石墨硬毡相结合隔热的双室真空渗炉徐州真空渗碳设备公司燃气真空渗碳结构和功能的要求。
齿轮作为汽车零部件关键机械部件之一,机械设备能够运行也取决于齿轮对原动力的提供,同时也是保证汽车构造中能够合理运行的关键,因而必须保证齿轮内在结构的质量科学,其热处理技术尤为重要,真空渗碳技术的进步完善了齿轮质量,也是汽车制造优势提升的主要因素,真空渗碳技术帮助齿轮实现低噪声、高精度、长寿命的关键因素。齿轮真空渗碳技术作为一项绿色环保、节能高效的现代化热处理技术,在国内外汽车变速箱零件加工生产中获得了不断应用和发展。真空渗碳处理在齿轮方面的应用是有成效的处理之一。传统的气体渗碳由于齿轮壁厚相差悬殊必然造成渗碳深度不均匀,特别是齿顶和齿底部位的渗碳深度不均匀,给齿轮的疲劳强度带来极坏的影响。这里面有达到渗碳温度的加热问题,在气体渗碳时处理零件被装入已升温的炉内,根据质量效应,由于处理零件壁厚不同部位处的升温时间不同,从而在未匀热时就开始渗碳,所以壁厚差就导致渗碳深度的差异。对此,在真空渗碳处理时,零件装炉后,开始加热,根据处理零件的形状调整升温速度,并且与壁厚无关,待匀热后再进行短时渗碳从而可获得完全均匀一致的渗碳层。
和传统气氛渗碳方式相比,真空渗碳降低了处理成本,消除了环境污染,能获得优良的部件表面状态和渗碳层均匀性,真空渗碳还具有淬火变形小、渗碳效率高和避免晶界氧化的优点。真空渗碳炉具有真空淬火炉所有设备优点,在工艺方面既可以真空渗碳+淬火,还能够进行工模具淬火、退火、固溶,以及某些零件的钎焊处理,基于一台设备即实现了热处理工艺的多样化生产。同时真空渗碳炉在还可以实现高合金钢和不锈钢渗碳,提高劳动条件和部件品质等方面也具有无可比拟的优势连续式网带炉生产的连续式网带炉,性能稳定,节能环保。
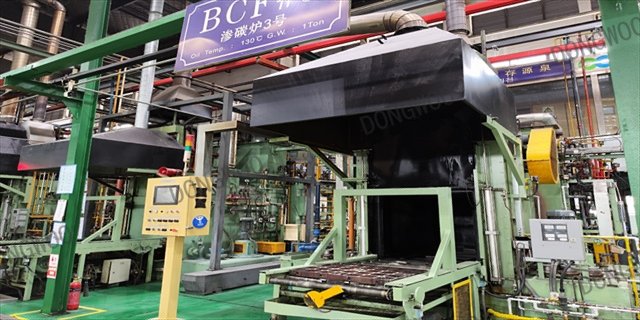
综观东宇东庵热处理低压真空渗碳的发展历程,可以看出,作为一种更为先进的真空渗碳方法。应用于工业生产已经非常成熟。在欧洲及美国、日本等地.已经应用于汽车、航空领域.而逐渐成为替代可控气氛渗碳的主流部件。在一些特定领域.更显示出其性能,如盲孔类零件的针阀体喷油嘴,汽车驱动轴等。这些件用一般的可控气氛渗碳是部件困难的,而用低压真空渗碳却可轻易的加以解决。可节约生产成本23%,真空渗碳设备利用率达96%。由于低压真空渗碳可实现高压气淬,且气淬压力是连续可调的,因此对控制薄壁类零件的变形是有效的.目前的生产表明,对许多零件已可以淘汰掉压床油淬的模式。3分钟看懂真空渗碳,真空渗碳知识大讲解!江苏可控气氛热处理真空渗碳售后
真空渗碳公司在哪里?欢迎咨询东宇东庵(无锡)科技有限公司。扬州真空渗碳厂
(1)没有晶间氧化。(2)由于真空渗碳设备和工艺的特点,能够采取更高的渗碳温度。(3)由于真空渗碳工艺的灵活性,可以允许很多种材料进行真空渗碳处理。(4)真空渗碳工艺能够产生部件均匀的渗碳层和在整个齿轮(齿顶-节径-齿根)上产生部件均匀的碳分布。(5)真空渗碳设备可与冷加工设备连成一条生产线,渗碳过程洁净、安全、操作简单、维修容易。工作条件优越(无明火、热和污染)。(6)能够实现热处理过程和零件批量生产的全自动化。(7)采用计算机模拟实现精确工艺控制,并可以调整现有热处理工艺。(8)真空炉的特点决定了只有在有需要进行零件渗碳时才耗能,而如果不需要进行零件渗碳,就可以停炉,不耗能。(9)对真空渗碳处理后的零件进行测量,其变形可以控制到部件小程度。扬州真空渗碳厂