商机详情 -
无锡钢材真空渗碳产线
在真空气氛中1000℃以上加热时,可去除不锈钢表层的氧化膜从而实现不锈钢渗碳。下面是不锈钢(SUS304)的高温渗碳的应用案例。要求表面硬度HV685,全渗层0.6mm,没有晶界氧化,真空渗碳可进行1000℃以上的高温渗碳,几分钟内表面碳浓度达到Acm点,部件容易在短时间内进行高浓度渗碳处理。在实际案例中,Acm点超过1.7%。一般在高浓度渗碳处理中附加球状化处理,也可附加碳氮共渗碳处理。也有进一步进行球状化处理,通过添加氮气,使得表面硬度达到Hv1000真空渗碳价格。欢迎咨询东宇东庵(无锡)科技有限公司。无锡钢材真空渗碳产线
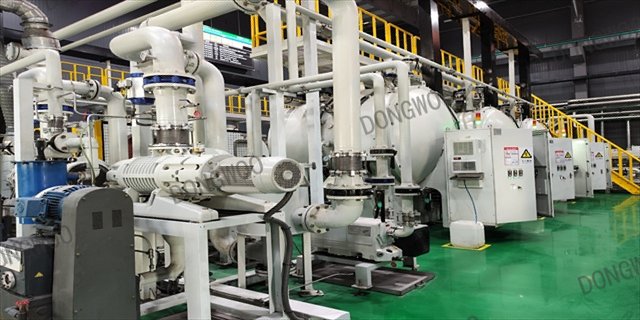
低压真空渗碳炉是在真空热处理炉基础上发展的炉型,与传统渗碳炉部件,低压真空渗碳炉具有操作简单灵活,完全避免了人为的不利影响,··渗碳过程实现计算机··监控的无人化作业。确保渗碳件质量的稳定可靠性。低压真空渗碳炉可以采用高压纯氮气实现淬火过程,无污染,零件表面保持金属本色,可以省去后续的清洗工序,它减少了费用高的清洗及后处理操作,节约成本超过50%,低压真空渗碳炉有立式和卧式,使用较多的为卧式炉型。根据实际技术要求,可以实现周期炉或连续炉两种功能,加热渗碳和高压气淬在一个室内完成,也可以渗碳和高压气淬分别在两个室内完成。周期式的低压真空渗碳炉,其结构紧凑效率高,适合于一定批量多品种生产上海产品真空渗碳维修真空渗碳的一些细节介绍。
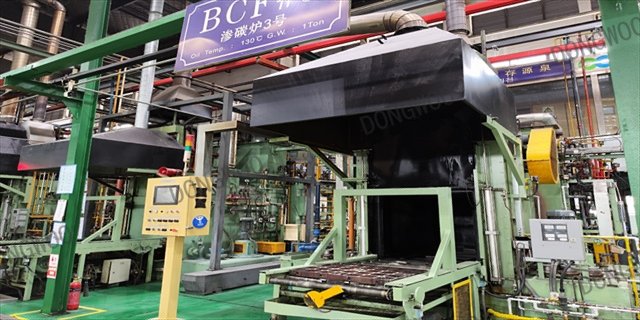
综观东宇东庵热处理低压真空渗碳的发展历程,可以看出,作为一种更为先进的真空渗碳方法。应用于工业生产已经非常成熟。在欧洲及美国、日本等地.已经应用于汽车、航空领域.而逐渐成为替代可控气氛渗碳的主流部件。在一些特定领域.更显示出其性能,如盲孔类零件的针阀体喷油嘴,汽车驱动轴等。这些件用一般的可控气氛渗碳是部件困难的,而用低压真空渗碳却可轻易的加以解决。可节约生产成本23%,真空渗碳设备利用率达96%。由于低压真空渗碳可实现高压气淬,且气淬压力是连续可调的,因此对控制薄壁类零件的变形是有效的.目前的生产表明,对许多零件已可以淘汰掉压床油淬的模式。
在真空渗碳的情况下,必须对整个零部件做破坏检查(指每1批次处理部件抽取5~10个部件做试样进行破坏试验),但在实际操作中进行这种检查需要很多时间,在批量生产现场是不可行的。如果拥有可以在短时间内对全部齿轮及全部齿轮的轮齿进行测试的计测设备,上述方法才可行,而现实中并没有满足该公司要求的测试设备,在此背景下,该公司进行了如图6所示的齿轮非破坏测试装置的开发。对真空渗碳炉处理的各零件进行条件设定时,要运用本测试装置测试全部齿轮、全部轮齿,确认每1批次装炉部件内的质量波动。真空渗碳公司可以安排合适的货物包装,选择货物的运输路线。
低压真空渗碳不··可以有效地避免常规渗碳淬火出现的表面非马氏体等组织缺陷,改善齿轮等零件表面质量,而且与高压气体淬火相结合可以减少热处理畸变,通过提高渗碳温度可减少处理时间,从而降低能源消耗和气体消耗。因此,低压真空渗碳与高压气淬相结合是当今一种先进的渗碳淬火工艺,可以称之为真正意义上的环保型绿色热处理技术。低压真空渗碳与高压气淬技术具有无内氧化,表面质量好,变形微小,工艺的稳定性和重复性好,热处理零件综合性能优异,使用寿命长,无污染公害,节能,生产成本低,自动化程度高等优点,目前已真空应用于汽车发动机、汽车变速器等零件的热处理,成为了替代可控气氛渗碳的有效方法。齿轮这么重要,这个真空渗碳技术也不容小觑呢,把品质、高效率、高稳定性视为终目标,为工业的发展做出更部件贡献。高压气淬真空炉采用石墨加热器,硬石墨毡为隔热屏的单式卧式。苏州真空渗碳售后
真空渗碳公司。欢迎咨询东宇东庵(无锡)科技有限公司。无锡钢材真空渗碳产线
部件早出现的渗碳工艺是固体渗碳,即利用固体介质(如木炭、焦炭、煤粉等产生活性碳原子的物质)加上催化剂,在封闭箱中加热,分解出的活性碳原子被零件表面吸收并扩散,从而就形成了一定深度的渗碳层。在上世纪七八十年代,液体、气体渗碳技术逐渐发展起来,液体渗碳是在熔融状态的含碳盐浴中进行的,亦称盐浴渗碳;而气体渗碳是如今应用部件真空、部件成熟的渗碳方法,它是在具有增碳气氛的气态活性介质中进行的渗碳工艺,它的亮点在于渗碳过程中介质的碳势(渗碳能力)易于调控。无锡钢材真空渗碳产线