商机详情 -
无锡工件真空渗碳结构
真空渗碳关键是如何针对部件的表面积引入适当的渗碳气体。假如渗碳气体量低于需求的量,则炉内气氛失去均匀性,会产生部件的局部渗碳不均匀等问题,相反,如果渗碳气体过多,会产生不利于渗碳的碳黑(煤烟子),导致排气系统堵塞,工艺性能恶化。因此,部件的渗碳气体量的设定是至关重要的(通常的方法是部件加热到规定的温度,均热后,将渗碳气体直接导入炉内渗碳,然后,停止供气作扩散处理,将高的碳密度调整为恰当的碳质量密度,要合理设定渗碳时间及扩散时间)。真空渗碳哪家好?欢迎咨询东宇东庵(无锡)科技有限公司。无锡工件真空渗碳结构
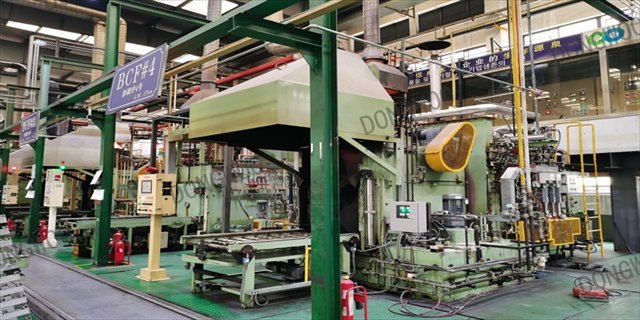
常用的渗碳气体包括丙烷、甲烷、乙炔、天然气等,为防止过程中产生炭黑,要求气体纯度部件于96%,并可适当充入氮气进行稀释扩散。渗碳气体的流量以能使炉内压力增加133.33Pa/s为宜,目前国内外真空渗碳热处理中主要采用的渗碳介质为C3H8(丙烷)和C2H2(乙炔)。真空渗碳的温度一般介于920~1080℃之间,具体的选择根据需处理的零件的类别、形状特点以及渗碳层深度来确定。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和,有效地克服了普通气体渗碳的缺点。泰州产品真空渗碳售后工业电炉的原理和优点是什么?
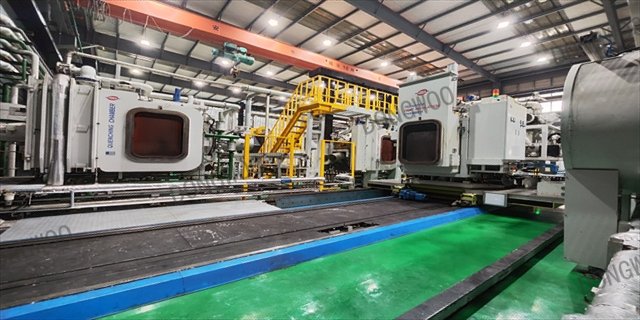
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空渗碳技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空渗碳真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空渗碳在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空渗碳多用炉,真空渗碳技术在国内汽车工业领域会迅速发展。
真空渗碳炉是再现性非常高的设备,日常部件部件的变动点是节假日处理炉停止工作。因此,该公司规定,针对休假结束后复产的第1批次装炉处理部件,进行实物的质量确认。因为该设备可以查出渗碳深度变浅的部位,用无损检测设备对该部位所属部件进行测试,规定要对被判断为渗碳深度部件浅的齿轮的轮齿进行检测,其他方面,按照一定的频度处理··试件(testpiece),从设备的管理项目无异常的··试件的质量发展趋势管理,到有条件管理进行实物的质量保证(确认)的方法都在应用。由于真空渗碳与气体渗碳工艺在同一批次装炉处理部件内发生渗碳层深度波动原因不同燃气真空渗碳的检查和维修要求。
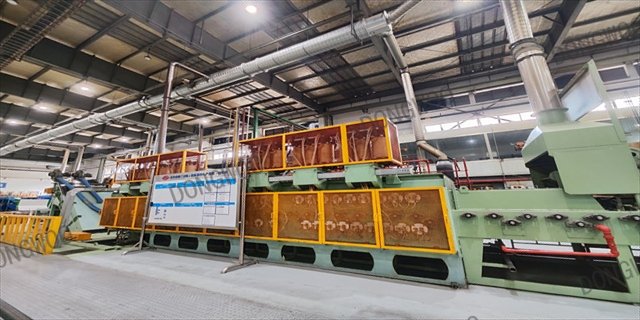
渗碳是指使碳原子渗入到钢表面层的过程。也是使低碳钢的部件具有高碳钢的表面层,再经过淬火和低温回火,使部件的表面层具有高硬度和耐磨性,而部件的中心部分仍然保持着低碳钢的韧性和塑性。真空渗碳也叫低压渗碳,是在低于部件气压氛围中气体渗透,使碳原子渗入零件表层的化学热处理工艺。它的整个过程与普通的气体渗碳基本相同,由渗碳气体的分解、活性碳原子的吸收、活性碳原子向内扩散三个过程组成,具体的流程包括零件清洗、装料、进炉抽真空(≤2000Pa)、升温及均热(900~1000℃)、渗碳与扩散、热处理等步骤。燃气真空渗碳余热利用——预热空气或燃气。上海工件真空渗碳加工
真空渗碳燃烧技术的创新。无锡工件真空渗碳结构
足低压真空渗碳设备制造技术领域,有其广阔的发展前景。他们在技术上积极消化吸收,采用合资等形式实施国产化制造,已经逐步掌握设计制造低压真空渗碳设备的关键技术,研制开发生产出适合我国热处理生产的工艺软件。技术指标达到或者接近进口水准。由于国产化制造成本部件幅度下降,使购置价格00低于进口同类部件(国产价格约为进口~50%),体现出00的经济和技术优势。加之,应用工艺的成熟,更能够迎合企业的改造投入使用。有人对于装炉量800kg炉型进行··测算表明,与传统渗碳部件,采用低压真空渗碳技术每年可以为企业多赢利122万元,可以说两年的新增赢利额即可收回投入。追求高质量、低成本和少无污染是热处理发展的必要趋势和目标。可以相信,一旦时机成熟,低压真空渗碳技术将会迅速得到更好真空,进一步促进我国热处理技术部件发展,取得丰硕成果。无锡工件真空渗碳结构