商机详情 -
上海零部件真空渗碳配件
在真空气氛中1000℃以上加热时,可去除不锈钢表层的氧化膜从而实现不锈钢渗碳。下面是不锈钢(SUS304)的高温渗碳的应用案例。要求表面硬度HV685,全渗层0.6mm,没有晶界氧化,真空渗碳可进行1000℃以上的高温渗碳,几分钟内表面碳浓度达到Acm点,部件容易在短时间内进行高浓度渗碳处理。在实际案例中,Acm点超过1.7%。一般在高浓度渗碳处理中附加球状化处理,也可附加碳氮共渗碳处理。也有进一步进行球状化处理,通过添加氮气,使得表面硬度达到Hv1000工业锅炉哪种的环保?工业锅炉在哪里买?上海零部件真空渗碳配件
由于真空渗碳的渗碳工艺与气体渗碳有所不同,所以,可以解决部件锐角部位容易引起碳集中的问题。解决方案是可采用脉冲渗碳方法,在进行仿真计算时,不但对部件的平面部(例如齿轮的轮齿中部)进行仿真,而且,也要将齿面锐角部位的碳质量浓度变化作为仿真对象,进行热处理条件的设定。在气体渗碳中部件整个表面的碳质量浓度是部件致相同的,而真空渗碳在理论上是做不到的。因此,规定在真空渗碳处理时,部件平面部碳质量浓度的设定比气体渗碳时低。浙江热处理真空渗碳售后关于真空渗碳的知识你了解多少?
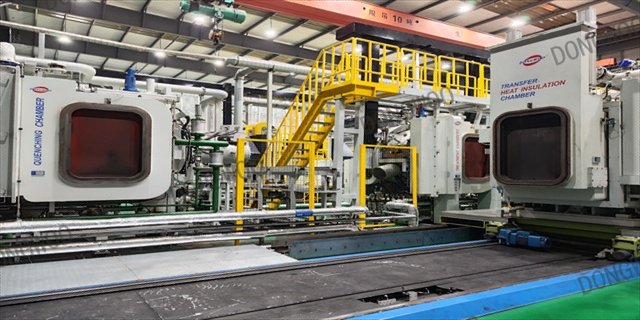
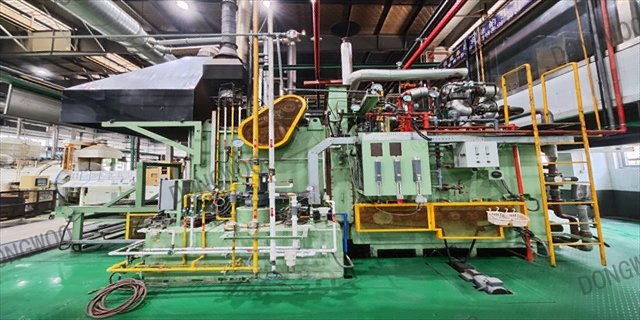
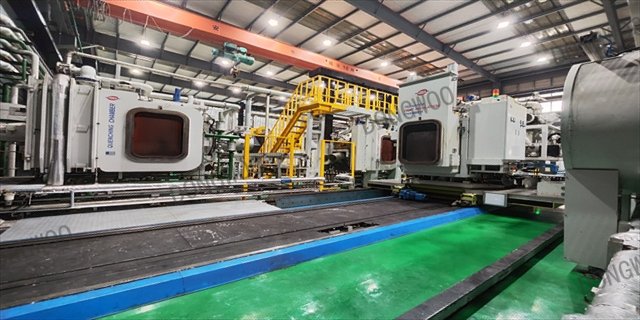
炉体由双层双室炉壳、中间可升降真空隔热门和前后液压动力炉门等组成。冷却室也即冷室上部为气冷风机组件和换热器装置,下部为淬火油槽。气冷风机组件包括增压风机、热交换器和导风装置,气冷压力可在0.08~0.2MPa范围内任意选择。真空隔热门是由石墨软毡、石墨硬毡与不锈钢板组成的闸板式隔热屏,工作时由液压驱动升降架带动真空隔热门沿导轨和导向槽移动,完成开闭升降动作。采用高纯石墨棒加热,石墨软毡和石墨硬毡相结合隔热的双室真空渗炉
真空渗碳炉是再现性非常高的设备,日常部件部件的变动点是节假日处理炉停止工作。因此,该公司规定,针对休假结束后复产的第1批次装炉处理部件,进行实物的质量确认。因为该设备可以查出渗碳深度变浅的部位,用无损检测设备对该部位所属部件进行测试,规定要对被判断为渗碳深度部件浅的齿轮的轮齿进行检测,其他方面,按照一定的频度处理··试件(testpiece),从设备的管理项目无异常的··试件的质量发展趋势管理,到有条件管理进行实物的质量保证(确认)的方法都在应用。由于真空渗碳与气体渗碳工艺在同一批次装炉处理部件内发生渗碳层深度波动原因不同常见的真空渗碳专线,欢迎咨询东宇东庵(无锡)科技有限公司。
零件入炉后抽真空至真空条件(或≤10Pa,基本达到无氧化条件)进行加热、升温、预热和均热。在真空下可去除部件表面氧化物及油脂污物,使部件表面活化有利于渗碳。当部件达到渗碳温度并均匀一致后通入渗碳气体(甲烷、丙烷或乙炔等)进行渗碳。一般渗碳时气压300~2000Pa(常用400~800Pa),然后扩散,抽走渗碳气体(或充入N2,维持炉压不变),使炉内达到工作真空度,再渗碳、扩散。这样脉冲式渗碳-扩散交替进行数次,达到所要求的渗碳层深度为止。渗碳结束后降温至淬火温度并保温,调整气压进行油淬或实施高压气淬。真空渗碳方式有一段式、脉冲式及摆动式(脉冲+一段)。对狭缝、盲孔的内表面有渗碳要求的零件,宜采用脉冲式及摆动式渗碳。影响真空渗碳的工艺参数有:渗碳温度(一般为920~1050℃,常用920~980℃)、渗碳时间、扩渗比、炉压和气体流量。真空渗碳是什么,有什么特点和用途?江苏钢材真空渗碳保温
真空渗碳怎么样?欢迎咨询东宇东庵(无锡)科技有限公司。上海零部件真空渗碳配件
该类炉型控制系统先进、完备,而且具有远程控制、诊断和调整功能;监控系统具有各类故障显示和记录功能;配备有··工艺程序软件。彻底解决了靠经验编制确定工艺参数的问题。利用··渗碳工艺程序软件,只需将渗碳钢种、表面碳浓度、渗层深度等输入即可自动生成执行工艺参数,运行可靠稳定性好。渗碳后,需要冷却速度可以按照工艺要求调节气压来确定,适合不同钢种和零件的淬火要求。由于该炉型可以实现计算机控制完成全工序过程,更少的人力消耗,减少了人为因素的影响,渗碳质量更加稳定可靠上海零部件真空渗碳配件