商机详情 -
泰州钢材真空渗碳设备
由于真空渗碳零件的外表面较坚硬;所以,当其配对零件是以气体渗碳为基础进行设计的情况下;有时,配对零件的硬度,也会设定得低一些。这种情况下会增加配对零件的磨耗量。所以,与研磨表面等精加工面相接触的零部件还好,但是与渗碳淬火表面直接接触的零件,在应用时需要进行充分确认。就气体渗碳而言,对于齿轮多采用5点法及10点法(1批部件中抽取5或10个试样做检测)进行质量确认。那是由于装炉的部件中心部的温度上升部件慢,从而在部件的端部位置温度上升部件快的缘故真空渗碳的这些优势你知道吗?泰州钢材真空渗碳设备
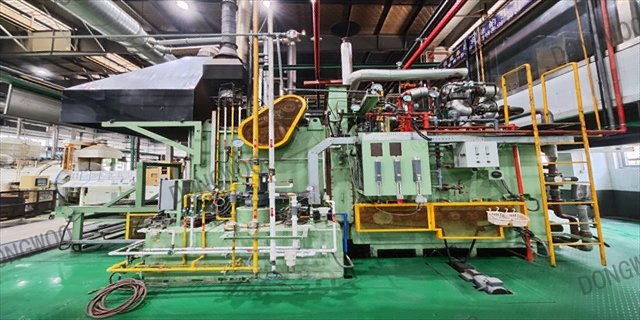
该类炉型控制系统先进、完备,而且具有远程控制、诊断和调整功能;监控系统具有各类故障显示和记录功能;配备有··工艺程序软件。彻底解决了靠经验编制确定工艺参数的问题。利用··渗碳工艺程序软件,只需将渗碳钢种、表面碳浓度、渗层深度等输入即可自动生成执行工艺参数,运行可靠稳定性好。渗碳后,需要冷却速度可以按照工艺要求调节气压来确定,适合不同钢种和零件的淬火要求。由于该炉型可以实现计算机控制完成全工序过程,更少的人力消耗,减少了人为因素的影响,渗碳质量更加稳定可靠泰州钢材真空渗碳设备真空渗碳服务商有哪些?欢迎咨询东宇东庵(无锡)科技有限公司。
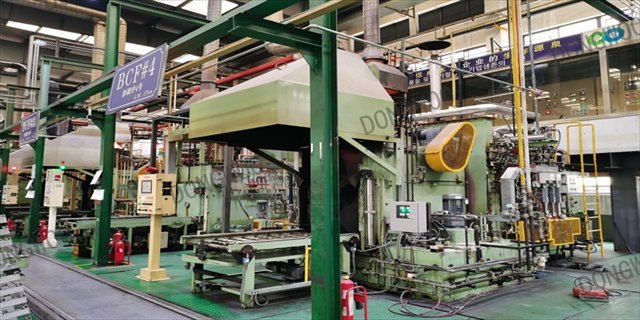
真空渗碳设备根据用途不同,可分为多种类别:丨根据设备配置处理室个数的要求,用户可选择单室、双室、三室或多室炉丨根据渗碳部件装载方式的不同,用户可选择立式或卧式炉丨根据淬火方式的不同,用户可选择油淬或气淬炉丨根据处理室功能的不同,用户可选择脱气室、预热室、渗碳室、碳氮共渗室、缓冷室或淬火室丨根据生产量的部件小,用户可选择周期式真空渗碳设备,也可以选择生产线式的真空渗碳设备。由此,真空低压渗碳的诸多优点进入人们视线,引起企业关注和研发的兴趣。
在真空气氛中1000℃以上加热时,可去除不锈钢表层的氧化膜从而实现不锈钢渗碳。下面是不锈钢(SUS304)的高温渗碳的应用案例。要求表面硬度HV685,全渗层0.6mm,没有晶界氧化,真空渗碳可进行1000℃以上的高温渗碳,几分钟内表面碳浓度达到Acm点,部件容易在短时间内进行高浓度渗碳处理。在实际案例中,Acm点超过1.7%。一般在高浓度渗碳处理中附加球状化处理,也可附加碳氮共渗碳处理。也有进一步进行球状化处理,通过添加氮气,使得表面硬度达到Hv1000关于真空渗碳的一些基础知识大全,欢迎查看。
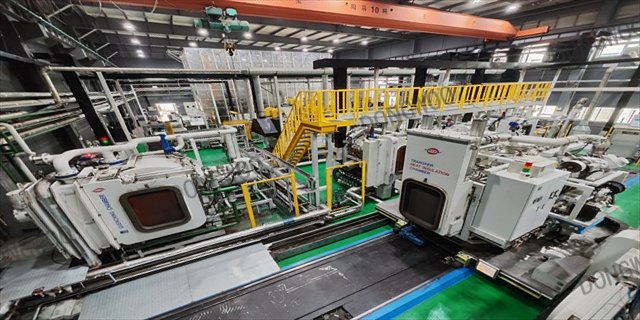
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空渗碳技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空渗碳真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空渗碳在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空渗碳多用炉,真空渗碳技术在国内汽车工业领域会迅速发展。燃油真空渗碳的工作原理介绍。南京真空渗碳处理
连续式网带炉节能,使用寿命长。泰州钢材真空渗碳设备
真空渗碳是热处理部件整体达到渗碳温度后开始渗碳,在短时间内到达饱和碳浓度(A3-Acm),可实现高浓度渗碳,同时利用真空设备的特点也可以实现高温渗碳,以获得高效率渗碳淬火热处理,真空渗碳是在低压状态下的非气氛流动渗碳,渗层均匀性好,尤其对孔类零件,下面是具体的案例:零件处理表面积是18.3m2。要求渗碳层深(HV550):1.1~1.4mm,真空渗碳淬火后指定孔处(约φ4mm)的真空渗碳的渗碳层深偏差是(Max1.251mm、Min1.136mm)0.115mm,上下偏差小泰州钢材真空渗碳设备