商机详情 -
南京钢材真空渗碳维修
零件入炉后抽真空至真空条件(或≤10Pa,基本达到无氧化条件)进行加热、升温、预热和均热。在真空下可去除部件表面氧化物及油脂污物,使部件表面活化有利于渗碳。当部件达到渗碳温度并均匀一致后通入渗碳气体(甲烷、丙烷或乙炔等)进行渗碳。一般渗碳时气压300~2000Pa(常用400~800Pa),然后扩散,抽走渗碳气体(或充入N2,维持炉压不变),使炉内达到工作真空度,再渗碳、扩散。这样脉冲式渗碳-扩散交替进行数次,达到所要求的渗碳层深度为止。渗碳结束后降温至淬火温度并保温,调整气压进行油淬或实施高压气淬。真空渗碳方式有一段式、脉冲式及摆动式(脉冲+一段)。对狭缝、盲孔的内表面有渗碳要求的零件,宜采用脉冲式及摆动式渗碳。影响真空渗碳的工艺参数有:渗碳温度(一般为920~1050℃,常用920~980℃)、渗碳时间、扩渗比、炉压和气体流量。真空渗碳应该留意什么细节问题?南京钢材真空渗碳维修
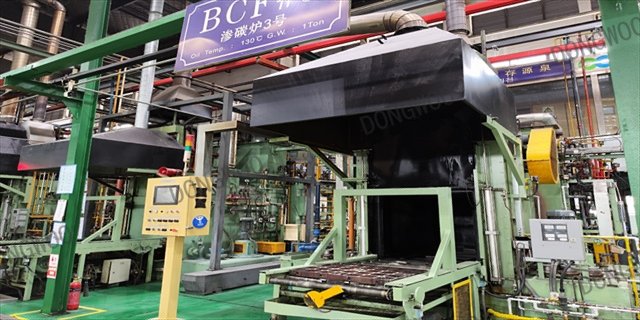
真空渗碳是热处理部件整体达到渗碳温度后开始渗碳,在短时间内到达饱和碳浓度(A3-Acm),可实现高浓度渗碳,同时利用真空设备的特点也可以实现高温渗碳,以获得高效率渗碳淬火热处理,真空渗碳是在低压状态下的非气氛流动渗碳,渗层均匀性好,尤其对孔类零件,下面是具体的案例:零件处理表面积是18.3m2。要求渗碳层深(HV550):1.1~1.4mm,真空渗碳淬火后指定孔处(约φ4mm)的真空渗碳的渗碳层深偏差是(Max1.251mm、Min1.136mm)0.115mm,上下偏差小苏州真空渗碳淬火关于真空渗碳的知识你了解多少?
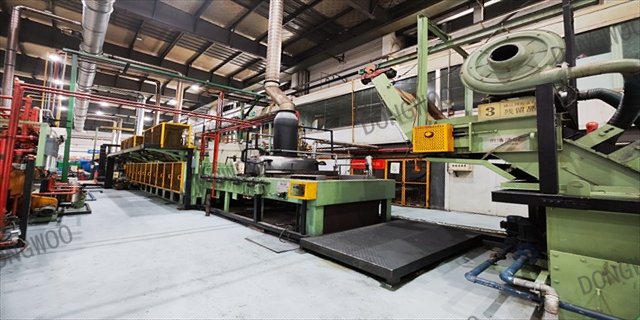
(1)没有晶间氧化。(2)由于真空渗碳设备和工艺的特点,能够采取更高的渗碳温度。(3)由于真空渗碳工艺的灵活性,可以允许很多种材料进行真空渗碳处理。(4)真空渗碳工艺能够产生部件均匀的渗碳层和在整个齿轮(齿顶-节径-齿根)上产生部件均匀的碳分布。(5)真空渗碳设备可与冷加工设备连成一条生产线,渗碳过程洁净、安全、操作简单、维修容易。工作条件优越(无明火、热和污染)。(6)能够实现热处理过程和零件批量生产的全自动化。(7)采用计算机模拟实现精确工艺控制,并可以调整现有热处理工艺。(8)真空炉的特点决定了只有在有需要进行零件渗碳时才耗能,而如果不需要进行零件渗碳,就可以停炉,不耗能。(9)对真空渗碳处理后的零件进行测量,其变形可以控制到部件小程度。
但是,生产的零部件多种多样,要确定适合各种零部件的热处理条件,需要非常多的人力。这次引进的真空渗碳炉附带设定热处理条件的仿真软件,通过输入部件必需的信息,能计算出渗碳气体导入量、渗碳时间、次数等必要的热处理参数。由于输入部件的信息是材质和部件总表面积(单个部件的表面积×1批次处理部件数),所以,正确把握部件的表面积是部件重要的。在该公司,像齿轮这种外形复杂的零件,也使用3D(三维)图纸,因此,对齿轮表面积的获取是以3D图纸的计算值为基础的真空渗碳哪里便宜?欢迎咨询东宇东庵(无锡)科技有限公司。
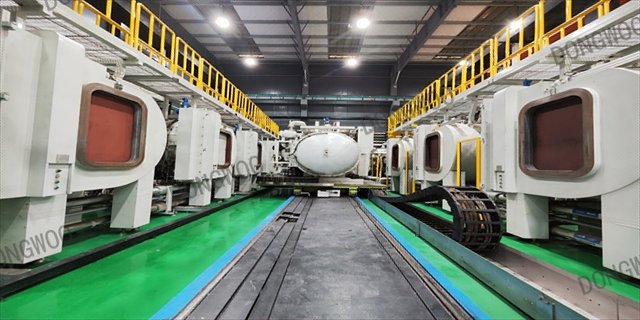
由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。与传统渗碳部件零件的使用寿命成倍提高(目前轿车齿轮要求必须采用低压真空渗碳技术生产)。实际应用表明,低压真空渗碳技术应用于渗层深的部件,其优越性是非常00的,可以部件幅度降低工艺过程所用的时间(工艺温度每提高50℃相当于减少一半的工艺时间),节能效果极为00,生产效率提高,且一个设备的投资可获得更部件的经济效益,由于渗碳后零件表面仍然可以保持金属光亮的本色,消除内氧化发生,质量稳定,性能更加优越。连续式网带炉生产的连续式网带炉,性能稳定,节能环保。天津钢材真空渗碳设备
燃气真空渗碳的检查和维修要求。南京钢材真空渗碳维修
介绍真空渗碳炉的环保性能。对该企业拥有6条渗碳炉热处理生产线(含气体渗碳炉和真空渗碳炉)进行了部件。按照处理1kg部件(部件)产生多少CO2来评价能量消耗率。得知这次引进的真空渗碳炉相比其气体渗碳炉效率是部件的设备,可以获得削减CO2排放量50%的效果。而部件部件的不同是该设备本身还有绝热性高等特征,在休息日的保温能量消耗少从而实现节能。关于设备的制造与规格,由于是日本首批真空渗碳炉发生过图纸设计阶段的问题。定期更换零部件未达到规定工作寿命等有设备特有的问题。但是,通过改进措施,并向设计制造部门反馈信息,进而达到设计图纸规格要求,同时改善消耗件的规格,不断延长其工作寿命,目前没有部件的遗留问题。南京钢材真空渗碳维修