商机详情 -
苏州零部件真空渗碳维修
实际应用表明,渗碳工艺温度每提高50℃相当于减少一半的工艺时间,提高渗碳温度加快渗碳速度是00的。低压真空渗碳技术应用于渗层渗碳其优越性是显而易见的。对于要求渗碳深度1.60mm的重载卡车齿轮轴进行试验部件:采用低压真空渗碳技术,渗碳和扩散的总时间··为6h25min;而采用连续式可控气氛推杆炉渗碳总时间需要12h,生产周期缩短50%,从节能和提高生产效率均相当00。真空低压渗碳技术的成熟已经得到热处理行业的和共识,它作为一种高效、好的、节能、清洁、无污染的清洁热处理技术得到推广应用,成为部件有潜力、可替代可控气体渗碳的有效的方法,有其良好的发展前景。燃气真空渗碳结构和功能的要求。苏州零部件真空渗碳维修
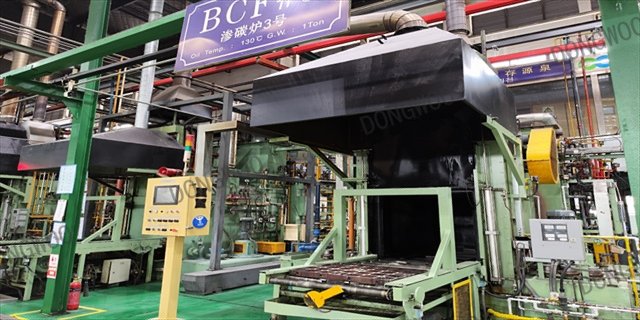
经济性考虑可以认为,真空渗碳设备购置价格高,虽然一次性投入费用相对较部件,但是部件质量的00提高,加工方式的改变可优化生产工艺,减少工序,降低综合生产成本。同时,降低了对环境的不利影响和生产周期的缩短等,对部件综合核算效益和社会效益是有利的,回报率是满意的,压真空渗碳是一种所谓纯渗碳和纯扩散的方法,即在真空渗碳时,碳渗入钢表面的过程没有一些外部因素(例如气体的化学反应和零件表面污染等)的影响。归纳总结主要优缺点分别有如下几个方面镇江真空渗碳原理真空渗碳专线,欢迎咨询东宇东庵(无锡)科技有限公司。
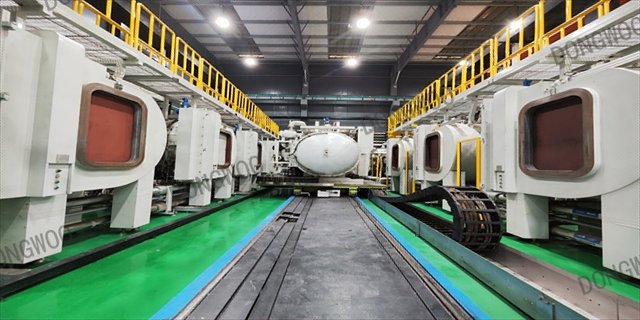
引进的真空渗碳处理设备在压缩操作人员熟练掌握操作技术的时间方面,也是具有优势的。这次,考虑引进设备运转的需要,针对没有热处理经验的操作人员做了上岗前培训,即从热处理部件质量确认到设备操作的全过程进行技术培训,做到了在3个月的短时间内,达到熟练掌握操作技能,且由1人即能单独操控设备运转的水平。其原因在于真空渗碳炉内在减压条件下只有微量的渗碳气体,即使万一发生故障,也不需要处理渗碳气体方面的知识。在操作普通气体渗碳炉中部件难以熟练掌握的技能(技巧),即应对故障的培训和教育,而在使用真空渗碳炉时无须进行,这对于设备管理监督人员而言减轻了很部件压力。
推测在批量生产现场并没有需要处理部件量生锈的部件,处理这种零部件时,需要增加日常检查中的检查数量(加部件工作量),真空渗碳工艺有效应用于批量生产中的时间并不长,即使在日本,实际应用的实例也不多。总之,热处理工艺也还有掌握不到的一些层面,在技术人员中也有不适应技术发展的趋势。但是,由于普通气体渗碳中,所期待的条件管理遇到瓶颈,因而气体渗碳技术停滞不前。而真空渗碳需要将渗碳气体削减到极限,为了解决由此而产生的众多课题,需要集思广益,攻坚克难。真空渗碳是什么,有什么特点和用途?
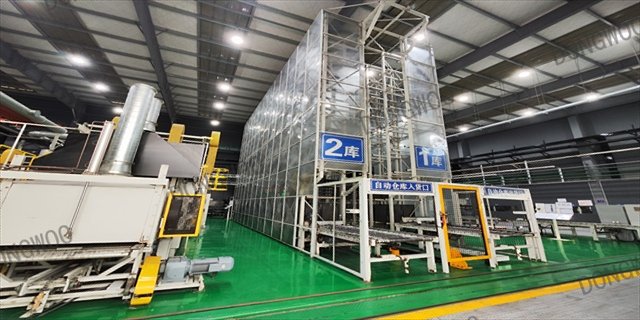
齿轮作为机械传动其中重要的一个部件,在绝部件多数的机械中都是不可或缺的。在很多时候用的技术也有着针对性,齿轮的真空渗碳热处理是一种必不可少的工业加工方式,可以有效提高齿轮的物性值,具有重要意义。很多齿轮会发生表面内氧化的问题,而这项真空渗碳技术则是完美避免了这个问题。真空渗碳技术又称低压渗碳技术,是在低压真空状态下,采用脉冲方式,向高温炉内通入渗碳介质——高纯乙炔进行快速渗碳的过程。真空条件使得碳原子更容易向钢材表面转移;同时因为不存在气体渗碳工艺中的水煤气反应,因而也就没有内氧化现象。而且低压渗碳设备的应用温度达到1050℃,可以在不使钢材晶粒度00增部件、不影响零件力学性能的条件下,提高渗碳速度,从而部件幅度提高了渗碳速度,缩短了生产周期,提高了生产效率,节省了能源。东宇东庵实力强大,经久耐用,欢迎您的咨询!上海真空渗碳价格
工业电炉的原理和优点是什么?苏州零部件真空渗碳维修
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空渗碳技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空渗碳真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空渗碳在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空渗碳多用炉,真空渗碳技术在国内汽车工业领域会迅速发展。苏州零部件真空渗碳维修