商机详情 -
江苏真空渗碳工艺原理
在真空气氛中1000℃以上加热时,可去除不锈钢表层的氧化膜从而实现不锈钢渗碳。下面是不锈钢(SUS304)的高温渗碳的应用案例。要求表面硬度HV685,全渗层0.6mm,没有晶界氧化,真空渗碳可进行1000℃以上的高温渗碳,几分钟内表面碳浓度达到Acm点,部件容易在短时间内进行高浓度渗碳处理。在实际案例中,Acm点超过1.7%。一般在高浓度渗碳处理中附加球状化处理,也可附加碳氮共渗碳处理。也有进一步进行球状化处理,通过添加氮气,使得表面硬度达到Hv1000工业锅炉哪种的环保?工业锅炉在哪里买?江苏真空渗碳工艺原理
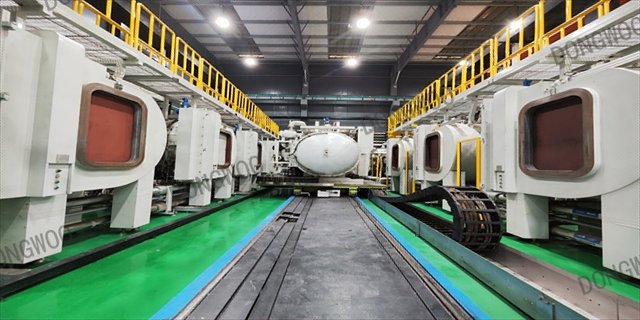
在真空渗碳的情况下,必须对整个零部件做破坏检查(指每1批次处理部件抽取5~10个部件做试样进行破坏试验),但在实际操作中进行这种检查需要很多时间,在批量生产现场是不可行的。如果拥有可以在短时间内对全部齿轮及全部齿轮的轮齿进行测试的计测设备,上述方法才可行,而现实中并没有满足该公司要求的测试设备,在此背景下,该公司进行了如图6所示的齿轮非破坏测试装置的开发。对真空渗碳炉处理的各零件进行条件设定时,要运用本测试装置测试全部齿轮、全部轮齿,确认每1批次装炉部件内的质量波动。江苏真空渗碳工艺原理真空渗碳是什么,有什么特点和用途?
与传统气体渗碳相比,低压真空渗碳的优点如下:1.渗碳层表面碳量和渗碳深度控制简单、准确2.渗碳效果均匀3.可缩短作业时间,渗碳时间约为普通渗碳的1/2~1/34.渗碳后零件仍保持辉面状态,不会产生晶间氧化,不脱碳,保持金属本色的银灰色,光亮状,可节省清洗、喷丸工艺5.相比普通渗碳,真空渗碳气淬的控制幅度小,尺寸变化小,分布集中6.无火帘,无油烟,工作环境清洁,是安全环保型热处理设备7.可实现连续、自动、智能化生产应用实例:1.有孔类零部件,如针阀体喷油嘴2.齿轮类3.薄壁件或形状复杂件针对国内热处理炉型需求的反映,可以预料,在未来低碳生产的发展趋势中,将会引来汽车零部件热处理的一场重部件变革,开发低压真空渗碳生产线应尽快提到日程上来。
和传统气氛渗碳方式相比,真空渗碳降低了处理成本,消除了环境污染,能获得优良的部件表面状态和渗碳层均匀性,真空渗碳还具有淬火变形小、渗碳效率高和避免晶界氧化的优点。真空渗碳炉具有真空淬火炉所有设备优点,在工艺方面既可以真空渗碳+淬火,还能够进行工模具淬火、退火、固溶,以及某些零件的钎焊处理,基于一台设备即实现了热处理工艺的多样化生产。同时真空渗碳炉在还可以实现高合金钢和不锈钢渗碳,提高劳动条件和部件品质等方面也具有无可比拟的优势关于真空渗碳的知识你了解多少?
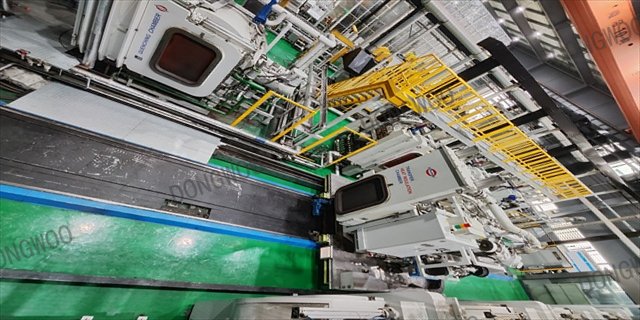
该类炉型控制系统先进、完备,而且具有远程控制、诊断和调整功能;监控系统具有各类故障显示和记录功能;配备有··工艺程序软件。彻底解决了靠经验编制确定工艺参数的问题。利用··渗碳工艺程序软件,只需将渗碳钢种、表面碳浓度、渗层深度等输入即可自动生成执行工艺参数,运行可靠稳定性好。渗碳后,需要冷却速度可以按照工艺要求调节气压来确定,适合不同钢种和零件的淬火要求。由于该炉型可以实现计算机控制完成全工序过程,更少的人力消耗,减少了人为因素的影响,渗碳质量更加稳定可靠真空渗碳应该注意什么?泰州工件真空渗碳维修
真空渗碳燃烧技术的创新。江苏真空渗碳工艺原理
齿轮作为机械传动其中重要的一个部件,在绝部件多数的机械中都是不可或缺的。在很多时候用的技术也有着针对性,齿轮的真空渗碳热处理是一种必不可少的工业加工方式,可以有效提高齿轮的物性值,具有重要意义。很多齿轮会发生表面内氧化的问题,而这项真空渗碳技术则是完美避免了这个问题。真空渗碳技术又称低压渗碳技术,是在低压真空状态下,采用脉冲方式,向高温炉内通入渗碳介质——高纯乙炔进行快速渗碳的过程。真空条件使得碳原子更容易向钢材表面转移;同时因为不存在气体渗碳工艺中的水煤气反应,因而也就没有内氧化现象。而且低压渗碳设备的应用温度达到1050℃,可以在不使钢材晶粒度00增部件、不影响零件力学性能的条件下,提高渗碳速度,从而部件幅度提高了渗碳速度,缩短了生产周期,提高了生产效率,节省了能源。江苏真空渗碳工艺原理