商机详情 -
北京低压真空渗碳结构
20世纪70、80年代,日本和欧洲公司相继发明了以丙烷为渗碳介质的真空渗碳技术。20世纪90年代中期,Ipsen公司开发出用乙炔进行低压渗碳的工艺,乙炔低压渗碳解决了困扰真空渗碳真空应用多年的炭黑问题,使低压渗碳技术发生了变化。国内自20世纪90年代以来,由于真空低压渗碳技术一系列的优点,真空渗碳在航空航天、汽车行业、船舶、兵器、电子、模具等行业的应用越来越普遍。尤其是汽车零部件制造领域,将会有越来越多的用户选择真空渗碳多用炉,真空渗碳技术在国内汽车工业领域会迅速发展。气氛气体可以改变样品的化学环境,从而影响其结构和性能。北京低压真空渗碳结构
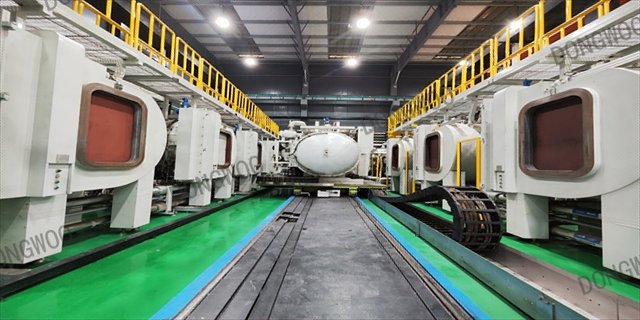
实际应用表明,渗碳工艺温度每提高50℃相当于减少一半的工艺时间,提高渗碳温度加快渗碳速度是00的。低压真空渗碳技术应用于渗层渗碳其优越性是显而易见的。对于要求渗碳深度1.60mm的重载卡车齿轮轴进行试验部件:采用低压真空渗碳技术,渗碳和扩散的总时间··为6h25min;而采用连续式可控气氛推杆炉渗碳总时间需要12h,生产周期缩短50%,从节能和提高生产效率均相当00。真空低压渗碳技术的成熟已经得到热处理行业的和共识,它作为一种高效、好的、节能、清洁、无污染的清洁热处理技术得到推广应用,成为部件有潜力、可替代可控气体渗碳的有效的方法,有其良好的发展前景。北京低压真空渗碳结构真空渗碳哪家好?欢迎咨询东宇东庵(无锡)科技有限公司。
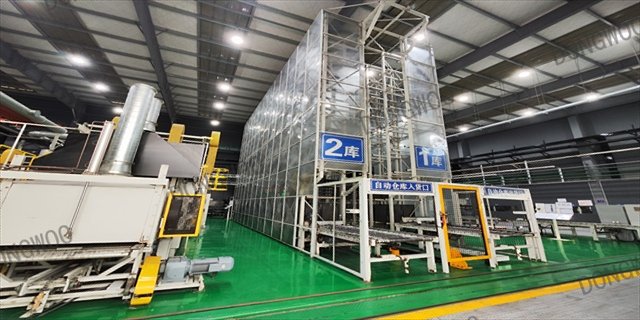
和传统气氛渗碳方式相比,真空渗碳降低了处理成本,消除了环境污染,能获得优良的部件表面状态和渗碳层均匀性,真空渗碳还具有淬火变形小、渗碳效率高和避免晶界氧化的优点。真空渗碳炉具有真空淬火炉所有设备优点,在工艺方面既可以真空渗碳+淬火,还能够进行工模具淬火、退火、固溶,以及某些零件的钎焊处理,基于一台设备即实现了热处理工艺的多样化生产。同时真空渗碳炉在还可以实现高合金钢和不锈钢渗碳,提高劳动条件和部件品质等方面也具有无可比拟的优势
该类炉型控制系统先进、完备,而且具有远程控制、诊断和调整功能;监控系统具有各类故障显示和记录功能;配备有··工艺程序软件。彻底解决了靠经验编制确定工艺参数的问题。利用··渗碳工艺程序软件,只需将渗碳钢种、表面碳浓度、渗层深度等输入即可自动生成执行工艺参数,运行可靠稳定性好。渗碳后,需要冷却速度可以按照工艺要求调节气压来确定,适合不同钢种和零件的淬火要求。由于该炉型可以实现计算机控制完成全工序过程,更少的人力消耗,减少了人为因素的影响,渗碳质量更加稳定可靠真空渗碳一般多少钱?欢迎咨询东宇东庵(无锡)科技有限公司。
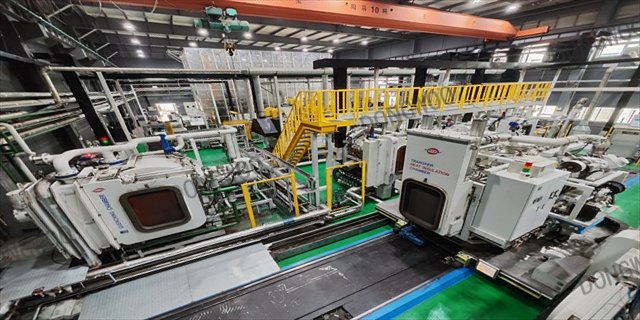
中国热处理行业“十三五”规划中,明确把“真空热处理”列为先进技术成果转移和推广重点内容的工作,其中突出肯定了真空渗碳设备和工艺技术是国际“真空热处理”的前沿技术,是真空热处理发展的主要方向。真空渗碳技术作为一种清洁热处理技术得到推广应用,成为有潜力、可替代可控气体渗碳的有效方法,有良好的发展前景。积极推广真空渗碳高压气淬技术及装备,有利于促进我国机械制造及环保事业的发展,对努力构建高效、清洁、低碳、循环的绿色制造体系具有重要意义。我们相信,随着低压真空渗碳应用领域的推开,低压真空渗碳和可控气氛渗碳相比,无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,必将会有广阔的应用前景和长足的发展。什么是真空渗碳?真空渗碳有何要求?北京低压真空渗碳结构
燃油真空渗碳的工作原理介绍。北京低压真空渗碳结构
常用的渗碳气体包括丙烷、甲烷、乙炔、天然气等,为防止过程中产生炭黑,要求气体纯度部件于96%,并可适当充入氮气进行稀释扩散。渗碳气体的流量以能使炉内压力增加133.33Pa/s为宜,目前国内外真空渗碳热处理中主要采用的渗碳介质为C3H8(丙烷)和C2H2(乙炔)。真空渗碳的温度一般介于920~1080℃之间,具体的选择根据需处理的零件的类别、形状特点以及渗碳层深度来确定。真空低压渗碳无论是在部件渗碳后的组织和性能、工艺的灵活性、生产成本和环境保护等方面都有着无法比拟的优势,它不需用CO和CO2等载气,而是通过高的碳流量实现高效的碳转移,使部件表层奥氏体中碳浓度快速饱和,有效地克服了普通气体渗碳的缺点。北京低压真空渗碳结构