商机详情 -
眉山精密数控线切割机床维修改造电话
线路故障及解决方法线路故障是线切割中常见的一种故障,主要表现为输出电极反复跳动或衰减,导致加工质量下降。出现线路故障的原因可能是电解液损耗过快或者电极线老化等。对于线路故障,首先需要检查电解液的浓度是否正确,如果浓度不足,可以及时添加电解液。如果浓度正确,则需要检查电极线是否老化或者接头是否松动,如果需要更换电极线或紧固接头即可解决。电极损坏及更换方法电极是线切割的关键部件之一,主要起到导电和放电的作用,在使用中容易受到损坏。电极损坏后,线切割的加工质量会明显下降。电极的损坏原因主要有:电极磨损、电极腐蚀、电极粘附等。如果出现这些问题,需要及时更换电极。更换电极时需要注意的是,要选择质量可靠的电极,并将电极与切割头匹配,正确放置电极。线切割机床维修改造销售电话。眉山精密数控线切割机床维修改造电话
线切割机床维修改造
三、保养方法1.定期清洁设备,确保设备表面清洁、润滑、不淤灰尘,机械结构平衡正常2.检查润滑系统,保证设备的润滑系统运转正常、润滑部位润滑良好3.轴承应该保持良好的润滑状态,并定期加注适量的润滑油4.建议定期进行设备维护保养,包括机械部件、气动系统、电气系统、切割系统等维护维修数控线切割机床是一项复杂的工作,需要技巧和方法来确保设备的正常运行。本文阐述了数控线切割机床的几个重要方面,建议在实际维修过程中,根据具体情况来选择合适的技巧和方法,以达到更好的维修效果。眉山精密数控线切割机床维修改造电话广元市小型线切割机床维修改造售后服务。
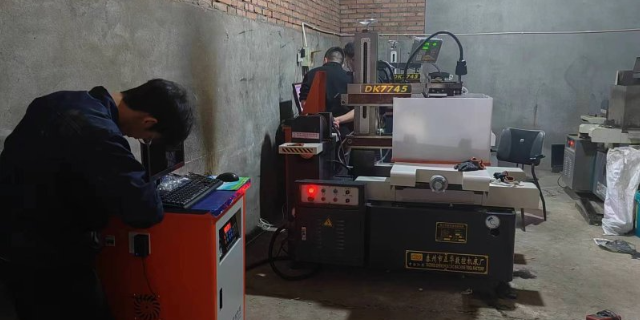
切割不稳定问题:切割不稳定是线切割中另一个比较常见的故障。这可能是由于切割速度过快、钼丝磨损或电解液不足等原因导致的。解决办法:可以通过降低切割速度、更换钼丝或及时添加电解液等措施来解决。冷却系统问题:冷却系统问题可能导致工件过热或切割质量下降解决方法:维护冷却系统,清洁冷却液,确保水流畅通。工件固定不当:工件固定不当会导致切割位置偏移或工件损坏。可能是因为不正确的工件固定方法或夹紧力不足。解决办法:学习正确的工件固定方法,确保工件牢固固定。
线切割是一种精密加工方法,但在操作过程中,常常会遇到各种故障。这些故障可能会影响切割质量、生产效率和设备寿命。在本文中,我将详细介绍线切割的常见故障、可能的原因和维修方法,希望能够帮助你更好地理解和处理这些问题。数控系统故障:数控系统是电火花线切割机床的部分,一旦出现故障,会导致整个设备无法正常运行。常见的故障包括控制程序出错、电脑故障等。解决方法:首先检查数控系统软件是否正常,并及时更新或升级软件。其次,检查数控系统硬件是否正常运行,如出现故障,需要及时更换或修理硬件部件。钼丝磨损:钼丝磨损是线切割过程中常见的问题,会导致切割质量下降。四川中走丝线切割机床维修改造售后服务。
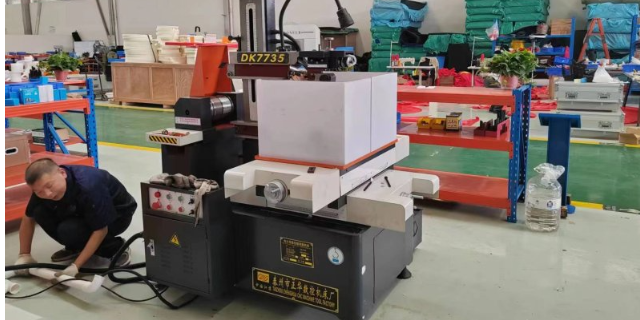
化整为零把原理图中按功能不同,划分为主电路、控制电路。主电路主要包括运丝电机、水泵电机电路。控制电路主要包括触发电路、调整电路、驱动电路、单板机控制电路等。当出现故障时,根据故障现象分析,该故障应属哪一部分,这样逐渐缩小故障范围,能较快地排除故障。反向分析当基本上确定某一小范围出现故障时,可采用反向分析法。即假定某处电路不通,或某处电路短路时,会出现何种情况,从理论上模仿故障发生时应表现的状态,从而判定故障的原因。四川小型线切割机床维修改造售后服务。眉山精密数控线切割机床维修改造电话
四川线切割机床维修改造哪家好?眉山精密数控线切割机床维修改造电话
电火花线切割机床的构成电火花(EDM)数控线切割机床是一种高精度加工设备,主要由工作台、横梁、导轨、电极板、主轴装置和数控系统等部分组成。通过电极板与工件间的电火花放电,将电极板上的材料在工件表面上烧蚀下来,从而实现加工目的。但长时间的使用容易发生各种故障,下面将介绍常见的故障及其维修方法。电火花线切割机床的常见故障及维修方法放电不稳定放电不稳定是电火花线切割机床的常见故障之一,通常出现在电极板上的放电渐变区域。这种故障主要是因为放电能量变化频繁,导致加工精度下降。眉山精密数控线切割机床维修改造电话