商机详情 -
辽宁后数控机床测量仪软件
在电子器件行业,卷对卷工艺(R2R)可在塑料膜或金属箔的卷材上实现连续生产柔性和大面积的电子器件。卷对卷工艺是一系列生产技术,在两个活动材料卷间输送柔性基材,并在输送中用增材方式连续成形薄膜结构。卷对卷(R2R)是一种十分重要的基材生产工艺,如今,在电动车锂离子电池(LIB)生产中已发展出许多应用,例如:金属箔(铝箔和铜箔)、生产塑料隔膜生产和印刷/柔性薄膜电池极片(阴极和阳极)。在所有这些产品的生产过程中,重要的是降低极片生产中废品率过高的问题,方法是采用在线质量测量和控制技术,例如用非接触的测量传感器检查宽度。在产线上必须严格检查宽度,因此需要使用非接触式技术。敏感材料不允许接触,无法用传统接触式方案测量敏感材料,为了实现在线测量宽度,马波斯/AEROEL推出非接触式测量技术,这就是激光测量仪。马波斯marposs测量仪对于磨床上的尺寸控制,P3ME电子单元,一种精确、可靠、经济与紧凑的解决方案。辽宁后数控机床测量仪软件
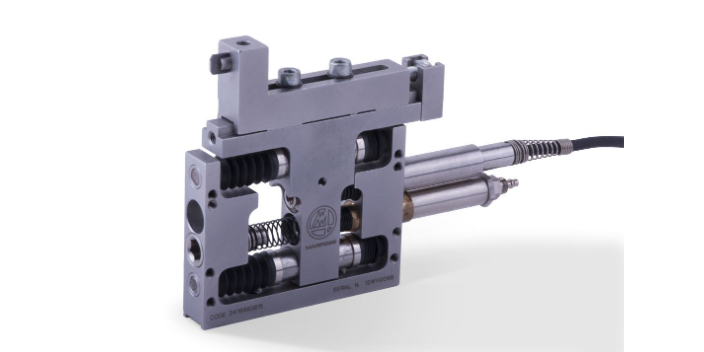
WRS系统是一个高精度测头系统,其设计旨在5轴机床以及机床加工中心上测量与设置零件。该系统**着一种灵活性很高的解决方案,该方案将跳频无线电信号传输系统用于保证十分可靠的数据通信。WRS系统是由一个发射器(WRP)和一个带有内置接口(WRI)的接收器构成。系统部件通过一个宽频谱无线电传输系统进行彼此通信,系统带有自动信道选择以及一个2.4GHz的作业频率。多亏了此传输系统,系统才能够抗信号干扰,且系统的功能特征体现在有79个信道,每个信道有4个子信道,以便可在单一应用上安装4个测头以及在相同的生产设施上**多安装316个测头。此外,无线电传输的内在优势体现在这样一个事实上:无需定位测头与接口就能让它们在彼此的视线内,而事实上,系统能够在小于等于15m的距离上操作与传输测量信息。CN会即刻处理接触瞬间应用传输的数据,以确认、定位并测量正在处理的零件,将机床转换为一个有效的检查与测量环境。辽宁后数控机床测量仪软件马波斯测量科技是比较有实力数控车床测量仪系统厂家。
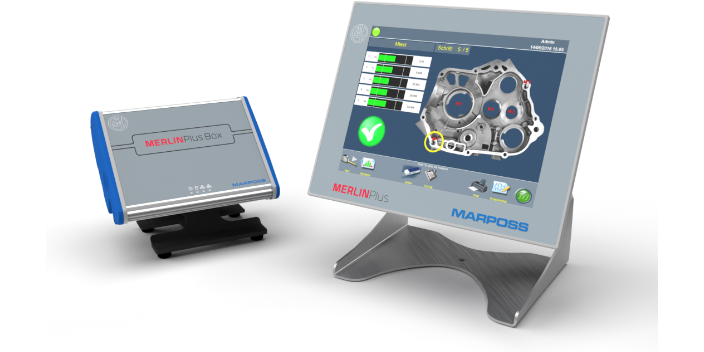
此外,VTS还用正面光束分析刀具表面:机床操作员可在计算机显示器上直接查看照亮的刀具表面,评估切削刃状况,记录刀具状况历史和提前发现可能的缺陷。VTS视觉对刀仪配图形化的用户界面(GUI),在机床数控系统上可显示***采集的测量数据,管理手动测量操作,机床操作员可观察刀具表面和控制VTS参数。VTS的图形化用户界面是马波斯触控显示屏计算机(NEMO或Merlin+)的一部分,也可为**软件,运行在Windows或Linux操作系统的计算机上。如何在保持测量精度的情况下应对恶劣应用环境?VTS采用双保护系统,可有效应对机床中恶劣的工作环境(IP67),并可安装在加工区内。因此,可在刀具实际工作条件下测量刀具,达到更高精度。保护系统包括:-气动闸门,在VTS不采集测量数据时,关闭光学镜头保护盖;-密封空气,用气流保护镜头,避免镜头在闸门打开期间被污物和冷却液污染。
断刀检测(TBD)是马波斯设计的一个系统,旨在检查刀具的完整性以及保证高质量产品,减少报废数量。机械零件的大批量生产要求非常短的机械加工时间,因此必须尽快完成刀具检测。TBD能够在1秒之内就完成实心同轴刀具的破损检测,这些刀具如:钻头、攻丝刀具以及平端与球端铣刀。TBD是一个利用激光反射技术的非接触式系统。它由一个发射器构成,将激光光束投射在放置在检查位置中的转动刀具的表面。完整的刀具反射出接收器上的信号,在过滤了冷却液滴造成的任何中断信号之后,通过内部电子单元处理这些信号。另一方面,破损刀具不会将信号反射给TBD,触发了报警信号。激光束指向主轴线,在朝着胶卷盒移动期间确认检查位置,避免更复杂的定位操作引起的更长处理时间。灵活的TBD可用于不同操作模式:最大功率设置使得TBD可以采用标准的断刀检测功能检测到定位越来越远(2米及以下)的刀具。在需要较低的公差时,可采用“低功率”模式,其可创建更小的光束用户可选择信号过滤等级。在刀具检测周期,冷却液滴可中断光束或者仍留在刀具的前列,从而改变接收信号。马波斯测量科技是比较有实力的在线加工测量仪厂家。
马波斯的非接触式激光尺寸测量技术值得信赖。激光测量仪已被应用于机械行业的大量生产工艺,包括导线、电缆和光纤生产以及塑料挤出成形等其它工业领域。国际空间站(ISS)上所配的激光测量仪可测量直低至为30微米(千分之三十毫米)的被测物体,测量重复精度(精度)可达30纳米,在特殊环境中中可确保光纤生产达到更高质量标准。其中Aeroel是集团中提供精密激光测量仪的一个产品线。其激光测量仪成功入选并整合在国际空间站(ISS)的全自动光纤产线上专门设计在作业环境中直接与冷却剂和其它侵蚀剂接触的所有机械加工零件,给电子设备提供了合适保护等级。辽宁后数控机床测量仪软件
数控机床测量仪软件,请联系马波斯测量科技。辽宁后数控机床测量仪软件
该设备具有良好的用户友好性(新产品信号放大和监控窗口的自动计算),并具有自动计算所有监控限制的导入功能(优化器)。放置在机床或刀具相关位置的传感器(如力、声发射、距离、温度)将过程信息转换为电信号,经过放大和过滤,然后采用适合的监测方法进行评估。Stop&Go图表可以记录多达90天的运行时间、设置、停机时间以及调整后的生产速度,以确定生产力损失的原因。终端掩模用于连接到C-THRU4.0软件,用于机器和生产数据采集。X7是一个高质量的金属成形生产过程监控系统,可用于冷成形、锻造、螺纹轧制和冲压。该系统支持监测各种机器和传感器,并具有不同类型的监测模式。它是模块化的,可以为模拟或二进制传感器配备灵活数量的输入(1-24)。15英寸显示屏提供了一个结构清晰的触摸屏操作用户界面。辽宁后数控机床测量仪软件