商机详情 -
北京数控车床测量仪系统
因为对成型工艺有许多影响,所以有必要对机器参数、零件或模具变化以及突发事件进行实时监控,从而优化生产过程、提高产品质量与机器生产效率与限制计划外的成本。马波斯作为机器监控的可信赖合作伙伴,为每种类型的冲压及成型机的实时生产过程控制提供了全系列的创新技术。我们的监控系统可以预防生产过程误差、保护机器与模具以及为更快速的机器设置提供支持。当出现故障时,这些监控系统会及时切断系统从而避免昂贵的损失。成型件上的裂纹**着通常随机出现在工件上的典型故障。对不同机器部件的整个生产过程进行监控才能检测到故障。监控解决方案通过在变形阶段检测缺陷部件或者异常情况而提供一种观察和控制机器的有效方式,进而防止模具中出现超载或破裂情况。此外,采用算法详细阐述安装在机器中的传感器信号,其可提高机器效率以及在设置操作中节省机械加工时间。我们的目标旨在帮助客户获取***生产质量。当每个月需要生产数以万计的零件时,我们的设备成了提高生产质量与实现机器控制的关键。过程中和过程后循环,用于检查具有连续或间断表面的零件的直径和长度、零件定位循环、特定零件。北京数控车床测量仪系统
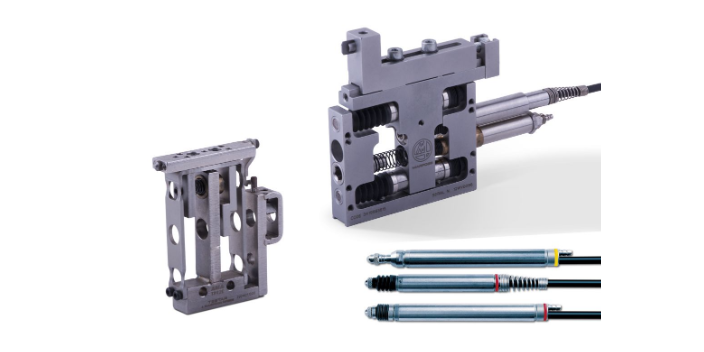
马波斯为内径测量过程监控需求提供了全套测量仪器。Thruvar产品系列包括不同尺寸与性能的每类设备用测量仪器。这些测量仪器的设计旨在优化空间的使用,适合用于机床主轴内,且能够通过Quick设置技术将机械加工流程效率尽可能优化。在磨削周期(加工中)中测量零件。测量仪器连同相关电子控制单元与机床交换信息与信号,以将性能优化以及实现预期的结果。Thruvar产品即便在很难靠近这些内径的情况中也可以实现内径的测量。它尊重机床内部的可用空间:测量仪器的设计旨在适合用于主轴内部,同时可以减少快速零件交换设置系统引起的机床停机时间。并且根据可获取的大量测量仪器选取各种解决方案,以及通过选择相关电子控制单元为每类要求以及性能级配置应用;并将内径测量功能集成在总体马波斯监控系统中(砂轮平衡、声信号、艺术表面控制、统计过程监控)。江西主动测量仪产品资料控制系统可以根据单个机器规格快速配置,远程更新和监测,并允许在生产过程的其他自动化和控制数据。
E9066E-bb嵌入式工业PC是一个非常紧凑、无风扇和免维护的PC机箱,*需车间防护外罩。支持在英特尔®四核64位平台和微软®Windows10物联网操作系统以及马波斯QuickSPC™测量、SPC与质量控制软件套件上运行。系统尤其是适合与马波斯GagePod™分布式数据采集系统以及几个其它数据采集系统集成。强大、紧凑与多功能的E9066E-bb提供了灵活的部署与接口选择,可获取的版本有两个:E9066E-bb‘准系统’是一个PC机箱,没有显示器,可连接到任何DVI或VGA兼容屏幕E9066E-L7PC机箱安装了一个7英寸宽的15:9纯平触摸屏,以高度集成需要将测量与统计结果局部可视化的应用程序。也可连接任何DVI或VGA兼容屏幕。E9066E-bb给测量应用程序配备了任何连通性所需的几个LAN、USB与传统串行通信端口:6个USB端口2个千兆以太网端口1个RS232端口并在微软®Windows10物联网操作系统上运行。
在量产阶段,马波斯可以为量产阶段提供动力电池的泄漏检测的自动化方案。对于马波斯而言,提供丰富的泄漏检测解决方案,同时保证在锂离子电池量产线各个工位检查锂离子电池的密封性是重要的。从特征的角度来看,马波斯不*能够提供电池壳氦气示踪检测方案,也能够提供电解液充入前和充入后的氦气示踪检测方案。另外,马波斯也能够在压氦发泄漏检测和电解液示踪泄漏方面提供良好的检测方案。这也是马波斯能够帮助量产阶段提供的动力电池泄漏检测。泄漏测试是电池pack装配过程中的要求用于检查电池pack气密性,保证电池pack内部的高压零部件不会出现短路。
I-Wave2是手动离线测量先进的精确测量解决方案。此智能量规通过在市场上提供高精度测量性能(亚微米精度)而监控并提高客户产品的质量,这些市场涉及到马波斯工业计算机、测量存储与统计分析。通过将量规与各种测头连接起来,i-Wave2可测量所有类型的内径(3mm及以上)、外径与间隙。I-Wave2是一个创新的可充电、无线测量手柄,带有集成的1.8"TFT彩屏,能够在操作员的手中直接呈现测量值。通过将计算机集成到测量手柄中,马波斯在手动测量技术方面获取了出色的方便性与性能。FenarL系统可自动测量周期,测量灵活,磨损补偿灵活性,简单再加工,加工速度快,圆度检查。黑龙江高精度车床测量仪报价
马波斯能根据磨床的种类不同的应用,主动测量及机后测量系统,砂轮动平衡器,监测传感器,测头。北京数控车床测量仪系统
该设备具有良好的用户友好性(新产品信号放大和监控窗口的自动计算),并具有自动计算所有监控限制的导入功能(优化器)。放置在机床或刀具相关位置的传感器(如力、声发射、距离、温度)将过程信息转换为电信号,经过放大和过滤,然后采用适合的监测方法进行评估。Stop&Go图表可以记录多达90天的运行时间、设置、停机时间以及调整后的生产速度,以确定生产力损失的原因。终端掩模用于连接到C-THRU4.0软件,用于机器和生产数据采集。X7是一个高质量的金属成形生产过程监控系统,可用于冷成形、锻造、螺纹轧制和冲压。该系统支持监测各种机器和传感器,并具有不同类型的监测模式。它是模块化的,可以为模拟或二进制传感器配备灵活数量的输入(1-24)。15英寸显示屏提供了一个结构清晰的触摸屏操作用户界面。北京数控车床测量仪系统