商机详情 -
福建外圆磨床在线加工测量仪产品资料
Marposs设计的用户界面基于先进的表示方法,实际上,这些表示方法使用的开发环境与为消费者标记创建界面所用的开发环境相同。这确保了与设备交互的用户能够找到与市场上其他设备(触摸屏、各种软件级别的组织、类似的图形对象等)相同的性能。软件均包可根据所用设备的结构、客户的要求和必要的通信方法进行配置。Marposs生产的设备可根据硬件/软件配置进行划分:有“单功能设备”管理单一类型的控制,并允许低程度的定制和外部接口;有大扩展可能性的系统“多功能/多任务设备”,可执行各种控制类型,具有更复杂的周期和更大的外部信息交换。图形选项有各种级别,从简单的状态或数字或条形图到时间图、直方图和图形。主动测量仪软件,请联系马波斯测量科技。福建外圆磨床在线加工测量仪产品资料
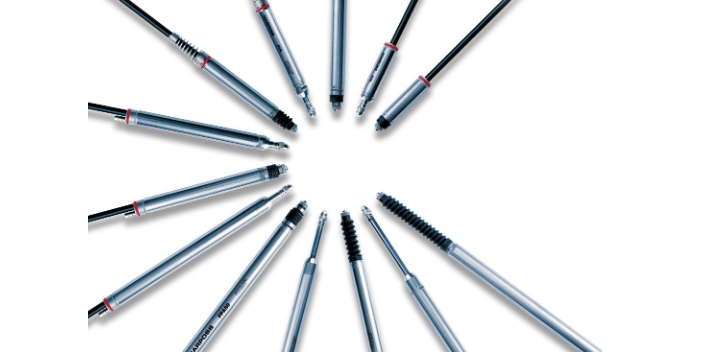
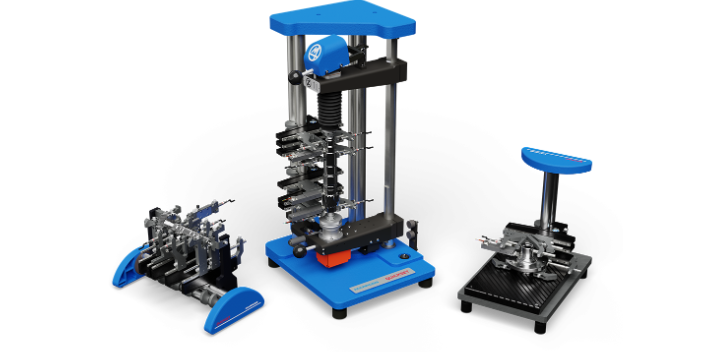
精密度盘式测量仪器与度盘式比较仪需要单独报价,报价取决于型号精确匹配的测量主轴与测量杆(**小滞后作用)在质量陶瓷轴承中运行的齿轮轴旨在任何位置中设置零的360°完整旋转的斜视规有效的防震系统协助将工件插入测量设备中的额外超程手动测量外径检具:马波斯为采用机械与电子测量传感器获取的变量、外径的高精度控制、肩部之间的销或者靠近曲轴以及传动轴等上的垫片提供了所有手动测量仪器。测量外径的马波斯产品系列**的是当前市场上可获取的先进且可靠解决方案。福建外圆磨床在线加工测量仪产品资料生产的设备保证了更大的灵活性和应用模块性,需几个专门用于管理控制过程所需的不同传感器和特定部件。
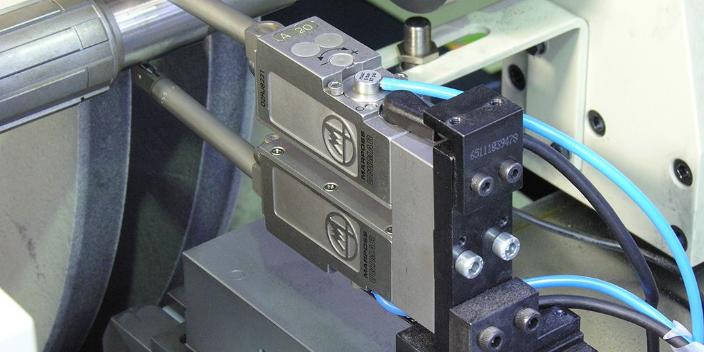
对于专机线,马波斯可以提供一整套标准或定制的检具,这些检具包含接触式检具(配合大量测量传感器),气动检具或者气电混合型检具,工件尺寸在机床内部检测,检测结果通过数据线传输到电器元件,测量结果用于刀具补偿从而使减少报废和成本成为可能。对于传输线路,Marposs提出了一套完整的标准和特殊的测量插头系列,使用了触摸技术(也带有宽量程测量单元)、气动或混合技术。对于专机线,马波斯可以提供一整套标准或定制的检具,这些检具包含接触式检具(配合大量测量传感器)。M10是一种电子测量塞规,旨在测量内径,包括缸体内孔和连接杆孔。适用于连续自动工作机床、专用机床以及加工工序后测量站上的内部操作测量。将M10集成在封闭环路系统中,可将测量信息作为反馈信息发送到机床(如:刀具磨损补偿、缩短整个机械加工时间以及减少废品)。测量仪可测量13-140mm范围内的直径。可在严峻的机床环境中完成测量周期:M10可以防范冷却液与碎屑。
用于过程平衡和声学检查系统,DS5000系列是一个采用声发射传感器实现失衡补偿与过程检查的系统,开发此系统主要用于高精度磨床上。DS500系列为机械平衡提供了解决方案,以检测、平衡以及补偿失衡的情况,以及监控声发射。可根据使用的电子单元版本单独或同时获取这两种功能。AE4100:控制声发射用单功能单元M5100M:平衡砂轮用单功能单元M5100MA:平衡砂轮与检查声发射用多功能单元DS5000是一个自主系统,可通过静态接口(输入/输出)完成电子单元与自动化系统之间的通信。通过LCD显示器上呈现的菜单控制设备。这个系列的单元紧凑、坚固以及易于使用。它们的设计旨在挨着机柜外的CNC操作员面板安装。数控车床测量仪软件,请联系马波斯测量科技。
T18是一款紧凑刀具检测与监控用接触式测头,其有助于减少无人监控的机械加工过程中未发现的刀具破损导致的拒收件数量。因为它有各种功能,所以其配置可用于车床与机械加工中心。紧凑型T18测头是机械加工中心与机床的理想选择,其使得用户可以通过测量并检查刀具的完整性而监控零件的尺寸公差。尤其是,它可进行以下检查:确定刀具位置偏位刀具前置刀具磨损修正测头的设计旨在与E32U接口一起使用.马波斯在机床精度测量领域拥有60年的经验,为响应测量工件与产品件的几何尺寸与形状时以及设置并检查机械加工过程中使用的刀具时对准确度的要求越来越高的情况,马波斯已研发出一系列新软件包用于其接触式与非接触式测头系统。马波斯P7ME全数字设备,其主要功能是连接并管理马波斯多年生产的所有类型的测量头。福建外圆磨床在线加工测量仪产品资料
BLÚ LT单元可以直接承载2个或4个功能节点,能保证测量系统与机器和公司网络之间大程度集成。福建外圆磨床在线加工测量仪产品资料
数据采集/分析/管理制造业十分关注合格数据的可用性。马波斯的解决方案生成中的数据能准确表示产品功能以及在其下运行的流程的状态。通过我们的测量采集、归档技术和应用的统计过程控制技术,汇集了大量可靠的信息。我们的网络和云端解决方案使信息可进行检索和使用。统计过程控制是一种使用***的方法,用来进行正式调查,以降低生产过程成本,推动质量的持续改进,并提高整体效率。统计过程控制是一种基于统计分析的质量控制方法。统计过程控制的理论基于以下观察结果:任何制造过程都包含许多可变性来源。尽管目标是获得尽可能高的质量(即符合规范),但可变性将使生产的两个部件不能完全相同。可变性分为两种类型:常见原因:由生产过程中产生随机分布式输出的未知因素引起。特殊原因:由外部因素引起;这些因素在时间上受到限制并且*影响部分生产,使其变得分散和不可预测。如果您能够识别并删除第二种变化,则该过程是稳定的;统计过程控制分析有助于识别第二类可变性。福建外圆磨床在线加工测量仪产品资料